商机详情 -
黑龙江车身辊压件
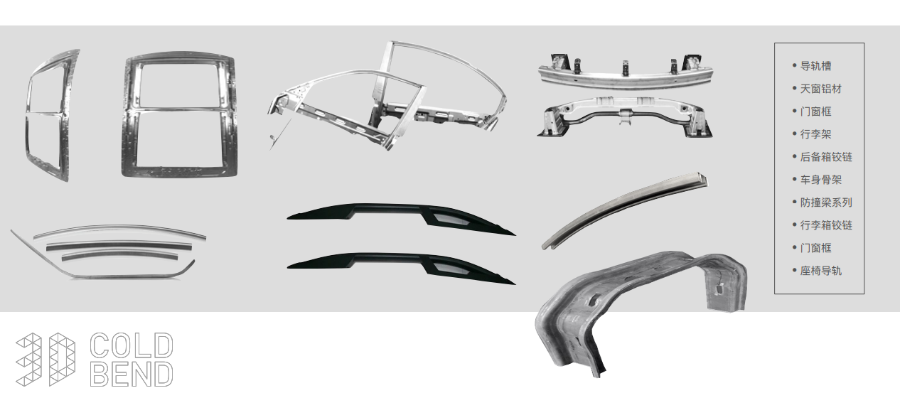
汽车门框辊压件作为车身结构件,需具备强度较高、较高精度与良好的装配兼容性。原材料选用 HC340LA 强度较高汽车用钢,屈服强度≥340MPa,抗拉强度 440-560MPa,材料延伸率≥22%,满足车身轻量化与安全性要求。辊压成型采用 16 道次连续辊压工艺,轧辊模具根据车身设计图纸采用三维建模优化,确保门框截面与车身贴合度误差≤0.1mm。辊压设备配备同步控制系统,保证上下轧辊转速一致,避免材料跑偏,跑偏量控制在 ±0.2mm 以内。成型过程中对关键尺寸(如门框宽度、高度、弧度)进行实时检测,采用激光测距仪,测量精度 ±0.02mm,数据实时反馈至控制系统,实现闭环控制。成型后进行端部剪切与冲孔加工,冲孔采用数控冲床,孔径公差 H10,孔位度误差≤0.3mm。为提高耐腐蚀性,采用电泳涂装工艺,漆膜厚度≥20μm,电泳后进行高温烘烤(170-180℃,20 分钟),确保漆膜附着力达到 GB/T 9286-1998 1 级标准。后续进行装配模拟测试,与车身其他部件装配间隙≤0.5mm,满足汽车总装要求。对需要焊接的辊压件,生产时需预留焊接坡口或搭接长度,方便后续加工。黑龙江车身辊压件
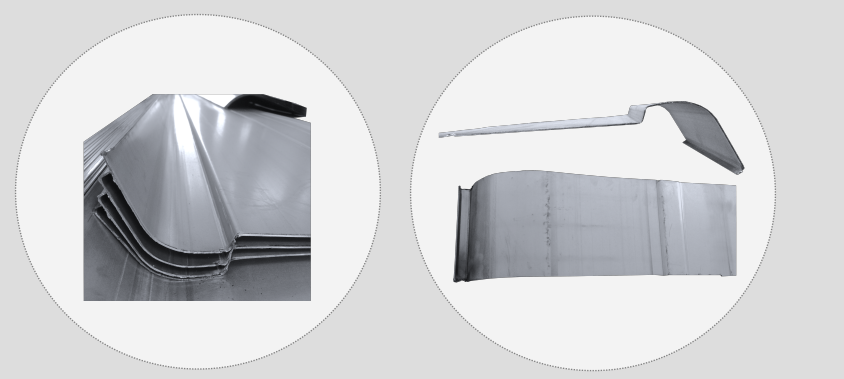
辊压件的残余应力检测用于评估辊压过程中产生的残余应力,避免产品使用过程中因应力释放导致变形、开裂。检测采用 X 射线应力仪或超声波应力仪,测量范围 0-1000MPa,测量精度 ±5%,在辊压件的关键部位(如弯曲处、焊缝、切断面)选取测点,测量残余应力值,残余应力≤材料屈服强度的 30% 为合格。对于残余应力超标的产品,需进行去应力处理(如退火、振动时效),处理后重新检测,直至残余应力降至允许范围。残余应力检测对于高精度、高要求的辊压件尤为重要,可有效预防产品在使用过程中出现早期失效,提升产品的可靠性与使用寿命。大客车立柱冷弯配套辊压件的模具调试是关键环节,需通过试轧逐步调整轧辊间隙和导向位置。
轻量化复合泡沫材料辊压件的材料技术结合了泡沫材料的轻量化与复合增强的强度,适用于航空、汽车、建筑等对重量与强度有要求的场景(如轻量化结构件、减震缓冲部件)。常用轻量化复合泡沫材料包括聚氨酯泡沫复合材料、聚氯乙烯泡沫复合材料、铝泡沫复合材料等,聚氨酯泡沫密度低(0.03-0.1g/cm³),弹性好,通过复合纤维或金属薄板增强,强度可提升 3-5 倍;铝泡沫复合材料密度 0.4-0.8g/cm³,兼具金属的强度与泡沫的轻量化、减震性。复合泡沫材料辊压件的制造采用复合成型工艺,先制备泡沫芯材,再与增强层(纤维布、金属板)通过辊压复合,控制压力与温度,确保界面结合紧密。轻量化性能需通过密度测试验证,强度性能需通过拉伸、压缩试验验证,确保在轻量化的同时满足结构强度要求。
冷轧钢带辊压件是工业领域常用基础部件,其生产制造需严格把控成型精度与材质性能。原材料选用 SPCC 冷轧低碳钢板,厚度公差控制在 ±0.02mm,进厂前需经平整处理,表面粗糙度 Ra≤1.6μm,确保辊压过程中材料受力均匀。辊压成型采用多道次连续辊压工艺,根据零件截面形状设计 8-12 组成型轧辊,每组轧辊经数控车床精加工,辊面硬度 HRC58-62,表面粗糙度 Ra0.4μm。辊压时通过 PLC 控制系统调节轧辊转速(5-15m/min)与压下量,每道次压下量不超过材料厚度的 15%,避免材料产生塑性变形不均或裂纹。成型后进行在线切断,切断采用液压剪板机,切口垂直度误差≤0.1mm/m,长度公差 ±0.3mm。后续经去毛刺处理,去除边缘锐角与毛刺(毛刺高度≤0.05mm),并进行防锈处理,采用钝化 + 涂油工艺,确保盐雾试验≥48 小时无锈蚀,满足一般工业环境使用要求。轧辊的粗糙度直接影响产品表面的光洁度。
太阳能热水器支架辊压件需适应户外日晒雨淋环境,具备耐候性、强度较高与安装便捷的特点。原材料选用 Q235B 或 Q355B 热轧钢带,厚度 2-3.5mm,进场前进行除锈与校平处理,校平精度≤0.2mm/m,表面无明显划痕。辊压成型采用全自动辊压生产线,由放卷、校平、辊压、冲孔、切断等工序组成,生产效率 12-18m/min。轧辊模具根据支架安装角度与承重需求设计,采用渐进式成型方式,每道次压下量控制在合理范围,成型后支架截面尺寸公差 ±0.3mm,角度误差≤0.3°。辊压过程中通过张力控制系统保持钢带张力稳定(8-12kN),防止支架产生波浪形变形。冲孔采用数控冲床,孔径公差 ±0.15mm,孔位度误差≤0.25mm,便于与太阳能热水器本体连接。表面处理采用热浸镀锌工艺,镀锌层厚度≥80μm,盐雾试验≥1000 小时,防止户外腐蚀。后续进行承重测试与耐候性测试,支架在热水器装满水重量下挠度≤L/250(L 为支架跨度),经高低温循环测试无漆膜脱落、结构变形,满足太阳能热水器户外长期使用要求。码垛完成后,使用缠绕膜进行紧固包裹以防散落。江苏整体式辊压件加工
我们可为客户定制开发特殊的辊压截面形状。黑龙江车身辊压件
强度较高铝合金辊压件因轻量化、强度较高特性,广泛应用于航空航天、汽车工业等领域。原材料选用 6061-T6 铝合金型材,抗拉强度≥290MPa,屈服强度≥240MPa,进场前需进行固溶处理与人工时效,确保材质性能稳定。辊压成型前对铝合金型材进行预热处理,温度控制在 120-150℃,保温 30 分钟,降低材料硬度,提高塑性,避免辊压时产生开裂。辊压设备选用高精度数控辊压机,配备伺服驱动系统,轧辊转速精度 ±0.1m/min,压下量调节精度 ±0.01mm。根据零件复杂程度设计多道次渐进式辊压模具,模具材质选用 Cr12MoV 合金钢,经淬火 + 回火处理,硬度 HRC60-64。辊压过程中实时监测材料成型状态,通过激光测径仪检测截面尺寸,误差超过 ±0.03mm 时自动调整轧辊参数。成型后进行去应力退火处理,温度 300-350℃,保温 2 小时,消除辊压过程中产生的残余应力,防止零件变形。后续进行表面阳极氧化处理,氧化膜厚度≥15μm,提高耐磨性与耐腐蚀性,同时根据需求进行着色处理,满足外观要求。黑龙江车身辊压件