商机详情 -
浙江中巴辊压件批发
钛合金辊压件的材料技术聚焦于轻量化、耐腐蚀性与高温性能,适用于航空、航天、医疗等领域。常用材质为 TA2(工业纯钛)、TC4(Ti-6Al-4V),TA2 含钛≥99.6%,耐腐蚀性极强,塑性良好,但强度较低,适合制造耐腐蚀要求高的薄壁辊压件;TC4 添加 6% 铝与 4% 钒,通过固溶强化提升强度,抗拉强度可达 900MPa 以上,同时保持良好的塑性与耐腐蚀性,适合承受载荷的辊压件。钛合金辊压需在加热状态下进行,加热温度控制在 650-800℃,避免室温下塑性不足导致开裂;辊压速度需缓慢,道次变形量控制在 5%-10%,防止产生过大应力。辊压后可进行真空退火(600-700℃保温 2-3 小时),消除残余应力,提升尺寸稳定性。操作工对产品端面毛刺进行去除,保证切口光滑。浙江中巴辊压件批发
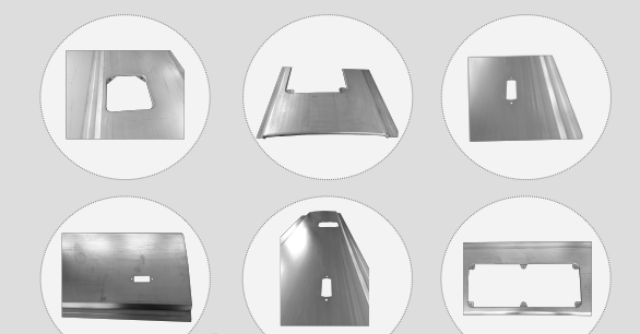
碳纤维增强复合材料(CFRP)辊压件的材料技术结合了碳纤维的强度与树脂的韧性,比强度与比模量远超金属材料,适用于航空、航天装备等领域。碳纤维含量通常控制在 50%-70%,通过单向排布、织物编织等方式增强,树脂基体包括环氧树脂、酚醛树脂等,环氧树脂粘接性好、成型性优异,酚醛树脂耐高温性能更佳。CFRP 辊压件的制造采用预浸料辊压成型工艺,将碳纤维预浸料铺层后,在辊压机中加热加压(温度 120-180℃,压力 0.5-1.5MPa),使树脂固化,形成致密的复合材料结构。辊压过程中需控制铺层方向与张力,确保纤维均匀分布,避免褶皱、气泡等缺陷。CFRP 辊压件耐腐蚀性强、重量轻,但成本较高,耐冲击性能较差,需避免尖锐物体划伤。一体成型明缝侧顶蒙皮价格生产首件必须由质检员进行全尺寸测量与确认。
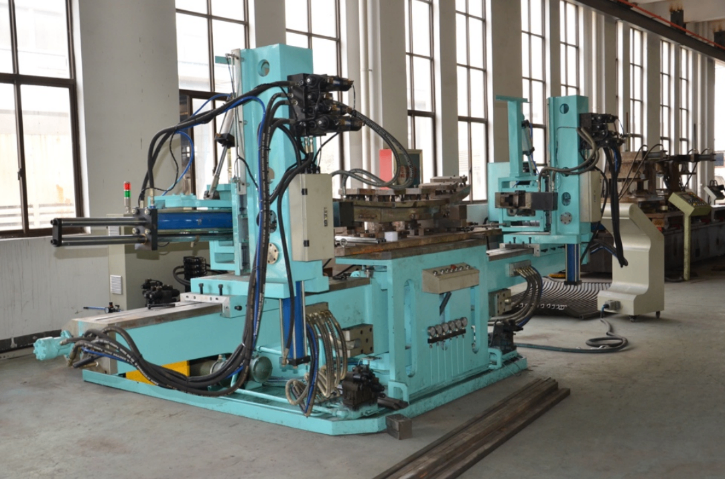
通信基站支架辊压件需适应户外复杂环境,具备抗风载、耐候性强等特点,制造工艺围绕结构强度与防腐性能展开。原材料选用 Q355B 强度较高钢带,厚度 3-5mm,抗拉强度≥470MPa,屈服强度≥355MPa,材料冲击韧性≥34J/cm²。辊压成型前对钢带进行抛丸除锈处理,表面粗糙度 Ra3.2-6.3μm,去除氧化皮与杂质,提升涂层附着力。辊压采用数控辊压机,配备 12-16 道次成型轧辊,轧辊材质为 Cr12MoV,经热处理后硬度 HRC60-62,确保成型精度。成型过程中通过激光测距仪实时监测截面尺寸,误差超过 ±0.3mm 时自动调整轧辊参数,成型后支架直线度误差≤0.3mm/m,截面尺寸公差 ±0.2mm。成型后进行钻孔加工,采用数控钻床,孔位精度 ±0.2mm,确保螺栓连接牢固。表面处理采用热浸镀锌 + 涂塑复合工艺,镀锌层厚度≥85μm,涂塑层厚度≥60μm,盐雾试验≥1500 小时,适应户外高低温、高湿度环境。后续进行风载测试与疲劳测试,支架在规定风载下挠度≤L/300(L 为支架跨度),疲劳寿命≥10⁵次,满足通信基站长期稳定运行要求。
硅橡胶辊压件的材料技术聚焦于耐高温、耐候性与弹性,使用温度范围 - 60℃至 200℃,能适应高低温循环环境,适用于密封、绝缘、减震部件。硅橡胶分为甲基硅橡胶、乙烯基硅橡胶、氟硅橡胶,甲基硅橡胶耐候性、绝缘性优异,乙烯基硅橡胶弹性、成型性更好,氟硅橡胶耐油性、耐腐蚀性更佳。硅橡胶辊压件的制造采用混炼 - 硫化工艺,先将硅橡胶生胶与补强剂、硫化剂等混合均匀,经辊压成型后进行硫化(150-180℃保温 10-30 分钟),形成稳定的弹性体结构。辊压过程中需控制混炼温度(50-80℃),避免过早硫化;硫化后需进行二次硫化(200-220℃保温 2-4 小时),去除残余挥发物,提升性能稳定性。硅橡胶强度较低,需通过添加白炭黑等补强剂提升强度,同时避免与尖锐物体接触导致划伤。生产过程中操作工需定时巡检并记录设备运行状态。
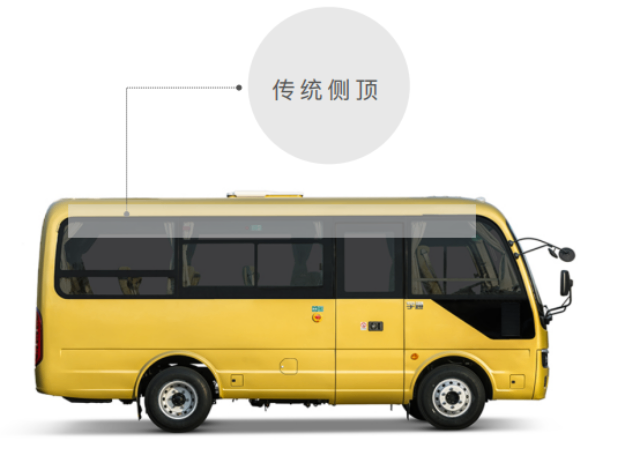
塑料辊压件的材料技术注重成型性、耐磨性与环境适应性,常用材质包括 PVC、PE、PP、ABS 等。PVC 材料成本较低,硬度可调,通过添加增塑剂可改善塑性,适合制造装饰性、结构性辊压件,但耐候性较差,需添加抗紫外线剂延长使用寿命。PE 材料分为高密度(HDPE)与低密度(LDPE),HDPE 强度高、耐磨性好,适合承受载荷的辊压件;LDPE 塑性优异,适合复杂形状成型。PP 材料耐热性较好(使用温度 - 10℃至 120℃),化学稳定性强,适合接触酸碱介质的辊压件。ABS 材料兼具刚性与韧性,表面光洁度高,适合制造外观要求较高的辊压件。塑料辊压前需进行干燥处理(温度 80-100℃,时间 2-4 小时),去除水分,避免成型后产生气泡;辊压温度需根据材料熔点调整,通常控制在 120-200℃,确保材料软化后均匀变形。对精度要求较高的辊压件,可在定径后增加整形工序,修正局部变形和尺寸偏差。安徽大客车车顶侧蒙皮
辊压工艺可高效生产复杂截面的长尺寸零件。浙江中巴辊压件批发
聚四氟乙烯(PTFE)辊压件的材料技术关键是耐高温、耐腐蚀性与自润滑性,使用温度范围 - 200℃至 260℃,能抵抗强酸、强碱、有机溶剂等腐蚀介质,适用于极端环境下的密封、滑动部件。PTFE 摩擦系数极低(0.04-0.10),自润滑性能优异,无需额外添加润滑剂。PTFE 塑性较差,室温下易开裂,辊压需在加热状态下进行,加热温度控制在 100-150℃,同时添加少量填充剂(如玻璃纤维、石墨、二硫化钼),提升成型性与强度。填充剂含量通常控制在 10%-30%,均匀分散于 PTFE 基体中,避免团聚。PTFE 辊压件的制造采用冷压 - 烧结工艺,先将 PTFE 粉末冷压成型,再经烧结(370-380℃保温 1-2 小时)后进行辊压精加工,确保尺寸精度与表面质量。浙江中巴辊压件批发