商机详情 -
上海客车车身立柱
辊压机的可持续制造理念强调在产品全生命周期内,减少资源消耗与环境影响,实现经济效益、环境效益与社会效益的统一。在设计阶段,采用绿色设计理念,优化产品结构,选用环保材料,提高产品的可回收性与可维护性;在制造阶段,采用节能、环保的制造工艺与设备,减少能源消耗与污染物排放,例如,采用变频调速技术降低加工设备的能耗,采用无磷涂装工艺减少废水排放;在使用阶段,通过优化设备性能,降低运行能耗与维护成本,延长设备使用寿命;在报废阶段,建立产品回收体系,对报废的辊压机进行拆解与回收,回收的材料进行再利用,减少资源浪费。可持续制造理念的践行,使辊压机的生产制造更加环保、高效、经济,为行业的可持续发展做出贡献。喷涂前需对辊压件进行脱脂和磷化处理,提高涂层附着力,减少脱落和锈蚀风险。上海客车车身立柱
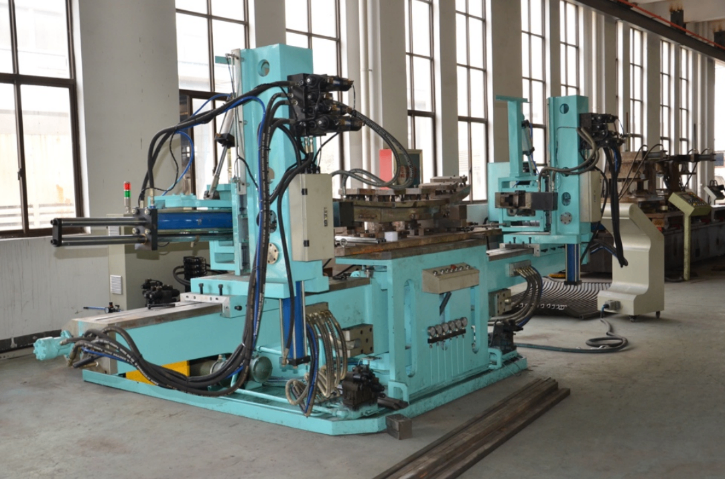
摩托车车架辊压件需兼顾轻量化与强度较高,适应摩托车行驶过程中的振动与冲击,其制造工艺注重结构优化与材质匹配。原材料选用 20CrMo 合金钢管或强度较高钢板,钢管壁厚 1.5-3.0mm,钢板厚度 2.0-4.0mm,抗拉强度≥650MPa,屈服强度≥500MPa。辊压成型针对不同部件采用不同工艺,钢管件采用弯曲辊压成型,通过数控弯管机与辊压模具配合,实现复杂弧度成型,弧度误差≤0.2mm/m,管壁无褶皱、凹陷。钢板件采用多道次连续辊压,成型后截面尺寸公差 ±0.2mm,直线度误差≤0.15mm/m。辊压过程中控制压下量与速度,避免材料产生塑性变形过度或裂纹。成型后进行焊接组装,采用氩弧焊或 CO₂气体保护焊,焊缝经 MT 磁粉探伤无缺陷,焊接强度≥母材强度。后续进行热处理,采用调质处理,硬度 HB240-280,提高车架韧性与耐磨性。表面处理采用电泳涂装 + 清漆工艺,漆膜厚度≥30μm,盐雾试验≥800 小时,防止锈蚀。后续进行整车装配测试与路试,车架无变形、异响,满足摩托车行驶安全要求。中巴车中顶蒙皮模具我们坚持“自检、互检、专检”相结合的质量原则。
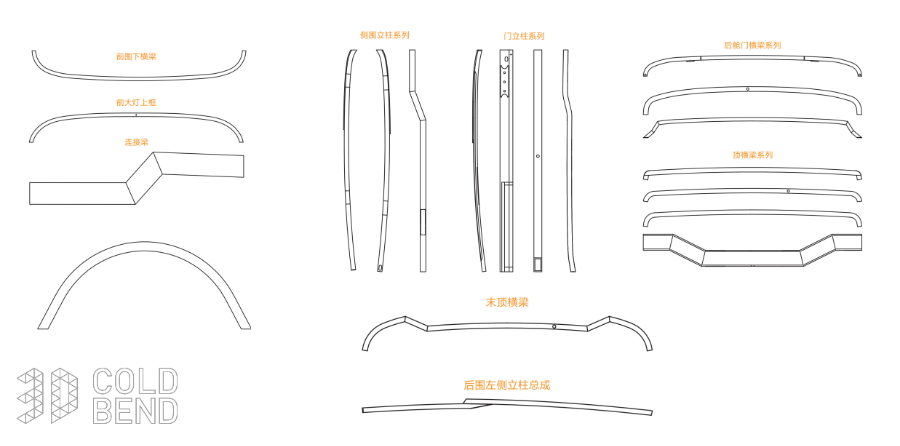
聚碳酸酯(PC)辊压件的材料技术注重透明性、抗冲击性与耐热性,透光率≥90%,抗冲击强度是普通玻璃的 200-300 倍,使用温度范围 - 40℃至 120℃,适用于透明结构件、防护部件。PC 辊压前需进行干燥处理(温度 120-140℃,时间 4-6 小时),去除水分,避免成型后产生气泡、银纹。辊压温度控制在 200-240℃,确保材料充分软化,均匀变形;辊压后需进行退火处理(100-120℃保温 2-3 小时),消除残余应力,提升尺寸稳定性与抗冲击性能。PC 耐候性一般,长期户外使用需添加抗紫外线剂,或通过涂层处理增强防护;PC 易被有机溶剂腐蚀,需避免与酒精等接触。
自修复材料辊压件的材料技术通过材料自身的自修复机制,修复使用过程中产生的微小裂纹或损伤,延长使用寿命,适用于难以维护或重要的部件(如航空结构件、管道、电子设备外壳)。常用自修复材料包括自修复聚合物(如微胶囊型自修复树脂、动态共价键自修复材料)、自修复金属、自修复复合材料等,微胶囊型自修复树脂在材料内部嵌入含有修复剂的微胶囊,当材料产生裂纹时,微胶囊破裂,修复剂流出并固化,填补裂纹;动态共价键自修复材料通过化学键的断裂与重组实现自修复,在加热或光照条件下即可完成修复。自修复材料辊压件的制造需确保自修复剂或功能基团均匀分布,辊压工艺需控制温度与压力,避免破坏自修复结构。自修复性能需通过损伤 - 修复试验验证,测量修复后的力学性能恢复率,确保修复效果达标。操作工对产品端面毛刺进行去除,保证切口光滑。
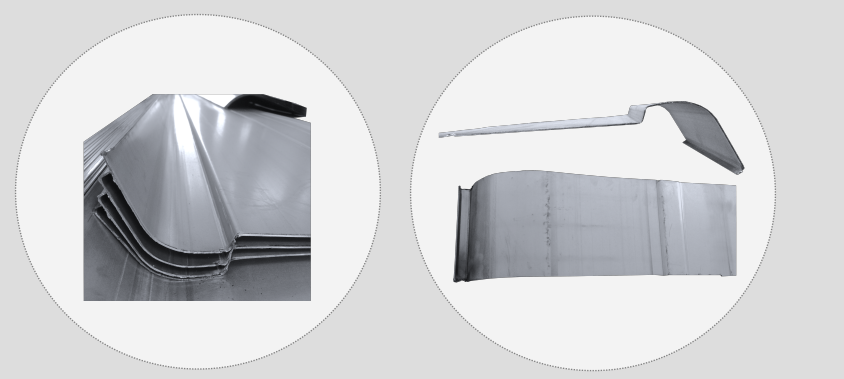
耐低温材料辊压件的材料技术注重低温环境下的韧性与强度,适用于寒冷地区、低温设备(如极地机械、制冷设备)。常用耐低温材料包括低温钢(如 Q345E、Q345F)、低温铝合金(如 5083-H116)、低温塑料(如 HDPE、PPR)等,低温钢通过降低碳含量(≤0.18%)与杂质含量,提升低温韧性,在 - 40℃至 - 60℃环境下冲击功≥34J;低温铝合金 5083-H116 含镁 4.0%-4.9%、锰 0.40%-1.0%,在 - 196℃低温下仍保持良好的塑性与韧性;HDPE、PPR 塑料低温脆性转变温度低(≤-50℃),在低温环境下不易脆裂。耐低温材料辊压前需进行低温预处理,模拟使用环境温度,检验材料塑性;辊压工艺需控制速度与压力,避免产生过大残余应力。辊压后的耐低温性能需通过低温冲击试验、低温拉伸试验验证,确保在设计低温下性能达标。生产过程始于对客户图纸的工艺可行性分析与评审。汽车蒙皮辊轧成型机定制
辊压件的表面粗糙度可通过调整轧辊表面状态和轧制速度进行控制。上海客车车身立柱
仪器仪表外壳辊压件需具备较高精度、美观、防电磁干扰等特点,其制造工艺注重细节与性能兼顾。原材料选用 SPCC 冷轧板、不锈钢板或铝合金板,厚度 0.8-1.5mm,不锈钢板与铝合金板具备良好的防腐蚀性,冷轧板成本较低,适合批量生产。辊压成型采用精密数控辊压机,配备小型化轧辊模具,实现复杂曲面与截面成型,外壳尺寸公差 ±0.1mm,平面度误差≤0.1mm/m。辊压过程中采用薄油润滑,避免外壳表面产生划痕,成型后进行切断、冲孔与折弯加工,冲孔孔径公差 ±0.05mm,折弯角度误差≤0.1°,确保仪器仪表内部元件装配符合要求。对于需要防电磁干扰的外壳,后续进行导电涂层处理,涂层厚度≥5μm,表面电阻≤10Ω,有效屏蔽电磁信号。表面处理根据需求选择,冷轧板外壳采用静电喷涂,漆膜厚度 15-20μm,色泽均匀;不锈钢外壳采用拉丝处理,表面粗糙度 Ra0.8μm;铝合金外壳采用阳极氧化,氧化膜厚度 10-15μm。后续进行外观检查与功能测试,外壳无变形、划痕,密封性能良好,防电磁干扰达标,满足仪器仪表较高精度使用要求。上海客车车身立柱