标签列表 - 无锡盈连科技有限公司
-
 河北磨抛去毛刺作用
去毛刺测试是工业制造中验证工件毛刺去除效果的关键环节,重心目的是确保工件满足装配精度、使用安全性及外观质量要求。测试需围绕四大重心指标展开:毛刺残留量(单个毛刺高度≤0.05mm 为合格,关键精密件需≤0.02mm)、表面粗糙度(经去毛刺后工件表面 Ra 值需≤1.6μm,配合面需≤0.8μm)、边角倒圆半径(通常控制在 0.1-0.3mm,避免尖锐边角影响装配或造成安全隐患)、工件完整性(测试后需无变形、划痕、材质损伤等二次缺陷)。通过量化这些指标,可精细判断去毛刺工艺是否适配工件特性,避免因毛刺残留导致后续装配卡滞、密封失效,或因过度去毛刺造成工件尺寸精度损失,为批量生产提供工艺可行性依据...
发布时间:2026.05.31 -
 江苏电动去毛刺解决方案
去毛刺机器人常见故障可按 “机械故障 + 电气故障 + 工艺故障” 分类,通过系统化排查快速定位并解决。机械故障方面,若机器人关节运动异响或卡顿,多为润滑不足(需补充特用润滑脂)或轴承磨损(更换同型号轴承);若工具更换后精度下降,需检查快换接口是否磨损(更换接口密封圈或定位销),重新校准工具坐标系。电气故障方面,若机器人无法启动,先检查电源电压(需稳定在 AC 380V±10%)与急停按钮状态(是否被误触发),再排查控制系统通讯(如工业以太网协议是否丢包,检查网线接头);若视觉系统无法定位工件,需清洁相机镜头(用无尘布蘸酒精擦拭)、重新标定视觉坐标系,或检查工件表面是否有油污(影响特征识别,需...
-
 上海工业去毛刺用途
机器人打磨式去毛刺设备由工业机器人(如 6 轴机器人)、打磨工具(如砂轮、钢丝刷、铣刀)、视觉定位系统、夹具组成,是自动化程度较高的去毛刺设备。工作时,视觉定位系统通过摄像头捕捉工件位置与毛刺分布,将数据传输至机器人控制系统,机器人按预设程序带动打磨工具移动,根据毛刺大小、位置调整打磨力度(0.5-5N)与转速(1000-10000rpm),精细去除毛刺。这类设备适配汽车零部件(如变速箱壳体)、航空航天组件(如发动机叶片)等大批量、标准化工件,可实现 24 小时连续作业,单台机器人每小时可处理 20-50 件工件,且去毛刺精度稳定(重复定位精度 ±0.01mm),能替代 3-5 名人工,降低人...
-
 北京切割去毛刺有哪些
去毛刺设备类型丰富,能针对不同材质、结构、精度要求的工件,提供定制化去毛刺方案,适配多元工业场景。对于不锈钢、碳钢等硬质材料的规则零件,机械研磨式设备可高效批量处理;针对铝合金、塑料等软质材料的微型零件,超声振动式设备能精细去除超细毛刺;深孔件、交叉孔件等机械方法难以触及的工件,化学腐蚀式、磨料流式设备可通过腐蚀或磨料流体作用,深入内孔去除毛刺;薄壁件、异形件则可借助高压水射流式设备的无应力冲击特性,避免工件变形。即使是航空航天领域的高精度复杂组件,机器人打磨式设备搭配视觉定位与定制夹具,也能实现精细去毛刺。这种普遍的适配性,让去毛刺设备能覆盖电子、汽车、医疗、航空航天等多个行业,解决各类工件...
-
 广东铝件去毛刺哪家好
在大批量、复杂工件加工场景中,多台去毛刺机器人需通过系统化调度实现高效协同,重心机制包括 “任务分配”“路径规划”“状态同步” 三方面。任务分配环节,控制系统根据工件类型与加工工序,将任务拆解为单独单元(如 A 机器人处理外表面毛刺、B 机器人处理内孔毛刺),通过负载均衡算法分配至各机器人,避避免会单台设备过载;路径规划环节,借助车间数字地图,规划机器人运动路径与工件流转路线,确保多台机器人在同一工作区域内无碰撞(安全距离≥100mm),同时优化工件转运时间(如 AGV 小车与机器人上下料衔接间隔≤30 秒);状态同步环节,各机器人通过工业以太网实时上传作业状态(如 “加工中”“待料”“故障”...
-
 河北工业去毛刺价格
科学的维护与快速故障处理是保障去毛刺设备稳定运行的关键。日常维护需重点关注三大重心部件:一是研磨 / 切削部件,定期检查磨料磨损情况(磨损量超过 30% 需更换),清理刀具或磨料中的杂质,避免影响去毛刺效果;二是动力与传动系统,检测电机运行电流(波动范围≤±5%),检查皮带、齿轮等传动部件的松紧度与磨损情况,每季度进行一次润滑保养;三是控制系统与传感器,清洁控制柜灰尘,检查线路连接是否松动,定期校准视觉定位系统与压力传感器(每半年一次)。常见故障及处理方案:若出现去毛刺不彻底,可能是磨料磨损、压力不足或参数设置不当,需更换磨料、调整压力或优化工艺参数;若工件出现划伤、变形,可能是夹持力度过大或...
-
 北京金属去毛刺使用场景
化学腐蚀式去毛刺设备利用酸性或碱性的药剂的腐蚀作用去除毛刺,重心由耐腐蚀处理槽、温控系统、搅拌装置与废水处理模块组成。工作时,将工件完全浸泡在定制化腐蚀药剂中(如针对铝合金的硝酸 - 氟化物混合液),通过温控系统将药液温度控制在 50-80℃,搅拌装置确保药液均匀接触工件表面,毛刺因截面积小、反应面积大,会优先被腐蚀溶解,而工件主体因腐蚀速率慢,可保持原有精度。该设备适合精密电子零件(如连接器引脚)、深孔件(如液压阀孔)等机械方法难以触及的场景,能去除 0.01-0.1mm 的微小毛刺,且去毛刺后工件边角圆润、无划痕。使用时需严格控制药剂浓度(酸液浓度 5%-15%)与处理时间(3-10 分钟...
-
 广东板材去毛刺有哪些
流体冲击类工具通过高压流体或磨料流体的冲击作用去除毛刺,重心包括高压水射流喷嘴、磨料流工具等,适合深孔件、交叉孔件与复杂型腔件的去毛刺。高压水射流喷嘴按喷射形状分为圆形喷嘴(喷射压力 10-300MPa,适合去除内孔、窄缝处的细小毛刺,水流直径 0.1-1mm)与扇形喷嘴(喷射角度 15°-90°,适配平面、大面积表面的毛刺,覆盖范围广),工作时通过高压泵将水加压,形成高速射流冲击毛刺,无机械接触,避免工件变形,尤其适合薄壁件、易损件的去毛刺。磨料流工具由磨料缸、磨料与模具组成,磨料为高分子聚合物基体混合磨料颗粒(碳化硅、氧化铝,粒度 100-300 目),通过液压系统推动磨料在工件内孔或型腔...
-
上海铣削去毛刺哪个好用
在大批量、复杂工件加工场景中,多台去毛刺机器人需通过系统化调度实现高效协同,重心机制包括 “任务分配”“路径规划”“状态同步” 三方面。任务分配环节,控制系统根据工件类型与加工工序,将任务拆解为单独单元(如 A 机器人处理外表面毛刺、B 机器人处理内孔毛刺),通过负载均衡算法分配至各机器人,避避免会单台设备过载;路径规划环节,借助车间数字地图,规划机器人运动路径与工件流转路线,确保多台机器人在同一工作区域内无碰撞(安全距离≥100mm),同时优化工件转运时间(如 AGV 小车与机器人上下料衔接间隔≤30 秒);状态同步环节,各机器人通过工业以太网实时上传作业状态(如 “加工中”“待料”“故障”...
-
力控去毛刺案例
柔性打磨类工具凭借柔性材质特性,可贴合工件复杂曲面去除毛刺,重心包括磨料丝刷、海绵磨块、抛光布轮等,适配异形件、软质材料工件的去毛刺。磨料丝刷由尼龙丝或涤纶丝内嵌磨料颗粒制成,磨料粒度 80-240 目,丝径 0.2-0.8mm,按刷头形状分为圆盘刷(适合平面、圆弧面毛刺)、圆柱刷(适配内孔、管道内壁毛刺)与碗形刷(用于边角、缝隙处毛刺),可安装在机器人或手动打磨机上使用,柔性刷头能适应工件表面起伏,避免硬接触导致的工件变形。海绵磨块以高密度海绵为基体,表面粘贴砂纸或磨料涂层,磨块硬度分为软、中、硬三类(邵氏硬度 30-80),软质磨块适合塑料、橡胶等软质材料工件,硬质磨块适配金属曲面件,手动...
-
河南压铸件去毛刺厂家推荐
开展去毛刺测试前需做好充分准备,确保测试结果的准确性与代表性。首先需明确测试对象的重心参数:包括工件材质(如铝合金、不锈钢、塑料等)、结构特征(薄壁件、深孔件、异形件等)、毛刺产生原因(切削加工、冲压成型、注塑成型等)及毛刺类型(飞边毛刺、尖角毛刺、丝状毛刺等)。样品选取需遵循 “随机抽样” 原则,从同一批次工件中抽取 3-5 件作为测试样件,确保样品毛刺状态与批量生产工件一致。同时需准备特用测试设备(如粗糙度仪、显微镜、卡尺)、标准检测工具(如毛刺高度规、圆角样板),并搭建与实际生产一致的测试环境(温度 20±5℃、湿度 40%-60%),避免环境因素影响测量精度。测试前还需对样品进行清洁处...
-
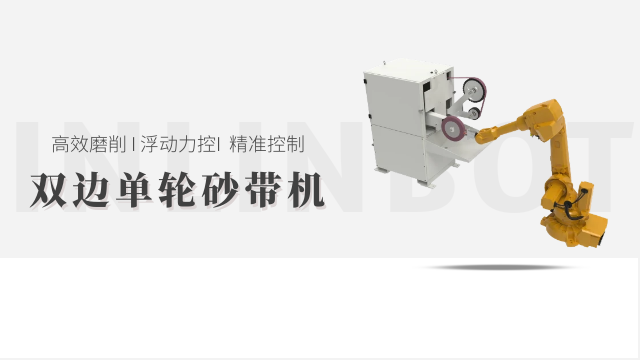 福建抛光去毛刺多少钱
机械研磨式去毛刺设备通过研磨介质与工件的高速摩擦去除毛刺,重心结构包括研磨桶、驱动电机、转速控制系统与分选装置。设备工作时,将工件、研磨石(如氧化铝、碳化硅材质)、研磨剂按比例放入研磨桶,电机带动研磨桶以 10-60rpm 转速旋转,通过研磨石对工件表面的冲击、摩擦,实现毛刺去除与表面抛光。这类设备适配不锈钢、碳钢等硬质金属工件,尤其适合轴类、螺母、垫片等规则形状零件的批量处理,单批次可处理数百件工件,毛刺去除效率达 90% 以上,处理后工件表面粗糙度可从 Ra6.3μm 降至 Ra1.6μm。操作时需根据工件尺寸选择研磨石粒径(小工件选 0.5-2mm,大工件选 5-10mm),控制研磨时间...
-
安徽齿轮去毛刺供应商
化学腐蚀类工具借助化学药剂的腐蚀作用去除毛刺,重心包括特用腐蚀液、钝化剂等,适合微型精密零件与复杂结构工件的去毛刺。腐蚀液按作用原理分为酸性腐蚀液(如硝酸 - 氟化物混合液,适合铝合金、铜合金工件,腐蚀速率快)与碱性腐蚀液(如氢氧化钠溶液,适配钢铁件,腐蚀性相对温和),通过控制药剂浓度(5%-15%)、温度(40-80℃)与处理时间(3-10 分钟),利用毛刺截面积小、反应面积大的特性,使毛刺优先被腐蚀溶解,而工件主体因腐蚀速率慢,可保持原有精度。使用时需将工件完全浸泡在腐蚀液中,搭配搅拌装置确保药剂均匀接触,处理后需用清水冲洗工件,去除残留药剂,再进行钝化处理(如铬酸盐钝化、磷酸盐钝化),防...
-
浙江铣削去毛刺作用
机器人打磨式去毛刺设备由工业机器人(如 6 轴机器人)、打磨工具(如砂轮、钢丝刷、铣刀)、视觉定位系统、夹具组成,是自动化程度较高的去毛刺设备。工作时,视觉定位系统通过摄像头捕捉工件位置与毛刺分布,将数据传输至机器人控制系统,机器人按预设程序带动打磨工具移动,根据毛刺大小、位置调整打磨力度(0.5-5N)与转速(1000-10000rpm),精细去除毛刺。这类设备适配汽车零部件(如变速箱壳体)、航空航天组件(如发动机叶片)等大批量、标准化工件,可实现 24 小时连续作业,单台机器人每小时可处理 20-50 件工件,且去毛刺精度稳定(重复定位精度 ±0.01mm),能替代 3-5 名人工,降低人...
-
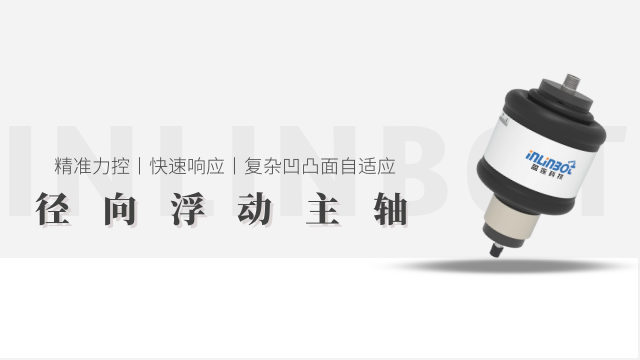 河北国内去毛刺哪个品牌好
去毛刺机器人的重心性能由 “本体结构 + 工具系统 + 控制系统” 三大配置决定,各组件需精细匹配。本体结构方面,六轴机器人需关注负载能力(常规 5-50kg,重型工件可选 100kg 以上型号)与工作半径(1.2-3m,根据车间布局选择),关节减速机构多采用谐波减速器或 RV 减速器,前者体积小、传动效率高(可达 96%),适合轻负载(<20kg)高速场景,后者刚性强、抗冲击性好,适配重负载(>20kg)高精度需求;工具系统需根据毛刺类型选择,处理硬质材料毛刺可搭配高速电主轴(转速较高可达 50000rpm,功率 1000-2000W),处理软质材料适配超声打磨头(振动频率 20-40kHz...
-
上海去毛刺是什么
去毛刺工作站的高效运行依赖各重心模块的精细协同,其联动逻辑围绕 “信号交互 - 动作配合 - 结果反馈” 展开。加工模块与输送模块通过控制系统实现信号联动,当输送模块的传感器检测到工件到达加工工位时,会向控制系统发送 “就位信号”,系统随即指令加工模块启动预设程序(如机器人打磨臂调整至指定角度、高压水射流开启至设定压力);加工过程中,检测模块实时采集工件状态数据(如毛刺残留影像、表面粗糙度值),并同步传输至控制系统,若数据超出预设阈值,系统会暂停加工模块,同时指令输送模块将工件转运至返工工位;待返工完成后,输送模块再次将工件送回检测模块复检,合格后方可进入下一环节。这种 “输送 - 加工 - ...
-
福建国产去毛刺功能
去毛刺工作站并非单一设备,而是围绕 “工件去毛刺全流程” 搭建的集成化作业单元,重心由加工模块、输送模块、检测模块、控制系统四大组件构成,形成 “上料 - 去毛刺 - 检测 - 下料” 的闭环作业体系。加工模块根据工件需求集成多种去毛刺设备(如机器人打磨臂 + 高压水射流喷嘴,或超声振动装置 + 研磨机构),可实现多工艺协同处理;输送模块通过传送带、机械抓手或 AGV 小车,完成工件在各环节的自动转运,避免人工搬运导致的磕碰损伤;检测模块配备视觉相机、粗糙度仪等设备,实时检测去毛刺效果,不合格工件自动回传至返工工位;控制系统基于 PLC 或工业电脑,整合各模块参数,支持工艺参数存储、作业数据追...
-
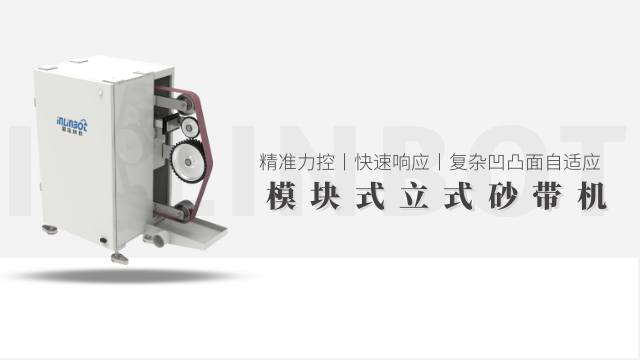 江苏磨抛去毛刺应用场景
去毛刺测试需结合具体工艺特点针对性设计,不同工艺的测试重点存在明显差异。针对机械去毛刺(如锉削、研磨),测试重点关注毛刺残留的均匀性与工件尺寸稳定性,需检测不同部位(如孔壁、边角、槽口)的毛刺去除效果,避免因手工操作或设备参数不当导致局部残留;对于化学去毛刺,需重点测试表面腐蚀情况,通过浸泡后的重量变化(失重率≤0.5%)、表面色差检测,判断化学药剂是否对工件材质造成损伤,同时验证深孔、盲孔等隐蔽部位的毛刺去除效果;高压水射流去毛刺测试需聚焦工件完整性,检测是否存在水射流冲击导致的变形、壁厚减薄,尤其适用于薄壁件、易损件;超声波去毛刺测试则需关注边角倒圆效果与表面粗糙度,避免超声能量过高导致工...
-
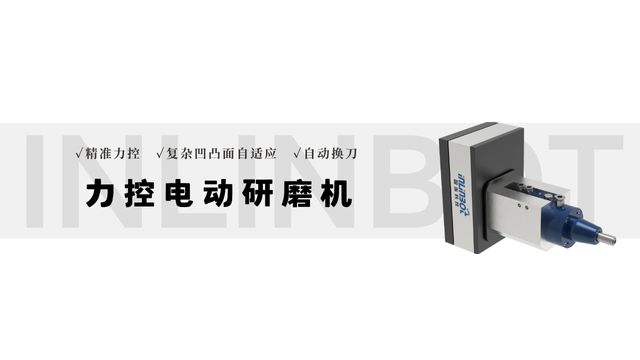 广东机器人去毛刺厂家推荐
手动辅助类工具是人工去毛刺的常用工具,操作灵活,重心包括锉刀、砂纸、油石等,适合小批量、个性化工件与应急去毛刺场景。锉刀按截面形状分为平板锉(矩形截面,适合平面、台阶处毛刺)、三角锉(适配槽口、角度处毛刺)与圆锉(用于内孔、圆弧面毛刺),按齿纹粗细分为粗齿锉(齿距 0.8-2mm,去除粗毛刺)、中齿锉(0.3-0.8mm,毛刺细化)与细齿锉(0.1-0.3mm,表面精修),材质多为高速钢或合金工具钢,硬度 HRC 62-65,手动操作时需沿毛刺方向锉削,避免逆向操作导致工件表面划伤。砂纸分为干砂纸(纸质基底,适合金属、塑料工件的干磨去毛刺,粒度 80-2000 目)与水砂纸(耐水基底,可沾水打...
-
 河北精密去毛刺开发商
去毛刺机器人需根据工件材质特性,精细调整加工参数,确保毛刺去除效果与工件完整性平衡。针对不锈钢、合金钢等硬质材料(硬度 HRC 25-30),需采用 “高转速 + 中力度” 参数组合:电主轴转速设定为 15000-25000rpm,打磨力度控制在 8-12N,搭配碳化硅砂轮(粒度 60-80 目),快速切断硬质毛刺的同时避免工具过度磨损;针对铝合金、铜合金等中软质材料(HRC 10-15),切换为 “中转速 + 低力度” 模式:转速降至 8000-15000rpm,力度调整为 3-6N,选用氧化铝砂轮(粒度 100-120 目),防止材质变形或表面划伤;针对塑料、橡胶等软质材料(邵氏硬度 60...
-
 广东去毛刺品牌
准确判断去毛刺刀具磨损状态,及时更换刀具,是保障加工质量的关键,重心判定标准分为四类。一类是视觉判定,通过肉眼或显微镜观察刀具刃口:若刃口出现明显崩缺、卷刃,或刀具表面有严重划痕、氧化,需立即更换;针对切削式刀具,若刃口颜色变为蓝色(高温氧化),说明磨损严重,需停止使用。第二类是加工效果判定,若加工后工件毛刺残留量超过标准(如通用零件>0.05mm),或表面粗糙度值升高(如从 Ra 1.6μm 升至 Ra 3.2μm),且调整工艺参数后无改善,说明刀具已磨损;针对倒圆刀具,若加工后的边角倒圆半径偏差超过 ±0.05mm,需更换刀具。第三类是参数判定,通过设备监测刀具加工时的电流、扭矩:若电流突...
-
 江苏板材去毛刺功能
针对不同材质工件,去毛刺工作站的工艺参数需精细调整,重心围绕 “研磨介质选择”“能量输出控制”“加工时间设定” 展开。处理不锈钢(硬度 HRC 25-30)工件时,研磨工艺选用碳化硅磨料(粒径 80-120 目),机器人打磨转速设定为 1500-2000rpm,打磨进给速度 5-8mm/s,避免磨料过细导致效率低下;处理铝合金(硬度 HRC 10-15)工件时,超声振动工艺选用树脂磨料(邵氏硬度 70-80),振动频率 25-30kHz,振幅控制在 15-25μm,防止振幅过大造成工件表面划伤;处理塑料(如 ABS、PC)工件时,高压水射流工艺压力设定为 20-50MPa,喷嘴距离工件表面 1...
-
江苏一站式去毛刺使用场景
去毛刺工作站的高效运行依赖各重心模块的精细协同,其联动逻辑围绕 “信号交互 - 动作配合 - 结果反馈” 展开。加工模块与输送模块通过控制系统实现信号联动,当输送模块的传感器检测到工件到达加工工位时,会向控制系统发送 “就位信号”,系统随即指令加工模块启动预设程序(如机器人打磨臂调整至指定角度、高压水射流开启至设定压力);加工过程中,检测模块实时采集工件状态数据(如毛刺残留影像、表面粗糙度值),并同步传输至控制系统,若数据超出预设阈值,系统会暂停加工模块,同时指令输送模块将工件转运至返工工位;待返工完成后,输送模块再次将工件送回检测模块复检,合格后方可进入下一环节。这种 “输送 - 加工 - ...
-
福建齿轮去毛刺服务商
科学的维护与快速故障处理是保障去毛刺设备稳定运行的关键。日常维护需重点关注三大重心部件:一是研磨 / 切削部件,定期检查磨料磨损情况(磨损量超过 30% 需更换),清理刀具或磨料中的杂质,避免影响去毛刺效果;二是动力与传动系统,检测电机运行电流(波动范围≤±5%),检查皮带、齿轮等传动部件的松紧度与磨损情况,每季度进行一次润滑保养;三是控制系统与传感器,清洁控制柜灰尘,检查线路连接是否松动,定期校准视觉定位系统与压力传感器(每半年一次)。常见故障及处理方案:若出现去毛刺不彻底,可能是磨料磨损、压力不足或参数设置不当,需更换磨料、调整压力或优化工艺参数;若工件出现划伤、变形,可能是夹持力度过大或...
-
广东齿轮去毛刺厂家推荐
去毛刺设备类型丰富,能针对不同材质、结构、精度要求的工件,提供定制化去毛刺方案,适配多元工业场景。对于不锈钢、碳钢等硬质材料的规则零件,机械研磨式设备可高效批量处理;针对铝合金、塑料等软质材料的微型零件,超声振动式设备能精细去除超细毛刺;深孔件、交叉孔件等机械方法难以触及的工件,化学腐蚀式、磨料流式设备可通过腐蚀或磨料流体作用,深入内孔去除毛刺;薄壁件、异形件则可借助高压水射流式设备的无应力冲击特性,避免工件变形。即使是航空航天领域的高精度复杂组件,机器人打磨式设备搭配视觉定位与定制夹具,也能实现精细去毛刺。这种普遍的适配性,让去毛刺设备能覆盖电子、汽车、医疗、航空航天等多个行业,解决各类工件...
-
五金去毛刺用途
现代去毛刺设备通过技术升级,在高效去毛刺的同时,能有效控制污染,符合国家环保标准,助力企业绿色生产。化学腐蚀式设备配备废水处理模块,可对腐蚀废液进行中和、过滤处理,使排放水达到 GB 8978《污水综合排放标准》,避免化学药剂污染环境;高压水射流式设备采用水循环系统,水资源利用率达 80% 以上,大幅减少水资源消耗;机械研磨式、机器人打磨式设备搭配除尘系统,可收集打磨过程中产生的粉尘,粉尘排放浓度符合 GB 16297《大气污染物综合排放标准》,改善车间作业环境。此外,磨料流式设备的磨料可重复使用 50-100 次,超声振动式设备噪音≤70dB,均能减少资源浪费与噪音污染,帮助企业实现环保生产...
-
 浙江磨抛去毛刺报价
准确判断去毛刺刀具磨损状态,及时更换刀具,是保障加工质量的关键,重心判定标准分为四类。一类是视觉判定,通过肉眼或显微镜观察刀具刃口:若刃口出现明显崩缺、卷刃,或刀具表面有严重划痕、氧化,需立即更换;针对切削式刀具,若刃口颜色变为蓝色(高温氧化),说明磨损严重,需停止使用。第二类是加工效果判定,若加工后工件毛刺残留量超过标准(如通用零件>0.05mm),或表面粗糙度值升高(如从 Ra 1.6μm 升至 Ra 3.2μm),且调整工艺参数后无改善,说明刀具已磨损;针对倒圆刀具,若加工后的边角倒圆半径偏差超过 ±0.05mm,需更换刀具。第三类是参数判定,通过设备监测刀具加工时的电流、扭矩:若电流突...
-
 河北精密去毛刺案例
磨料流式去毛刺设备利用磨料流体的挤压、摩擦作用去除工件内孔、型腔毛刺,重心由磨料缸、液压系统、模具(与工件匹配的夹具)、磨料回收系统组成。设备工作时,将磨料(由高分子聚合物基体与磨料颗粒混合而成,磨料颗粒可选氧化铝、碳化硅)注入磨料缸,液压系统推动磨料以 5-30MPa 压力在工件内孔或型腔中往复流动,磨料与毛刺充分接触,通过挤压、摩擦作用去除毛刺。该设备特别适合复杂内孔件(如液压阀块、换热器管板)、交叉孔件(如发动机油道孔),能去除孔径≤1mm 的微小内孔毛刺,且可对孔壁进行抛光,提升孔道表面质量。使用时需根据工件内孔尺寸、材质调整磨料粘度(内孔小选高粘度磨料,内孔大选低粘度磨料)与压力(软...
-
山东国产去毛刺案例
旋转研磨类工具是通过高速旋转产生的摩擦或冲击作用去除毛刺,重心包括砂轮片、钢丝轮、研磨轮等,适配硬质材料工件的批量去毛刺。砂轮片按磨料材质分为碳化硅砂轮(硬度高、耐磨性强,适合不锈钢、合金钢等硬质材料)与氧化铝砂轮(韧性好、不易崩裂,适配铝合金、铜合金等中软质材料),常用粒度范围 40-120 目(粗粒度 40-60 目用于去除厚飞边毛刺,细粒度 80-120 目用于毛刺细化与表面抛光)。钢丝轮由较强度钢丝编织而成,钢丝直径 0.1-0.5mm,分为直丝轮(适合平面、边缘毛刺清理)与曲丝轮(适配异形件、缝隙处毛刺),旋转速度通常控制在 1500-3000rpm,避免高速导致钢丝断裂飞溅。研磨轮...
-
广东切割去毛刺使用场景
为避免工具磨损影响加工质量,去毛刺机器人需配备工具磨损监测与自动补偿系统,重心技术包括 “视觉监测”“力信号分析”“长度补偿” 三类。视觉监测方面,机器人搭载工具监测相机,定期拍摄工具刃口图像,通过图像识别算法计算磨损量(如砂轮直径磨损、铣刀刃口崩缺),当磨损量超过阈值(如砂轮直径减少 2mm),系统自动提示更换工具;力信号分析方面,力控传感器实时采集加工过程中的力信号,若相同工艺参数下的切削力持续升高(超过初始值 20%),判定工具已磨损,系统自动调整加工参数(如增加打磨时间、提高转速),临时补偿磨损影响;长度补偿方面,机器人配备工具长度测量装置(如激光测距传感器),每次换刀或加工前测量工具...