商机详情 -
山东国产去毛刺案例
旋转研磨类工具是通过高速旋转产生的摩擦或冲击作用去除毛刺,重心包括砂轮片、钢丝轮、研磨轮等,适配硬质材料工件的批量去毛刺。砂轮片按磨料材质分为碳化硅砂轮(硬度高、耐磨性强,适合不锈钢、合金钢等硬质材料)与氧化铝砂轮(韧性好、不易崩裂,适配铝合金、铜合金等中软质材料),常用粒度范围 40-120 目(粗粒度 40-60 目用于去除厚飞边毛刺,细粒度 80-120 目用于毛刺细化与表面抛光)。钢丝轮由较强度钢丝编织而成,钢丝直径 0.1-0.5mm,分为直丝轮(适合平面、边缘毛刺清理)与曲丝轮(适配异形件、缝隙处毛刺),旋转速度通常控制在 1500-3000rpm,避免高速导致钢丝断裂飞溅。研磨轮多为树脂或橡胶基体,内嵌磨料颗粒,适合精密零件的毛刺去除与表面精磨,如电子元件引脚、医疗器械边角,加工后表面粗糙度可降至 Ra 0.8μm 以下。使用时需根据工件材质选择磨料类型,搭配防护罩避免碎屑飞溅,同时控制旋转速度与进给压力,防止工件过热或表面划伤。不锈钢工件去毛刺可采用喷砂或硬质磨具打磨,增强表面耐磨性。山东国产去毛刺案例
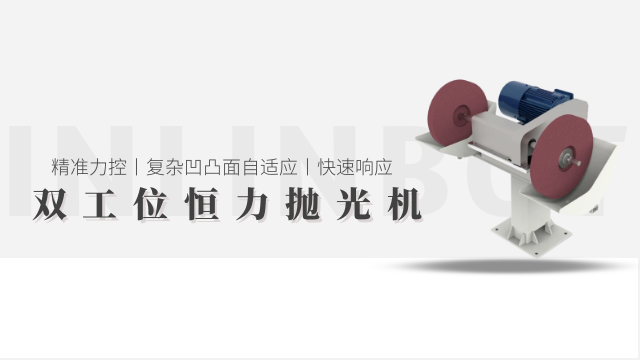
选购去毛刺设备需聚焦三大重心技术参数,确保与生产需求精细匹配。一是处理精度,需根据工件要求选择:普通机械零件毛刺高度去除要求≤0.05mm,可选用常规精度设备;精密仪器零件(如航空航天组件)需≤0.02mm,需选择高精度机型(重复定位精度 ±0.005mm)。二是处理效率,按生产批量选择:小批量生产(日均≤500 件)可选用半自动设备(如手动送料研磨机);大批量生产(日均≥1000 件)需选全自动设备(如连续式磨料流设备),单小时处理量可达 300-500 件。三是工件适配范围,设备的工作行程、夹持方式需与工件尺寸匹配:处理小型零件(直径≤50mm)可选用桌面式设备,夹持范围 5-50mm;处理大型工件(长度≥1m)需选龙门式或落地式设备,工作行程≥1200mm。此外,还需关注设备的毛刺去除均匀性(同一批次工件误差≤±0.01mm)与边角倒圆能力(倒圆半径 0.1-0.3mm 可调),确保满足装配与安全要求。广东电动去毛刺品牌小型家用去毛刺设备功率低(几百瓦),适合手工制品或小批量毛刺处理。
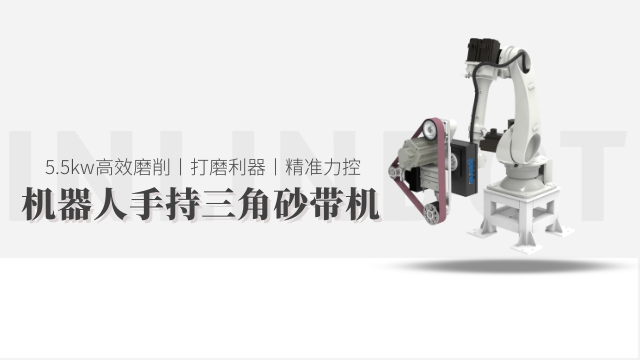
去毛刺工作站检测模块的判定标准需结合工件应用场景量化,重心分为 “通用标准”“精密标准”“密封场景标准” 三类。通用标准适用于普通机械零件:毛刺残留高度≤0.05mm,表面粗糙度 Ra≤1.6μm,边角倒圆半径 0.1-0.3mm,视觉检测时无明显划痕、凹陷;精密标准适用于电子、医疗零件:毛刺残留高度≤0.02mm,表面粗糙度 Ra≤0.8μm,部分微型零件(如连接器引脚)需通过显微镜(放大倍数 200 倍)检测,确保无丝状毛刺残留;密封场景标准适用于液压阀块、气动元件:除基础毛刺要求外,需额外检测 “密封面平面度”(≤0.01mm/100mm)、“孔道内壁光滑度”(无台阶状毛刺),同时通过压力测试(通入 0.5-1MPa 压缩空气),确保无泄漏,避免毛刺导致密封失效。检测模块可存储多套判定标准,更换工件时一键调用,无需重新调试阈值参数。
去毛刺机器人需根据工件材质特性,精细调整加工参数,确保毛刺去除效果与工件完整性平衡。针对不锈钢、合金钢等硬质材料(硬度 HRC 25-30),需采用 “高转速 + 中力度” 参数组合:电主轴转速设定为 15000-25000rpm,打磨力度控制在 8-12N,搭配碳化硅砂轮(粒度 60-80 目),快速切断硬质毛刺的同时避免工具过度磨损;针对铝合金、铜合金等中软质材料(HRC 10-15),切换为 “中转速 + 低力度” 模式:转速降至 8000-15000rpm,力度调整为 3-6N,选用氧化铝砂轮(粒度 100-120 目),防止材质变形或表面划伤;针对塑料、橡胶等软质材料(邵氏硬度 60-80),需采用 “低转速 + 微力度” 方案:转速≤5000rpm,力度控制在 1-3N,适配尼龙磨头或抛光轮,通过摩擦而非切削去除毛刺,避免材料融化粘连。此外,加工参数需与进给速度联动,硬质材料进给速度 5-8mm/s,软质材料 10-15mm/s,确保每单位时间内的切削量适配材质耐受度。喷砂去毛刺设备的压缩空气压力需稳定(0.2-0.6MPa),影响喷砂效果。
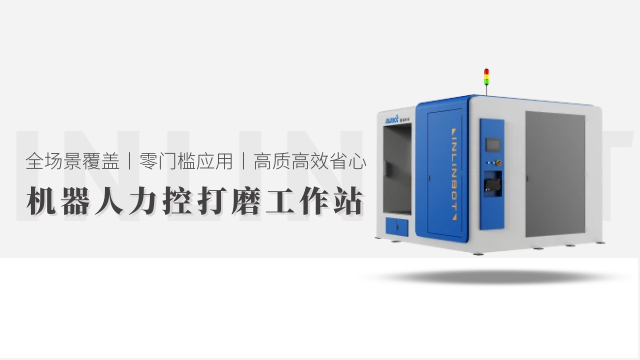
去毛刺工作站各模块间的信号交互依赖标准化工业协议,重心采用 “Profinet”“EtherCAT”“Modbus” 三类协议,确保数据传输实时性与准确性。加工模块(如机器人)与控制系统间采用 EtherCAT 协议,数据传输周期≤1ms,可实现机器人动作指令的快速下发,避免加工路径延迟;输送模块(如 AGV 小车、传送带)与控制系统间采用 Profinet 协议,支持设备状态、位置信息的实时上传,传输距离可达 100m,适配大型工作站的模块分布需求;检测模块(如视觉相机、粗糙度仪)与控制系统间采用 Modbus 协议,将检测数据(如毛刺高度、粗糙度值)以寄存器形式传输,数据更新频率≥10 次 / 秒,确保控制系统及时获取质量判定结果。协议兼容性设计使工作站可接入不同品牌模块,如发那科机器人、基恩士视觉相机,只需通过协议参数配置即可实现协同,无需更换控制系统重心硬件。塑料工件去毛刺需控制设备温度,防止高温导致工件融化或变形。广东铣削去毛刺品牌
机器人去毛刺设备通过多轴运动实现复杂工件多角度毛刺去除。山东国产去毛刺案例
去毛刺测试需结合具体工艺特点针对性设计,不同工艺的测试重点存在明显差异。针对机械去毛刺(如锉削、研磨),测试重点关注毛刺残留的均匀性与工件尺寸稳定性,需检测不同部位(如孔壁、边角、槽口)的毛刺去除效果,避免因手工操作或设备参数不当导致局部残留;对于化学去毛刺,需重点测试表面腐蚀情况,通过浸泡后的重量变化(失重率≤0.5%)、表面色差检测,判断化学药剂是否对工件材质造成损伤,同时验证深孔、盲孔等隐蔽部位的毛刺去除效果;高压水射流去毛刺测试需聚焦工件完整性,检测是否存在水射流冲击导致的变形、壁厚减薄,尤其适用于薄壁件、易损件;超声波去毛刺测试则需关注边角倒圆效果与表面粗糙度,避免超声能量过高导致工件表面出现麻点。山东国产去毛刺案例