-

 浙江齿轮抛光开发商
发布时间:2026.11.12
抛光工艺的重点之一,是把不同加工阶段区分清楚。工件经过铸造、焊接、切削等前序加工后,表面状态和材料去除需求存在差异,不能直接采用相同的工具和磨料完成全部处理。材料去除量较大时,可先进行相应的打磨;进入...
-
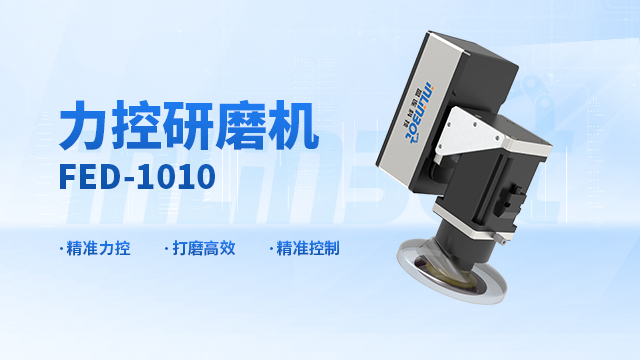 河北压铸件抛光价格
发布时间:2026.11.12
多规格工件采用砂带进行磨抛时,所谓柔性更多体现在生产方式能够随工件变化进行调整,而不是把柔性抛光砂带机作为固定的设备类别。不同规格产品切换后,加工面的位置、工件姿态以及所需磨料可能随之变化,因此需要重...
-
山东不锈钢抛光怎么选
发布时间:2026.11.11
抛光设备的售价不能脱离具体产品和使用方式单独判断。只配置打磨工具,与加入专业打磨机器人、FDC力控系统、浮动主轴及智能电气控制系统形成机器人磨抛方案,其设备构成明显不同;如果还需要工作站、耗材自动更换...
-
 河北冲压件抛光作用
发布时间:2026.11.11
抛光设备的售价不能脱离具体产品和使用方式单独判断。只配置打磨工具,与加入专业打磨机器人、FDC力控系统、浮动主轴及智能电气控制系统形成机器人磨抛方案,其设备构成明显不同;如果还需要工作站、耗材自动更换...
-
 福建去毛刺抛光价格
发布时间:2026.11.11
机器人进行接触式抛光时,只设定运动轨迹并不能覆盖所有工艺因素。工件存在曲率变化、局部高低差或复杂凸凹表面时,工具与工件之间的接触状态也需要纳入加工过程,这正是力控在机器人磨抛中的一个应用方向。盈连科技...
-
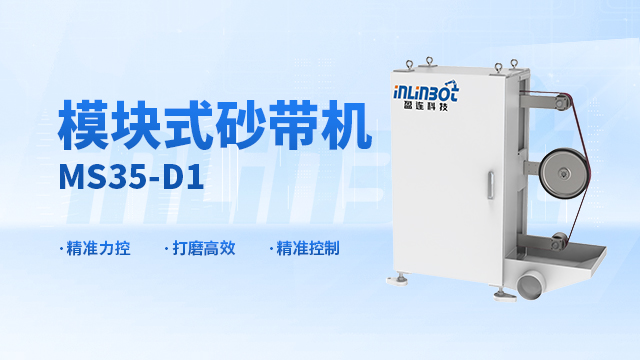 江苏汽车零部件抛光生产厂家
发布时间:2026.11.10
机器人对曲面、凸凹面等工件进行抛光时,除了按照程序到达指定位置,还要处理末端工具与工件之间的接触问题。工件轮廓发生变化后,如果只关注位置轨迹,实际接触状态可能随加工区域发生变化,因此力控系统成为接触式...
-
福建碳纤维件抛光砂带机
发布时间:2026.11.10
金属工件经过焊接、切削或前期打磨后,进入抛光环节时,表面状态往往并不完全一致。平面区域适合连续加工,焊缝周边可能需要先处理较明显的余量,曲面和转角则更考验工具与工件的接触状态。如果一件工件同时存在多种...
-
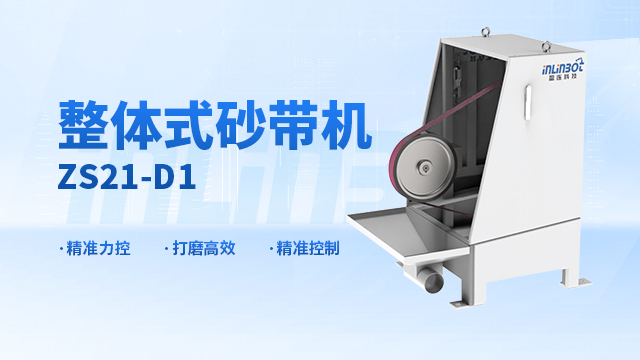 安徽木质品抛光工作台
发布时间:2026.11.10
家电、家具相关零部件在批量磨抛时,经常会遇到加工面多、产品规格变化以及不同轮廓需要连续处理等情况。平整表面可以按照设定路线加工,弧边和曲面则需要调整机器人姿态;当同一批生产任务涉及不同规格工件时,工件...
-
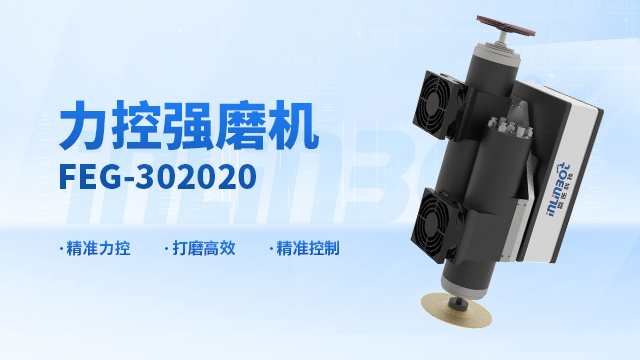 广东铣削抛光是什么
发布时间:2026.11.10
钣金件的抛光需求与其结构有直接关系。平整板面可以组织连续加工路径,折弯位置和转角需要调整工具姿态,焊接区域则可能先进行焊缝打磨,再衔接后续抛光。对于多面钣金零部件,还要结合装夹方式安排不同表面的加工顺...
-
四川力控抛光哪家好
发布时间:2026.11.09
生产企业寻找抛光相关供应商时,除了关注设备本身,还可以从工艺覆盖和产品配套两个方面进行判断。零部件表面从粗处理进入后续抛光,材料去除量会逐渐发生变化,不同阶段对工具的切削能力和加工精度要求并不一样;遇...
-
福建3c电子抛光生产厂家
发布时间:2026.11.09
生产企业寻找抛光相关供应商时,除了关注设备本身,还可以从工艺覆盖和产品配套两个方面进行判断。零部件表面从粗处理进入后续抛光,材料去除量会逐渐发生变化,不同阶段对工具的切削能力和加工精度要求并不一样;遇...
-
天津不锈钢抛光砂带机
发布时间:2026.11.09
生产企业寻找抛光相关供应商时,除了关注设备本身,还可以从工艺覆盖和产品配套两个方面进行判断。零部件表面从粗处理进入后续抛光,材料去除量会逐渐发生变化,不同阶段对工具的切削能力和加工精度要求并不一样;遇...
-
 浙江工业抛光供应商
发布时间:2026.11.09
曲面工件的加工难点在于表面方向不断变化,工具从一个区域移动到另一个区域时,姿态和接触位置也会随轮廓发生改变。因此,选择用于曲面磨抛的设备时,除了考虑材料去除需求,还要关注工具的运动行程、加工精度以及与...
-
山东铸钢件抛光厂家电话
发布时间:2026.11.08
多规格工件采用砂带进行磨抛时,所谓柔性更多体现在生产方式能够随工件变化进行调整,而不是把柔性抛光砂带机作为固定的设备类别。不同规格产品切换后,加工面的位置、工件姿态以及所需磨料可能随之变化,因此需要重...
-
北京家电家具抛光砂带机
发布时间:2026.11.08
判断一家企业是否适合承接工业抛光相关项目,不能只看某一台设备,更重要的是看其产品体系能否覆盖实际磨抛过程中遇到的不同问题。工件从前期材料去除到后续表面处理,可能涉及平面、曲面、焊缝、边角等不同区域,生...
-
 江苏复合打磨头厂家电话
发布时间:2026.11.08
工业场景采购打磨头时,售价差异往往来自产品类型和工艺任务的不同,不能把风磨机、研磨机、强磨机或浮动主轴放在同一标准下直接比较。生产现场如果主要进行轻切削,可根据加工要求选择风磨机、研磨机,其中风磨机行...
-
广东非金属抛光厂家电话
发布时间:2026.11.08
金属零部件的抛光并不是一道孤立工序,它往往需要承接焊缝处理、切削加工或前期打磨,并为后续表面加工提供相应基础。因此,制定加工流程时可以先观察工件表面:余量较大的区域安排前期材料去除,局部痕迹进一步修整...
-
河北全自动抛光生产厂家
发布时间:2026.11.08
面对不同抛光需求,可以先看加工对象难处理的位置。如果主要加工平面,重点在于连续作业和路径安排;如果曲面、转角较多,则需要考虑工具姿态及接触变化;工件包含多个加工面时,还要判断一次装夹能够覆盖多少区域。...
-
四川钣金抛光供应商
发布时间:2026.11.08
将抛光环节转为自动化作业,关键是把原本依靠人工判断的加工动作拆解成可以执行的工艺步骤。工件进入加工区域后,需要先完成定位,再根据表面形状划分加工区域,确定机器人路径、工具姿态和加工顺序;如果前序表面余...
-
 安徽3c电子抛光生产厂家
发布时间:2026.11.08
抛光设备的售价不能脱离具体产品和使用方式单独判断。只配置打磨工具,与加入专业打磨机器人、FDC力控系统、浮动主轴及智能电气控制系统形成机器人磨抛方案,其设备构成明显不同;如果还需要工作站、耗材自动更换...
-
山东汽车零部件抛光售价
发布时间:2026.11.08
钣金零部件的表面既可能包含面积较大的平整区域,也可能存在折弯位置、焊接区域、边角和局部轮廓,因此抛光时不能只围绕一个加工面规划。对于焊接后的钣金件,可以根据焊缝及周边表面状态先完成相应打磨,再衔接后续...
-
四川3c电子抛光哪家好
发布时间:2026.11.08
抛光工艺的重点之一,是把不同加工阶段区分清楚。工件经过铸造、焊接、切削等前序加工后,表面状态和材料去除需求存在差异,不能直接采用相同的工具和磨料完成全部处理。材料去除量较大时,可先进行相应的打磨;进入...
-
四川3c电子抛光工作台
发布时间:2026.11.08
3C电子零部件尺寸较为紧凑时,选择抛光工具首先要判断实际加工区域,而不能只比较工具的切削能力。外部表面具有较大的作业空间,内框、转角及局部轮廓则可能受到周边结构限制,对末端工具尺寸、机器人姿态和加工可...
-
 复合打磨头抛光
发布时间:2026.11.07
镁合金零部件选择打磨头时,更适合从实际工件和加工任务出发,先确定需要处理的是连续表面、曲面、边缘还是局部轮廓,再判断材料去除程度以及末端产品的进入空间。对于规则区域,可以围绕加工面积和路径安排工具;遇...
-
 福建钢铁打磨头售价
发布时间:2026.11.07
遇到异形工件、特殊装夹空间或常规产品难以直接匹配的磨抛任务时,打磨头相关设备的配置就需要更多结合现场条件展开。非标需求通常不是简单改变某一个尺寸,而是先明确工件结构、加工区域、材料去除程度、机器人可达...
-
四川铁件抛光工艺
发布时间:2026.11.07
金属工件经过焊接、切削或前期打磨后,进入抛光环节时,表面状态往往并不完全一致。平面区域适合连续加工,焊缝周边可能需要先处理较明显的余量,曲面和转角则更考验工具与工件的接触状态。如果一件工件同时存在多种...
-
天津自动打磨头售价
发布时间:2026.11.07
复合材料工件进行磨抛时,打磨头的选择需要围绕实际表面形态、加工位置和工艺要求展开,不能直接套用金属零件的设备配置。面对大面积平面,可以先考虑加工覆盖与路径衔接;遇到弧面、异形轮廓或局部转角,则需要关注...
-
 河北机器人打磨头售价
发布时间:2026.11.07
面对产品换型、轮廓变化和多种磨抛任务时,判断打磨头哪家更适合,可以从“工具能否跟着工艺变化”这一点展开。比如同一生产现场既有曲面轻切削,又有边缘去毛刺或较多材料去除,如果只配置一种末端产品,往往难以对...
-
北京机器人打磨头厂家电话
发布时间:2026.11.07
打磨头处在工具与工件直接接触的位置,选得是否合适,需要回到实际加工任务判断。工件是平面、曲面还是边缘,待处理位置是焊缝、孔口、毛刺还是其他局部区域,以及材料需要去除到什么程度,都会影响末端产品的选择。...
-
 北京工业打磨头厂家
发布时间:2026.11.07
复合材料工件配置打磨头设备时,需要先把加工对象拆分到具体区域,因为连续表面、曲面、边缘和异形轮廓对末端产品的要求并不相同。大面积区域更需要考虑加工覆盖和路径衔接,曲面位置则要结合外形变化安排工具姿态,...