-

 钣金力控打磨工艺方案
发布时间:2026.08.18
不锈钢材料因其耐腐蚀和机械性能优异,被广泛应用于多个制造领域,但其硬度和表面特性也给打磨工艺带来了挑战。传统打磨方式往往难以提升表面光洁度和一致性,尤其是在复杂形状或细微部位的处理上。力控打磨技术通过...
-
 辽宁机器人力控打磨工作台
发布时间:2026.08.17
在金属加工和精密制造领域,选择合适的力控打磨厂家对于实现工艺升级和质量稳定至关重要。力控打磨厂家既提供设备,更是工艺解决方案的提供者,他们的技术水平直接影响到产品的表面处理效果和生产效率。有实力的力控...
-
 山东视觉引导力控打磨工艺方案
发布时间:2026.08.17
力控打磨设备的售价体现了其技术含量和应用价值,合理的售价能反映设备的性能优势,也体现了制造企业对生产效率和产品一致性的追求。售价构成中包含了关键技术组件,如力位补偿器和主动柔顺力控系统,这些技术使设备...
-
辽宁复合材料力控打磨厂家直供
发布时间:2026.08.17
在现代汽车制造过程中,焊缝处理和表面打磨是保障零部件质量和车辆整体性能的关键环节。汽车力控打磨技术通过赋予机器人触觉感知能力,实现对焊缝余高和表面瑕疵的实时检测与调节,让每一次打磨更好地符合工艺要求。...
-
 辽宁汽车零部件力控打磨抛光
发布时间:2026.08.16
在现代汽车制造过程中,焊缝处理和表面打磨是保障零部件质量和车辆整体性能的关键环节。汽车力控打磨技术通过赋予机器人触觉感知能力,实现对焊缝余高和表面瑕疵的实时检测与调节,让每一次打磨更好地符合工艺要求。...
-
 山东柔性力控打磨机器人
发布时间:2026.08.16
机器人柔性力控打磨技术将传统打磨工艺与智能机器人结合,赋予机械臂更为灵敏和柔和的触觉感知能力,使其能够适应复杂多变的工件形状和表面状态。在实际应用中,机器人搭载柔性力控系统后,能够在打磨过程中自动调整...
-
广东机器人柔性力控打磨刀库一体机
发布时间:2026.08.15
在现代汽车制造过程中,焊缝处理和表面打磨是保障零部件质量和车辆整体性能的关键环节。汽车力控打磨技术通过赋予机器人触觉感知能力,实现对焊缝余高和表面瑕疵的实时检测与调节,让每一次打磨更好地符合工艺要求。...
-
 辽宁精密力控打磨机器人
发布时间:2026.08.15
在现代制造业中,半自动力控打磨设备为企业实现生产效率与加工质量的平衡提供了有效方案。半自动力控打磨结合了人工操作的灵活性与智能系统的稳定性,使得操作人员能够在关键环节进行干预,同时由力控系统实时监控和...
-
辽宁复合力控打磨工艺方案
发布时间:2026.08.14
在现代制造业中,工业力控打磨技术的应用正逐步改变传统的打磨流程,为制造企业带来更为稳定和一致的加工效果。工业力控打磨通过实时感知打磨过程中施加的力,能够自动调整打磨力度,适应不同工件表面的变化,从而有...
-
辽宁主动柔顺力控打磨售价
发布时间:2026.08.14
漆面处理是制造过程中确保产品外观质量的关键环节,尤其在汽车和家电行业,漆面的一致性直接影响客户的体验。传统漆面打磨多依赖人工,难以保证力度均匀,容易出现划痕或打磨不平整。力控打磨技术通过高频率力反馈,...
-
辽宁钣金力控打磨厂家
发布时间:2026.08.14
铸件生产过程中,飞边是不可避免的副产物,去除飞边是保障零件尺寸精度和表面质量的重要步骤。传统人工去飞边劳动强度大,而且受限于操作人员的经验和稳定性,难以保证每件产品的加工一致。力控打磨技术通过高灵敏度...
-
 安徽3c电子自动化厂家电话
发布时间:2026.08.03
在“双碳”目标驱动下,铸造自动化设备通过多环节优化实现节能降耗与污染减排。能耗方面,熔炼采用新型中频感应加热技术,热效率超85%,较传统电阻炉节能约30%;智能能耗管理系统可根据生产负荷动态调节功率—...
-
 上海金属自动化报价
发布时间:2026.08.03
模具制造包含型腔加工、型芯成型与分型面处理等复杂步骤,自动化设备通过多模块协同完成全流程作业。针对汽车覆盖件等复杂型腔,设备搭载五轴联动加工中心,配备10000–20000rpm高速主轴与硬质合金刀具...
-
江苏3c电子自动化设备
发布时间:2026.08.03
铸件成型后需去除氧化皮与飞边,自动化设备通过多模块协同完成清理。氧化皮处理采用密闭抛丸机,内置3–4台高功率抛丸器(总处理量200–500kg/h),PLC控制时间(1–5分钟)与强度(0.2–0.4...
-
 广东自动化工具
发布时间:2026.08.03
为帮助企业降低改造成本、快速升级产能,自动化设备设计了适配老旧生产线的兼容方案。硬件适配方面,设备预留标准化接口(如RS485、以太网接口),可与企业现有老旧设备(如传统熔炼炉、手动模具)对接,无需整...
-
 河北镁合金自动化生产
发布时间:2026.08.03
铸件成型后需去除氧化皮与飞边,自动化设备通过多模块协同完成清理。氧化皮处理采用密闭抛丸机,内置3–4台高功率抛丸器(总处理量200–500kg/h),PLC控制时间(1–5分钟)与强度(0.2–0.4...
-
 浙江钢材自动化抛光
发布时间:2026.08.03
面对五金件多品种、小批量的生产需求,设备需具备快速柔性切换能力。工艺参数切换上,设备控制系统内置100+套五金件加工参数模板,涵盖紧固件、冲压件、精密配件等常见品类,操作人员选择目标品类后,系统自动加...
-
 四川3c电子自动化机器人厂家
发布时间:2026.08.03
五金件加工对精度有较高要求,自动化设备需建立“精细定位—实时监测—误差补偿”的控制体系。定位系统通常采用伺服电机配合滚珠丝杠驱动,并引入光栅尺反馈(分辨率达0.001mm),使运动部件的定位精度控制在...
-
 山东机器人自动化工具
发布时间:2026.08.03
为降低操作门槛,机器人自动化设备需优化任务编程与调试流程,适配不同技能水平的操作人员。编程方式提供多种选择:图形化编程(如流程图式编程),操作人员通过拖拽图标、设置参数(如运动轨迹、作业时间)完成程序...
-
 广东钢材自动化厂家
发布时间:2026.08.02
五金件品类繁杂,自动化设备需通过模块化设计实现多品类兼容加工。针对紧固件(如螺丝、螺母),设备配备特用数控车床模块,可自动完成车削、攻丝工序,通过更换不同规格的刀架(支持 5-8 把刀具同时安装),适...
-
 安徽自动化机器人
发布时间:2026.08.02
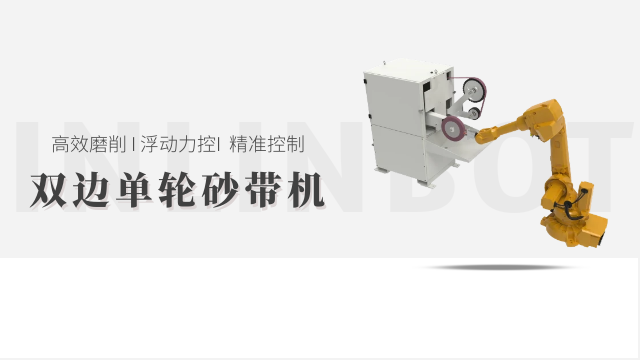
面对五金件多品种、小批量的生产需求,设备需具备快速柔性切换能力。工艺参数切换上,设备控制系统内置100+套五金件加工参数模板,涵盖紧固件、冲压件、精密配件等常见品类,操作人员选择目标品类后,系统自动加...
-
 福建塑料件自动化打磨
发布时间:2026.08.02
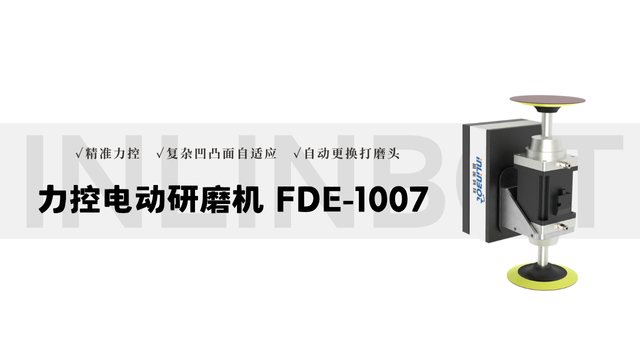
模具是压铸件生产的重心,自动化设备需具备完善的模具管理与维护功能。模具安装方面,设备配备模具快速定位系统,通过定位销与夹紧装置实现模具精细固定,换模时间≤30分钟,同时支持模具参数存储(可存储50+套...
-
安徽铸造件自动化厂家电话
发布时间:2026.08.02
熔炼是铸造生产的重心环节,自动化设备需通过精细控温与成分调节保障铁水质量。设备以中频感应电炉为重心,配备自动上料系统,可按预设配方(如生铁60%、废钢35%、合金5%)通过皮带输送机定量输送原料,上料...
-
天津铝件自动化报价
发布时间:2026.08.02
五金加工需实现原材料到成品的全流程物料自动化流转,设备配备高效上下料系统。原材料上料环节,针对金属棒料、板材等不同形态物料,采用专属上料机构:棒料通过料仓+送料辊自动输送,送料精度 ±0.05mm,可...
-
安徽钛合金自动化去合模线
发布时间:2026.08.02
机器人自动化设备需具备跨场景作业能力,通过模块化结构与多功能配置覆盖不同行业需求。在工业装配场景(如汽车零部件装配),设备采用 6 轴关节机器人,配备高精度夹持夹具(重复定位精度 ±0.02mm),可...
-
广东铜合金自动化厂家电话
发布时间:2026.08.02
五金加工涉及高速旋转、高压冲压等高危工序,设备需构建多方面安全保障体系。机械安全防护方面,设备运动部件(如刀具、冲压机构)加装防护栏与安全光幕(响应时间≤0.01秒),防护栏采用加厚钢板(厚度≥3mm...
-
 广东锌合金自动化机器人厂家
发布时间:2026.08.01
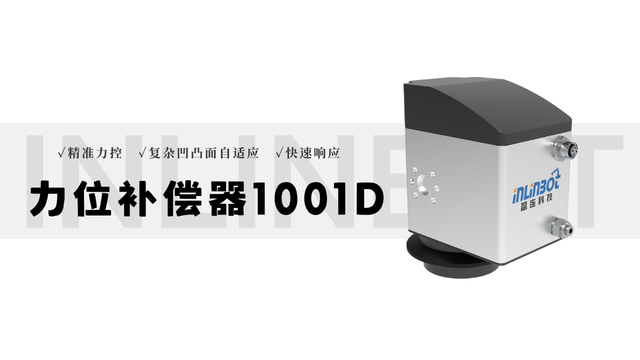
智能化技术为铸造自动化设备性能提升提供重要支撑,主要体现在数据感知、智能决策与自主学习三个维度。数据感知依托多类传感器:熔炼阶段用±1℃精度热电偶监测铁水温度,浇注阶段以≥30fps帧率的视觉相机捕捉...
-
广东钣金自动化生产厂家
发布时间:2026.08.01
铸件成型后需去除氧化皮与飞边,自动化设备通过多模块协同完成清理。氧化皮处理采用密闭抛丸机,内置3–4台高功率抛丸器(总处理量200–500kg/h),PLC控制时间(1–5分钟)与强度(0.2–0.4...
-
 天津金属自动化工具
发布时间:2026.08.01
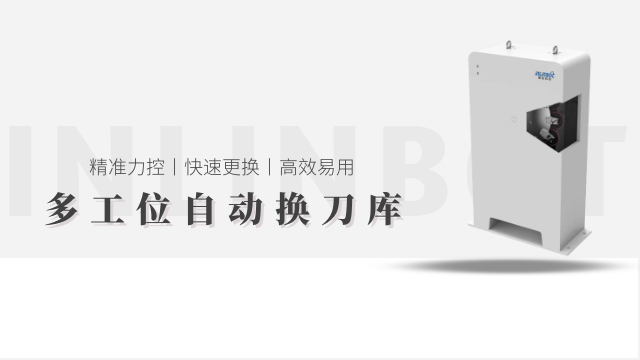
模具制造常需应对多规格、多批次任务,设备需具备高效换模与智能存储能力。换模系统采用模块化设计,通过液压或气动夹紧装置与定位销(精度±0.002mm)实现快速固定,换模时间≤15分钟,且支持参数自动调用...
-
四川镁合金自动化机器人厂家
发布时间:2026.08.01
铸造作业环境存在高温、粉尘与机械冲击等多重风险,自动化设备的安全防护需覆盖全场景、多层级。高温防护方面,熔炼炉与浇注机械臂加装陶瓷纤维材质防护罩(耐温≥1600℃),表面集成红外热感装置,温度超80℃...