商机详情 -
四川铁件抛光工艺
金属工件经过焊接、切削或前期打磨后,进入抛光环节时,表面状态往往并不完全一致。平面区域适合连续加工,焊缝周边可能需要先处理较明显的余量,曲面和转角则更考验工具与工件的接触状态。如果一件工件同时存在多种表面特征,可以按照材料去除需求划分加工阶段,先完成相应打磨,再衔接后续抛光,避免所有区域使用相同的工具和工艺。针对这类金属工件的机器人磨抛需求,盈连科技可结合专业打磨机器人、FDC力控系统及相应打磨工具进行配置。其中FDC力控系统可提供力位补偿,适应复杂凸凹表面的接触加工;FEG-5045的适用工艺包含金属焊缝打磨及抛光。对于需要连续处理多个加工面的项目,还可进一步通过力控打磨工作站组织机器人、工具和工件加工流程。工件表面状态不同,抛光使用的工具、磨料和加工参数也会有所区别。四川铁件抛光工艺

面对不同抛光需求,可以先看加工对象难处理的位置。如果主要加工平面,重点在于连续作业和路径安排;如果曲面、转角较多,则需要考虑工具姿态及接触变化;工件包含多个加工面时,还要判断一次装夹能够覆盖多少区域。进入批量生产后,节拍、换型、耗材使用等因素也会影响整体配置。盈连科技围绕这些机器人磨抛环节提供FDC力控系统、打磨工具、浮动主轴、专业打磨机器人和耗材自动更换系统等产品。对于需要形成机器人作业单元的项目,可结合BW系列、LP系列湿式吸尘系列打磨站及小型打磨工作站等产品进行配置。具体选择时,可让设备跟随工件结构和加工流程进行组合,减少不同功能产品之间不必要的重复配置。上海金属抛光砂带机抛光并非单纯追求表面光亮,还需要与前后加工工序合理衔接。
不锈钢工件进行抛光时,前一道工序留下的表面状态会影响后面的处理方式。焊接区域、平整表面、边角以及曲面不能简单采用同一套加工动作,尤其当工件还存在较明显的焊缝余量或加工痕迹时,需要先安排相应打磨,再逐步进入较细致的表面处理阶段。批量加工还要考虑磨料使用、加工路径和工具状态,避免频繁换面或无效移动影响工序衔接。针对这类金属工件从前期打磨到后续抛光的加工特点,盈连科技可按照实际材料去除需求匹配打磨工具,并结合专业打磨机器人完成设定的磨抛动作;遇到曲面及轮廓变化较多的位置,还可通过FDC力控系统进行力位补偿。这样可以围绕工件实际表面状态配置机器人、工具和力控产品,而不是单独选择一台设备完成全部磨抛任务。
生产现场规划自动化抛光区域时,工作台主要承担工件承载、定位和装夹等作用,真正实现自动化还需要机器人及相关设备共同参与。工作台的位置需要与机器人工作范围相匹配,同时为末端工具运动预留空间;遇到尺寸较大或多个加工面的工件,还要考虑一次装夹能够覆盖哪些区域,以及是否需要调整工件姿态。盈连科技针对机器人磨抛提供专业打磨机器人、FDC力控系统、打磨工具及智能电气控制系统等产品。如果项目需要将上述环节进一步集成,可采用力控打磨工作站,根据工件定位、机器人运动范围和具体抛光工序配置相应设备。这样既保留工作台在工件承载和定位中的作用,也能让机器人、工具及控制系统与实际自动化磨抛流程形成衔接。盈连科技可将耗材自动更换系统用于有相应需求的机器人抛光项目。

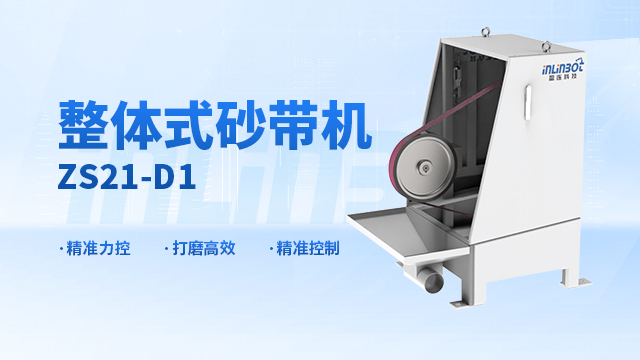
砂带参与抛光时,真正需要关注的不只是砂带本身,还包括接触区域、工件轮廓、材料去除需求以及连续加工方式。大面积表面与窄边、转角的加工条件不同,砂带粒度、接触位置和工件姿态也要随实际工序调整;如果前序表面仍有较明显的加工痕迹,还可以先完成相应打磨,再逐步进入后续抛光。对于批量零部件,砂带加工还涉及耗材磨损、工件换面和加工节拍等问题。盈连科技提供单侧砂带机、双侧砂带机和手持砂带机等产品,可结合具体磨抛任务进行选择;需要进一步组织机器人作业时,还可与专业打磨机器人、FDC力控系统及相关设备配合,使砂带打磨与后续抛光按照实际生产流程展开。盈连科技围绕机器人力控磨抛,可为不同抛光任务提供相应产品组合。上海金属抛光砂带机
使用砂带进行磨抛时,还要考虑砂带状态与后续抛光工序的衔接。四川铁件抛光工艺
抛光工具与工件直接接触,其选择会受到加工面积、轮廓形状、材料去除需求以及作业空间等多方面影响。大面积区域需要考虑连续加工效率,曲面需要关注工具对轮廓变化的适应,孔边、转角和狭窄区域则更看重末端工具能否顺利进入。不同加工阶段也不一定使用相同工具,前期打磨与后续抛光可以按照实际表面状态分别配置。盈连科技提供风磨机、研磨机、强磨机、砂带机等打磨工具,同时拥有径向浮动锉刀、径向浮动主轴等产品。需要机器人完成磨抛任务时,可结合专业打磨机器人及FDC力控系统进行配置,让工具选择与工件轮廓、加工位置和具体工序相互对应,而不是依靠单一工具覆盖全部表面处理任务。四川铁件抛光工艺