商机详情 -
河北国内去毛刺哪个品牌好
去毛刺机器人的重心性能由 “本体结构 + 工具系统 + 控制系统” 三大配置决定,各组件需精细匹配。本体结构方面,六轴机器人需关注负载能力(常规 5-50kg,重型工件可选 100kg 以上型号)与工作半径(1.2-3m,根据车间布局选择),关节减速机构多采用谐波减速器或 RV 减速器,前者体积小、传动效率高(可达 96%),适合轻负载(<20kg)高速场景,后者刚性强、抗冲击性好,适配重负载(>20kg)高精度需求;工具系统需根据毛刺类型选择,处理硬质材料毛刺可搭配高速电主轴(转速较高可达 50000rpm,功率 1000-2000W),处理软质材料适配超声打磨头(振动频率 20-40kHz),工具末端配备快换接口(如 ISO 9409-1 标准),换刀时间≤10 秒;控制系统是重心中枢,需具备多轴联动控制、工艺参数存储(支持 100-500 套程序)、实时数据监测功能,部分不错系统可接入 MES 生产管理系统,实现加工数据追溯,同时配备操作面板(带急停按钮、手动调节旋钮),便于现场调试。全自动去毛刺设备可集成上下料系统,实现工件毛刺处理全流程无人化。河北国内去毛刺哪个品牌好
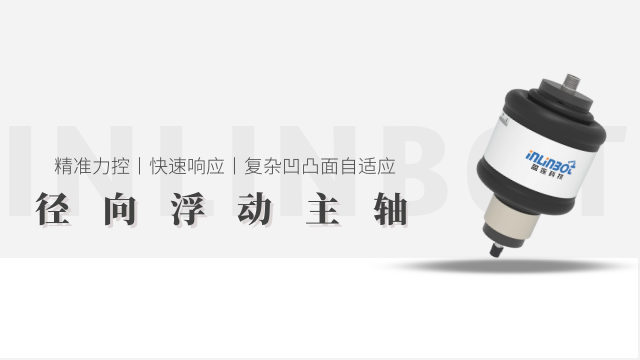
针对高温、腐蚀、深孔等特殊工况,需对去毛刺刀具进行针对性改造,确保加工可行性与稳定性。在高温工况(加工温度≥200℃,如热处理后工件去毛刺)中,刀具需采用耐高温材质(如陶瓷刀具、高温合金刀具),同时在刀具表面喷涂耐高温涂层(如氧化铝涂层、碳化钛涂层),提升刀具耐高温性能,避免高温导致刀具软化;在腐蚀工况(如化学去毛刺后残留药剂的工件)中,刀具需采用耐腐蚀材质(如不锈钢刀具、钛合金刀具),刃口避免使用焊接结构,防止药剂侵蚀焊缝导致刀具断裂;在深孔工况(孔深>10 倍孔径)中,刀具需进行 “轻量化改造”,采用空心刀柄减少刀具重量,避免加工时刀具下垂;同时在刀具尾部增加 “导向装置”(如尼龙导向轮),确保刀具在孔内稳定运行;针对交叉孔工况,刀具需设计 “可伸缩刃口”,加工主孔时刃口收缩,避免碰撞侧孔,加工侧孔时刃口伸出,精细去除交叉处毛刺,刃口伸缩量通过设备程序自动控制,适配复杂孔系工件加工。山东精密去毛刺价格去毛刺设备的加工精度可通过校准工具定期校准,确保长期稳定。
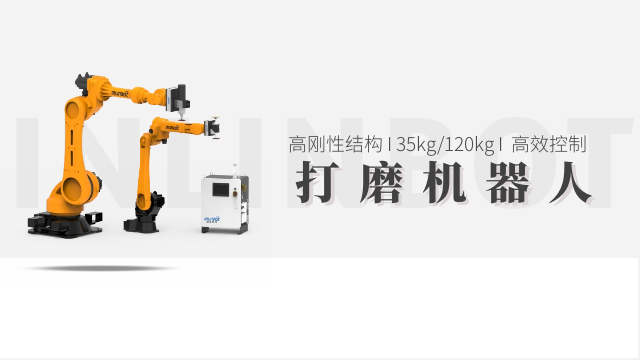
在大批量、复杂工件加工场景中,多台去毛刺机器人需通过系统化调度实现高效协同,重心机制包括 “任务分配”“路径规划”“状态同步” 三方面。任务分配环节,控制系统根据工件类型与加工工序,将任务拆解为单独单元(如 A 机器人处理外表面毛刺、B 机器人处理内孔毛刺),通过负载均衡算法分配至各机器人,避避免会单台设备过载;路径规划环节,借助车间数字地图,规划机器人运动路径与工件流转路线,确保多台机器人在同一工作区域内无碰撞(安全距离≥100mm),同时优化工件转运时间(如 AGV 小车与机器人上下料衔接间隔≤30 秒);状态同步环节,各机器人通过工业以太网实时上传作业状态(如 “加工中”“待料”“故障”),若某台机器人出现故障,系统自动将其任务分配给备用机器人,或调整其他机器人加工节奏,确保整体生产不中断。以汽车零部件生产线为例,3 台六轴机器人协同作业,单日处理量可提升至 1500-2000 件,较单台机器人效率提升 2-3 倍。
去毛刺工作站的工件定位方式需根据工件结构特征差异化设计,重心分为 “刚性定位”“柔性定位”“视觉辅助定位” 三类,确保加工时工件无位移。针对规则形状工件(如圆形轴类、方形块体),采用刚性定位:通过 V 型块、定位销与压块组合,将工件固定在预设基准面,定位误差≤0.01mm,适配机器人打磨、机械研磨等需稳定支撑的工艺;针对薄壁件、易变形工件(如铝合金壳体),采用柔性定位:用硅胶吸盘、气动夹爪替代刚性压块,夹持力控制在 3-8N,同时在工件薄弱部位设置辅助支撑点,避免定位时工件产生塑性变形;针对异形件、无规则基准工件(如汽车发动机缸盖),采用视觉辅助定位:通过 2-3 台视觉相机采集工件表面特征点,与预设模型对比后计算偏移量,控制系统自动调整机械抓手位置,定位精度可达 ±0.02mm,确保后续去毛刺工艺精细作用于目标区域。不同定位方式可通过更换夹具组件快速切换,适配多品种工件加工。去毛刺设备的传感器可实时监测加工状态,异常时自动停机报警。
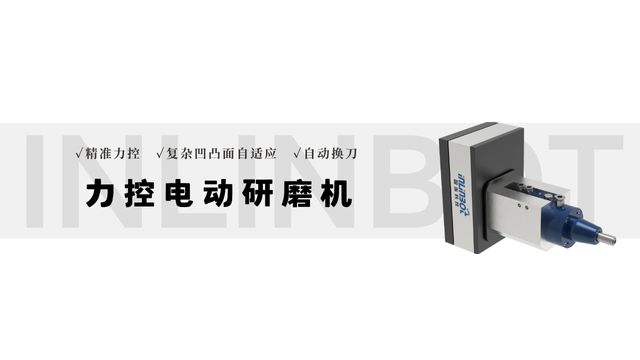
去毛刺机器人的安全防护需覆盖 “人员安全”“设备安全”“工件安全” 全场景,严格遵循工业安全标准。人员防护方面,除常规安全围栏与联锁装置外,协作机器人需具备 “碰撞检测 + 力限保护” 双重功能:当机器人与人员发生碰撞,力控传感器在 10ms 内检测到碰撞力(阈值≤50N),立即触发停机,同时机器人关节自动回退 10-20mm,避免二次伤害;设备安多方面,设置过载保护(如电机电流超过额定值 120% 时停机)、过压保护(气源压力低于 0.4MPa 时报警)、紧急停止回路(双回路设计,确保单回路故障时仍可触发停机);工件安多方面,夹具配备 “夹持力监测” 功能,若夹持力低于预设值(如软质工件<3N),系统暂停加工并报警,防止工件脱落损坏;同时在加工区域设置碎屑防护板,避免打磨产生的金属碎屑飞溅,保护周边设备与人员。小型家用去毛刺设备功率低(几百瓦),适合手工制品或小批量毛刺处理。福建五金去毛刺
喷砂去毛刺设备的砂粒粒度可选 40#-200#,适配不同毛刺大小处理需求。河北国内去毛刺哪个品牌好
去毛刺测试需遵循行业统一标准,确保测试结果具有威信性与可比性。目前主流标准包括 ISO 13715《机械加工表面毛刺术语与定义》、GB/T 1031《表面粗糙度参数及其数值》、ASTM B912《金属工件去毛刺与边缘倒圆标准》等,标准明确了毛刺测量方法、合格阈值及测试流程。在实际应用中,去毛刺测试为工艺优化提供重心依据:通过对比不同工艺(如手工去毛刺 vs 自动化去毛刺)的测试结果,可选择性价比较优的方案;针对批量生产中的毛刺问题,通过测试定位关键影响因素(如刀具磨损、加工参数偏差),实现工艺持续改进。此外,测试报告可作为产品质量追溯的重要依据,尤其在汽车、航空航天、电子等不错制造领域,合格的去毛刺测试结果是产品出厂的必要条件,能有效降低客户投诉与售后风险,提升产品市场竞争力。河北国内去毛刺哪个品牌好