标签列表 - 无锡盈连科技有限公司
-
 辽宁镁合金去毛刺怎么去
去毛刺的方法要跟着毛刺本身变化。对于加工余量较小、需要进行精细修整的位置,可以根据工件情况选择相应的轻切削打磨设备,其中风磨机行程较大,适合曲面加工,研磨机则更侧重加工精度;当材料去除需求增加时,则需要重新考虑工具的切削能力。除此之外,内框、窄边等局部区域还可能采用旋转锉刀等方式处理,关键是让加工工具能够进入目标位置,并沿需要处理的区域完成材料去除。盈连科技围绕不同切削程度和加工位置布局了相应产品,同时提供浮动主轴、径向浮动锉刀等产品。其中RCD-E600D径向浮动主轴可搭配旋转锉刀,用于手机壳内框去毛刺,通过径向浮动配合局部轮廓加工。将这些工具与专业打磨机器人结合后,可以把不同去毛刺方法进一...
发布时间:2026.09.23 -
 山东柔性去毛刺哪家好
铸造件进入后续加工环节,表面残留位置的处理往往要和前序铸造成型状态联系起来考虑。对于边缘及局部位置产生的毛刺,需要根据余量确定加工方式;合模线形成的凸起通常沿特定轮廓分布,加工路径需要跟随其走向;如果涉及冒口处理,则属于材料去除量更大的加工任务,需要根据切削程度重新选择设备。将这些位置交给机器人处理时,还要把原本分散的加工动作转化为明确的路径、姿态和工序顺序。盈连科技可根据具体加工任务配置专业打磨机器人及相应打磨工具,其中强磨机切削能力强,可根据型号与功率差异分别适配中切削、重切削工况;需要进行力控磨抛时,还可结合FDC力控系统。通过区分毛刺、合模线、冒口等不同处理对象,可以让设备配置更贴近铸...
-
 辽宁漆面去毛刺工作台
铸件完成成型后,后续表面处理面对的不一定只是细小毛刺,还可能伴随合模线、局部余料等需要进一步处理的位置,因此不能把所有材料去除任务都归到同一种工艺中。实际加工时,可以先根据待处理部位的余量和结构判断切削程度:较小余量与局部修整更关注工具与轮廓的配合,材料去除量增加后,则需要考虑更强的切削能力。尤其是结构复杂的铸件,不同加工区域还可能需要分阶段处理。盈连科技围绕机器人力控磨抛提供多种打磨工具,根据切削程度不同,轻切削打磨设备有风磨机、研磨机;强磨机则根据型号与功率差异,分别适配中切削、重切削工况。配合专业打磨机器人、FDC力控系统等产品,可针对铸件不同部位和材料去除需求进行设备配置,使去毛刺、合...
-
广东柔性去毛刺方法
企业选择机器人去毛刺相关厂家,可以重点关注设备配置是否真正对应工件和工艺。简单边缘毛刺与内框、孔边、曲面转角等位置的毛刺,在加工空间、机器人可达范围以及末端工具选择上存在差异;毛刺状态发生变化后,相应的加工方式也需要调整。进入批量生产后,还要考虑工件定位、加工节拍、产品换型以及设备与生产流程的衔接。盈连科技专注机器人力控磨抛,围绕专业打磨机器人形成FDC力控系统、打磨工具、浮动主轴、耗材自动更换系统及智能电气控制系统等产品布局。针对不同零部件的去毛刺需求,可结合实际加工区域和生产任务进行设备配置,也可根据项目需要配置力控打磨工作站,为机器人磨抛工序提供相应产品支持。钛合金零部件需要去毛刺时,可...
-
 四川家电家具去毛刺
去毛刺测试的重点,是通过实际工件判断工具、加工路径和工艺参数能否与毛刺状态匹配。测试前可以先观察毛刺形成的位置,例如孔口、切削边缘、内框、转角或复杂轮廓,再结合毛刺大小、加工区域空间以及工件结构确定测试方式。测试过程中,不只是看毛刺能否被去除,还要观察工具进入加工区域是否顺畅、机器人运动路径是否合理,以及不同位置的接触状态是否符合工艺要求。对于批量零部件,还可以通过多件工件测试进一步调整路径、工具姿态和加工参数,为后续设备配置提供依据。盈连科技围绕机器人力控磨抛,可结合具体去毛刺任务配置专业打磨机器人、浮动锉刀、浮动主轴及相应打磨工具;需要力控的接触式加工还可配置FDC力控系统,使测试从单纯验...
-
 江苏浮动去毛刺厂家
铸件正式进入批量去毛刺之前,测试的意义在于把“这个毛刺能不能去”进一步转化为“采用什么方式去更合适”。测试时可以准备实际样件,分别观察合模线、边缘毛刺及局部残留等区域,再结合材料去除量比较不同工具的加工表现。对于切削程度较低的区域,可测试风磨机、研磨机等轻切削打磨设备;材料去除需求提高后,则可根据工况测试相应强磨机。除了工具本身,还可以观察机器人加工路径、工具姿态以及接触状态,为后续工艺调整提供依据。盈连科技拥有专业打磨机器人、FDC力控系统以及不同切削能力的打磨工具,可围绕实际铸件开展相应的机器人磨抛方案配置。通过样件测试逐步确定工具和加工方式,再进入后续设备选型,比只按照铸件尺寸或毛刺名称...
-
 铝合金去毛刺生产厂家
不锈钢工件在切削、冲压等加工之后,边缘或局部位置可能需要进一步进行表面处理。去除毛刺时,除了判断毛刺大小,还需要考虑后续工序对表面状态的要求。如果处理后还要继续进行打磨或抛光,前一道工序就需要为后续加工留出合理的表面基础;对于孔边、转角和轮廓位置,则要结合工具进入方向安排加工路径。批量工件采用机器人作业时,还可以将去毛刺与后续磨抛工序放在整体加工流程中考虑,减少工序之间反复调整设备的情况。盈连科技围绕机器人力控磨抛提供专业打磨机器人、FDC力控系统及多类打磨工具,可根据工件结构、材料去除需求和后续表面处理要求进行产品配置;涉及轮廓及局部区域加工时,还可结合浮动锉刀、浮动主轴等产品,使去毛刺与后...
-
山东切割去毛刺售价
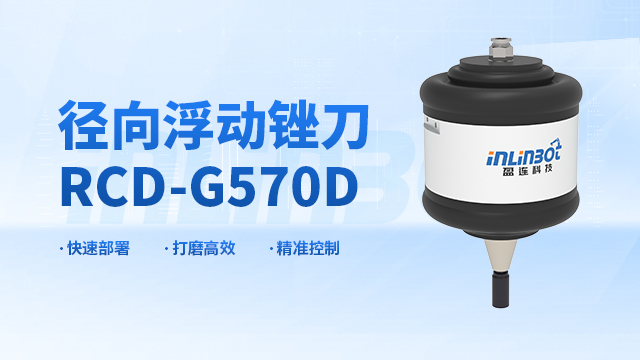
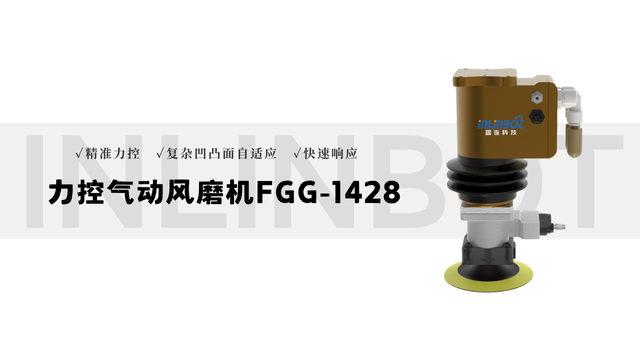
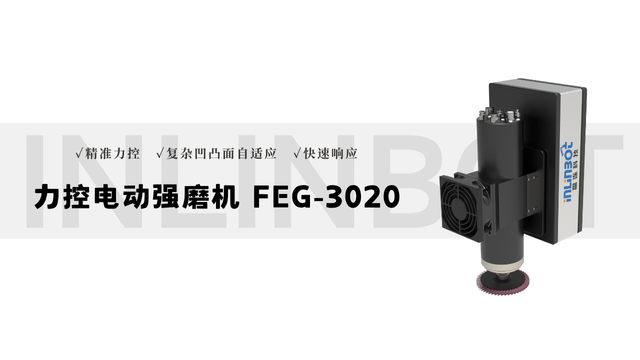
去毛刺过程中,末端加工部件承担的是直接与工件接触并完成材料去除的任务,因此不能脱离具体工艺单独选择。对于轮廓边缘和局部毛刺,可以根据加工区域选择锉削、研磨等方式;面对内框等空间受限的位置,还要考虑工具外形以及与机器人运动方向之间的关系。加工轮廓存在尺寸变化时,浮动结构则为末端工具提供了另一种工艺配置思路。盈连科技的RCD-G570D径向浮动锉刀可用于相应的机器人磨抛任务;针对内框去毛刺,RCD-E600D径向浮动主轴能够搭配旋转锉刀使用,通过径向浮动进行柔顺切削。除此之外,盈连科技还提供风磨机、研磨机、强磨机等不同打磨工具,可以根据切削程度和具体加工任务进行选择。末端工具与专业打磨机器人配合后...
-
 家电家具去毛刺怎么去
箱体零件经过钻、铣等机加工后,真正让去毛刺变复杂的往往是那些“藏起来”的位置。外侧边缘比较直观,深孔孔口、凹槽边缘、内部转角等区域却会受到箱体结构限制,普通刚性工具即使能够接近,也需要考虑刀具与周边结构是否发生干涉。此时,末端工具的可达性和一定的浮动能力就成为方案设计的重要部分。盈连科技的RCD-G570D径向浮动锉刀可用于机器人末端的浮动加工;对于内框、内轮廓等局部区域,也可根据实际结构考虑径向浮动主轴与旋转锉刀的组合方式。再配合专业打磨机器人,可以把原本依赖人工寻找角度的局部去毛刺转化为按照既定轨迹执行的机器人作业。面对规格不同的箱体,方案重点也可以放在“哪里难加工、工具如何进入”上,而不...
-
广东柔性去毛刺刀杆
去毛刺的方法要跟着毛刺本身变化。对于加工余量较小、需要进行精细修整的位置,可以根据工件情况选择相应的轻切削打磨设备,其中风磨机行程较大,适合曲面加工,研磨机则更侧重加工精度;当材料去除需求增加时,则需要重新考虑工具的切削能力。除此之外,内框、窄边等局部区域还可能采用旋转锉刀等方式处理,关键是让加工工具能够进入目标位置,并沿需要处理的区域完成材料去除。盈连科技围绕不同切削程度和加工位置布局了相应产品,同时提供浮动主轴、径向浮动锉刀等产品。其中RCD-E600D径向浮动主轴可搭配旋转锉刀,用于手机壳内框去毛刺,通过径向浮动配合局部轮廓加工。将这些工具与专业打磨机器人结合后,可以把不同去毛刺方法进一...
-
辽宁冲压件去毛刺生产厂家
车、铣、钻等机加工完成后,毛刺出现的位置往往与前一道工序直接相关。钻孔后的问题更多集中在孔口和交叉孔附近,铣削后常见于轮廓边缘、槽口等位置,而一些复杂零件还可能在一次加工后留下多个需要修整的区域。因此,去毛刺工序可以跟着前序加工来设计:先明确毛刺从哪道工序产生,再判断位置、大小和材料去除量,然后确定处理顺序和工具。这样既方便安排局部修整,也便于将去毛刺衔接到后续生产节拍中。盈连科技可提供专业打磨机器人以及风磨机、研磨机、强磨机、浮动锉刀等产品,根据切削程度和具体加工位置进行配置;对于需要控制接触力的机器人作业,还可结合FDC力控系统。面对孔边、槽边、外轮廓等不同位置,可从前序加工特征出发建立相...
-
 北京碳纤维件去毛刺
零部件去毛刺时,工具选择需要从毛刺所在位置和加工空间入手。外轮廓、开放边缘的操作空间相对充足,而内框、孔边、转角及复杂轮廓对工具尺寸、加工方向和可达性有不同要求。同时,毛刺大小、材料去除量以及后续表面要求也会影响工具配置。对于轮廓变化较多的工件,还需要考虑加工过程中工具与工件的接触状态,使不同区域能够采用相应的处理方式。盈连科技围绕机器人力控磨抛提供打磨工具、浮动主轴等产品,其中径向浮动锉刀可用于相应的轮廓加工任务,并可与专业打磨机器人配合。针对不同零部件,可结合毛刺位置、工件结构及加工要求配置相应产品,为边缘、内框及复杂轮廓等区域的去毛刺提供设备选择。不锈钢工件需要去毛刺时,可根据实际毛刺状...
-
广东柔性去毛刺厂家电话
冲压件从模具中成形后,剪切边缘、冲孔位置等区域可能留下需要处理的毛刺。对于这类零件,去毛刺通常具有一个比较明显的特点:待处理位置跟着冲压轮廓分布,同批工件的加工区域也相对固定。因此在批量生产中,可以将毛刺位置转化为机器人重复执行的加工路径,沿外缘、孔边等区域依次完成修整。如果一件冲压件上同时存在直边、转角和曲线轮廓,还需要针对不同区域调整工具姿态和运动方向。盈连科技可结合具体冲压件配置专业打磨机器人及相应打磨工具,需要适应局部轮廓变化时,可选择浮动主轴、径向浮动锉刀等产品;需要力位补偿的接触式加工则可结合FDC力控系统。对于连续批量生产,还可围绕工件上下料、定位和去毛刺节拍规划力控打磨工作站,...
-
江苏镁合金去毛刺机器人
同样是铁制零部件,冲压形成的毛刺、钻孔留下的孔口毛刺,以及切割后需要修整的边缘,在材料去除量上可能相差较大,因此工具不能简单“一选到底”。去除量较小时,可以采用轻切削方式进行局部修整;毛刺较厚或余量增加后,则需要提高工具的切削能力。根据切削程度不同,轻切削打磨设备有风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;强磨机则根据型号与功率差异,分别适配中切削、重切削工况。盈连科技围绕不同切削需求提供相应打磨工具,并可与专业打磨机器人组合使用。这样在铁制零部件批量去毛刺时,可以按照实际去除量安排工具:小毛刺侧重局部修整,材料去除需求增加时再匹配切削能力更强的设备,让工具选择真正跟着工况变化...
-
广东铸造件去毛刺设备厂家
机器人参与去毛刺后,原本依靠人工手持工具完成的动作,需要被拆解成机器人可以执行的加工路径。比如沿零件外轮廓连续修边、围绕孔口进行局部处理,或进入内框完成细小区域加工,不同位置对应的运动方式并不相同。因此,机器人只是运动载体,真正决定去毛刺效果的还有末端工具、工件定位以及具体工艺设置。盈连科技可提供YLR系列专业打磨机器人,并围绕机器人磨抛配置相应打磨工具、浮动主轴和FDC力控系统。其中对于内框等局部位置,可采用RCD-E600D径向浮动主轴搭配旋转锉刀进行配置。面对需要集成生产的项目,还可通过力控打磨工作站把机器人、末端加工及相关控制环节组合起来,让去毛刺从单个动作延伸到完整的机器人作业流程。...
-
福建钛合金去毛刺
去毛刺的方法要跟着毛刺本身变化。对于加工余量较小、需要进行精细修整的位置,可以根据工件情况选择相应的轻切削打磨设备,其中风磨机行程较大,适合曲面加工,研磨机则更侧重加工精度;当材料去除需求增加时,则需要重新考虑工具的切削能力。除此之外,内框、窄边等局部区域还可能采用旋转锉刀等方式处理,关键是让加工工具能够进入目标位置,并沿需要处理的区域完成材料去除。盈连科技围绕不同切削程度和加工位置布局了相应产品,同时提供浮动主轴、径向浮动锉刀等产品。其中RCD-E600D径向浮动主轴可搭配旋转锉刀,用于手机壳内框去毛刺,通过径向浮动配合局部轮廓加工。将这些工具与专业打磨机器人结合后,可以把不同去毛刺方法进一...
-
 3c电子去毛刺
去毛刺怎么去,需要先分清毛刺的来源和位置,再确定具体处理方法。孔口附近的毛刺通常集中在局部边缘,外轮廓毛刺需要沿工件边界进行处理,而内框、凹槽或复杂转角的毛刺,则更考验工具能否进入目标区域。确定加工位置后,还要结合材料去除量、工件轮廓和表面要求选择工具,并规划相应加工路径;对于轮廓变化明显的位置,可以根据工艺需要采用具有浮动补偿能力的工具,使加工方式更贴合实际结构。批量生产时,还需要将单件去毛刺方法转化为可连续执行的机器人加工流程。盈连科技可根据具体任务配置专业打磨机器人、径向浮动锉刀、浮动主轴及相应打磨工具,需要力控磨抛时可结合FDC力控系统,也可通过力控打磨工作站将机器人、工具及相关配套设...
-
江苏冲压件去毛刺工作站
车、铣、钻等机加工完成后,毛刺出现的位置往往与前一道工序直接相关。钻孔后的问题更多集中在孔口和交叉孔附近,铣削后常见于轮廓边缘、槽口等位置,而一些复杂零件还可能在一次加工后留下多个需要修整的区域。因此,去毛刺工序可以跟着前序加工来设计:先明确毛刺从哪道工序产生,再判断位置、大小和材料去除量,然后确定处理顺序和工具。这样既方便安排局部修整,也便于将去毛刺衔接到后续生产节拍中。盈连科技可提供专业打磨机器人以及风磨机、研磨机、强磨机、浮动锉刀等产品,根据切削程度和具体加工位置进行配置;对于需要控制接触力的机器人作业,还可结合FDC力控系统。面对孔边、槽边、外轮廓等不同位置,可从前序加工特征出发建立相...
-
 辽宁板材去毛刺报价
碳纤维零部件在钻孔、切边、铣削之后,孔口和切削边缘可能需要进一步修整。面对这类工件,去毛刺不能只看“能不能把多余材料磨掉”,还要结合实际材料状态控制加工范围。尤其是孔边、薄壁边缘和异形轮廓,工具作用位置越集中,对加工方式的选择就越重要。因此在制定工艺时,可以先通过样件确认毛刺形态,再确定磨料、工具姿态、进给方向和加工次数,减少不必要的重复加工。盈连科技可针对实际工件的去毛刺要求提供机器人磨抛方案,将专业打磨机器人与相应打磨工具、FDC力控系统等进行组合。对于碳纤维件这类需要结合具体材料状态确定工艺的对象,可从样件和加工要求出发进行设备选型,让机器人承担重复性的孔边、轮廓边缘修整任务,为后续批量...
-
 山东汽车零部件去毛刺价格
板材去毛刺更值得关注的是加工节拍。激光切割、冲裁等前序工序完成后,如果一张板上存在多条外边、孔边和异形切口,后续处理过程中大量时间可能花在工具移动、转角过渡以及不同加工区域之间的切换上。因此,批量生产时可以按照板件轮廓重新组织机器人路径:连续长边尽量连贯加工,孔位集中处理,转角和异形切口单独设置相应动作,从路径层面减少无效往返。盈连科技可将专业打磨机器人、相应打磨工具以及智能电气控制系统组合到具体加工任务中;对于需要形成完整加工单元的项目,还可根据生产现场配置力控打磨工作站。若生产过程中涉及耗材更换,还可结合耗材自动更换系统完善相关环节。相比只关注单个毛刺怎么去除,这类方案更侧重把整张板材的多...
-
山东钣金件去毛刺哪家好
生产线上零件一旦发生换型,去毛刺工序面对的加工对象也会随之变化:原来的外轮廓可能变成孔边,直线边缘可能变成曲面,同一把工具和同一套路径未必适合继续使用。因此,柔性更多体现在工艺配置能够随着产品变化进行调整,包括机器人程序、加工路径、末端工具以及工件装夹等多个环节。对于多品种、小批量或存在换型需求的生产任务,这种可调整的设备组合能够减少为每一种零件单独建立固定加工方式的限制。盈连科技围绕机器人力控磨抛提供专业打磨机器人、FDC力控系统、多种打磨工具、浮动主轴以及智能电气控制系统,还可根据项目配置力控打磨工作站。实际去毛刺时,可以围绕不同零件重新匹配工具与工艺,使同一机器人加工单元能够对应更多规格...
-
山东铜件去毛刺厂家
去毛刺设备怎么选,首先要看毛刺“长在哪里”。外轮廓、孔口、内框和狭窄区域的加工空间不同,对末端工具尺寸、加工方向和机器人可达范围的要求也不同;其次还要判断毛刺状态和材料去除需求,再确定采用锉削、打磨或其他相应处理方式。对于轮廓存在变化的零部件,还需要考虑工具在加工过程中的浮动补偿,避免只按照固定位置选择设备。批量生产时,工件装夹、加工节拍以及不同规格产品的换型同样会影响整套设备配置。盈连科技可围绕具体去毛刺任务提供专业打磨机器人、径向浮动锉刀、浮动主轴及其他打磨工具,并可根据接触式加工需求配置FDC力控系统。对于需要形成完整加工单元的生产项目,还可结合智能电气控制系统、耗材自动更换系统等产品进...
-
辽宁金属去毛刺设备
铸件正式进入批量去毛刺之前,测试的意义在于把“这个毛刺能不能去”进一步转化为“采用什么方式去更合适”。测试时可以准备实际样件,分别观察合模线、边缘毛刺及局部残留等区域,再结合材料去除量比较不同工具的加工表现。对于切削程度较低的区域,可测试风磨机、研磨机等轻切削打磨设备;材料去除需求提高后,则可根据工况测试相应强磨机。除了工具本身,还可以观察机器人加工路径、工具姿态以及接触状态,为后续工艺调整提供依据。盈连科技拥有专业打磨机器人、FDC力控系统以及不同切削能力的打磨工具,可围绕实际铸件开展相应的机器人磨抛方案配置。通过样件测试逐步确定工具和加工方式,再进入后续设备选型,比只按照铸件尺寸或毛刺名称...
-
广东柔性去毛刺厂家推荐
3C电子零部件的毛刺往往出现在内框、边缘、开孔以及细小轮廓等位置,加工空间有限,常规工具不一定方便进入,因此去毛刺时更需要关注末端工具尺寸、加工方向和轮廓适应能力。特别是手机壳内框一类结构,机器人需要沿内部轮廓运动,在去除局部毛刺的同时完成连续的边缘加工。盈连科技可通过专业打磨机器人搭配径向浮动主轴和旋转锉刀进行配置,利用径向浮动配合内框轮廓完成去毛刺。针对其他结构的3C电子零部件,还可根据毛刺所在区域选择径向浮动锉刀等产品,使末端工具能够对应不同边缘和轮廓位置。对于批量生产,可进一步结合工件定位、机器人路径和加工节拍规划去毛刺流程,让原本分散的局部处理转化为连续的机器人作业。电子零部件进行去...
-
山东机加工件去毛刺刀具
复合材料零部件的材料组成、结构以及前序加工方式存在差异,因此选择机器人磨抛设备厂家时,工艺匹配能力比简单比较某一款机器更值得关注。面对钻孔后的孔边、切削后的外轮廓或其他局部待修整区域,需要先根据实际样件判断加工状态,再确定机器人动作、末端工具及加工方式;对于不同规格的零件,还要考虑后续换型时设备是否便于重新配置。盈连科技专注机器人力控磨抛相关业务,形成了专业打磨机器人、FDC力控系统、打磨工具、浮动主轴、耗材自动更换系统、智能电气控制系统以及力控打磨工作站等产品布局。针对复合材料零部件的去毛刺项目,可从实际样件和生产任务出发进行工艺与设备配置,根据具体材料和加工要求确定所需产品,为机器人去毛刺...
-
江苏钣金件去毛刺
碳纤维零部件在钻孔、切边、铣削之后,孔口和切削边缘可能需要进一步修整。面对这类工件,去毛刺不能只看“能不能把多余材料磨掉”,还要结合实际材料状态控制加工范围。尤其是孔边、薄壁边缘和异形轮廓,工具作用位置越集中,对加工方式的选择就越重要。因此在制定工艺时,可以先通过样件确认毛刺形态,再确定磨料、工具姿态、进给方向和加工次数,减少不必要的重复加工。盈连科技可针对实际工件的去毛刺要求提供机器人磨抛方案,将专业打磨机器人与相应打磨工具、FDC力控系统等进行组合。对于碳纤维件这类需要结合具体材料状态确定工艺的对象,可从样件和加工要求出发进行设备选型,让机器人承担重复性的孔边、轮廓边缘修整任务,为后续批量...
-
江苏机器人去毛刺厂家电话
箱体零件经过钻、铣等机加工后,真正让去毛刺变复杂的往往是那些“藏起来”的位置。外侧边缘比较直观,深孔孔口、凹槽边缘、内部转角等区域却会受到箱体结构限制,普通刚性工具即使能够接近,也需要考虑刀具与周边结构是否发生干涉。此时,末端工具的可达性和一定的浮动能力就成为方案设计的重要部分。盈连科技的RCD-G570D径向浮动锉刀可用于机器人末端的浮动加工;对于内框、内轮廓等局部区域,也可根据实际结构考虑径向浮动主轴与旋转锉刀的组合方式。再配合专业打磨机器人,可以把原本依赖人工寻找角度的局部去毛刺转化为按照既定轨迹执行的机器人作业。面对规格不同的箱体,方案重点也可以放在“哪里难加工、工具如何进入”上,而不...
-
辽宁切割去毛刺刀具
批量零部件采用机器人去毛刺,设备厂家需要解决的不只是机器人本体选型,还要把“机器人怎么走、使用什么工具、怎样接触工件、如何融入生产节拍”落实到具体方案中。对于外轮廓,可以规划连续加工路径;孔边、槽口、内框等局部区域,则要根据空间选择末端工具;当一件工件存在多种毛刺时,还可能涉及工具切换和工序重新编排。盈连科技专注机器人力控磨抛,产品覆盖YLR系列专业打磨机器人、FDC力控系统、打磨工具、浮动主轴、耗材自动更换系统及智能电气控制系统,并拥有不同系列的力控打磨工作站。针对汽车零部件、3C电子、金属加工、五金卫浴等领域的生产需求,可围绕具体工件组织机器人去毛刺方案,将单一设备配置进一步延伸到完整加工...
-
 安徽机械去毛刺哪个品牌好
去毛刺工作站的工件定位方式需根据工件结构特征差异化设计,重心分为 “刚性定位”“柔性定位”“视觉辅助定位” 三类,确保加工时工件无位移。针对规则形状工件(如圆形轴类、方形块体),采用刚性定位:通过 V 型块、定位销与压块组合,将工件固定在预设基准面,定位误差≤0.01mm,适配机器人打磨、机械研磨等需稳定支撑的工艺;针对薄壁件、易变形工件(如铝合金壳体),采用柔性定位:用硅胶吸盘、气动夹爪替代刚性压块,夹持力控制在 3-8N,同时在工件薄弱部位设置辅助支撑点,避免定位时工件产生塑性变形;针对异形件、无规则基准工件(如汽车发动机缸盖),采用视觉辅助定位:通过 2-3 台视觉相机采集工件表面特征点...
-
 河南自动去毛刺实力厂家
去毛刺工作站的工艺组合并非随机搭配,而是基于工件材质、毛刺类型、结构特征的科学适配,重心遵循 “高效去毛刺 + 无二次损伤” 原则。针对硬质金属工件(如不锈钢轴类零件)的飞边毛刺,优先组合 “机器人砂轮打磨 + 钢丝刷抛光” 工艺,砂轮快速去除大尺寸毛刺,钢丝刷细化表面纹理,避免砂轮过度打磨导致工件尺寸偏差;针对软质材料工件(如铝合金深孔件)的丝状毛刺,采用 “高压水射流 + 超声振动” 组合工艺,高压水射流冲击深孔内部毛刺,超声振动辅助分离残留细小毛刺,同时避免机械打磨对软质材料的刮伤;针对精密电子零件(如连接器引脚)的微型毛刺,选择 “超声振动研磨 + 显微视觉引导” 工艺,超声振动带动软...