商机详情 -
广东齿轮去毛刺厂家推荐
去毛刺设备类型丰富,能针对不同材质、结构、精度要求的工件,提供定制化去毛刺方案,适配多元工业场景。对于不锈钢、碳钢等硬质材料的规则零件,机械研磨式设备可高效批量处理;针对铝合金、塑料等软质材料的微型零件,超声振动式设备能精细去除超细毛刺;深孔件、交叉孔件等机械方法难以触及的工件,化学腐蚀式、磨料流式设备可通过腐蚀或磨料流体作用,深入内孔去除毛刺;薄壁件、异形件则可借助高压水射流式设备的无应力冲击特性,避免工件变形。即使是航空航天领域的高精度复杂组件,机器人打磨式设备搭配视觉定位与定制夹具,也能实现精细去毛刺。这种普遍的适配性,让去毛刺设备能覆盖电子、汽车、医疗、航空航天等多个行业,解决各类工件的去毛刺难题。去毛刺设备的加工效率与工件尺寸、毛刺厚度相关,单件处理时间几秒到几分钟。广东齿轮去毛刺厂家推荐
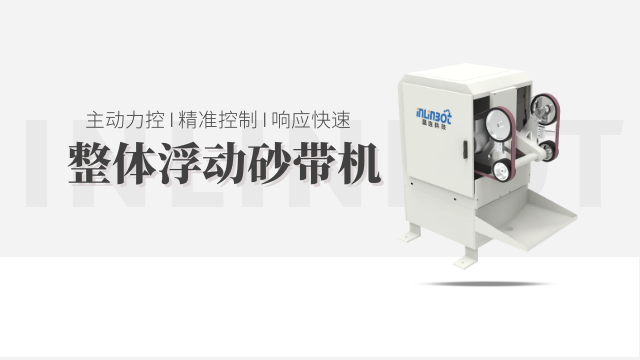
去毛刺设备根据工作原理可分为机械类、化学类、流体类、超声类四大重心类型,适配不同工件特性与生产需求。机械类设备(如研磨机、锉刀机)通过物理摩擦去除毛刺,适用于不锈钢、碳钢等硬度较高的金属工件,尤其适配轴类、齿轮等规则形状零件,处理效率高(单件处理时间 10-30 秒),但对异形件易产生局部过度打磨。化学去毛刺设备利用化学药剂腐蚀毛刺,适合精密电子零件、深孔件等机械方法难以触及的场景,去毛刺均匀且不损伤工件精度,不过需配套环保处理设备,避免药剂污染。流体类设备(高压水射流、磨料流)通过高压流体或磨料冲击毛刺,适配薄壁件、异形件及模具型腔,高压水射流设备可处理厚度≤5mm 的板材工件,磨料流则适用于复杂内孔毛刺。超声去毛刺设备借助超声波振动带动研磨介质作用于毛刺,适合塑料、铝合金等软质材料工件,尤其适配微型零件(如电子元器件引脚),处理后表面粗糙度可降至 Ra0.8μm 以下。安徽不锈钢去毛刺案例小型去毛刺设备占地面积小(1-3㎡),适合中小型企业车间布局。
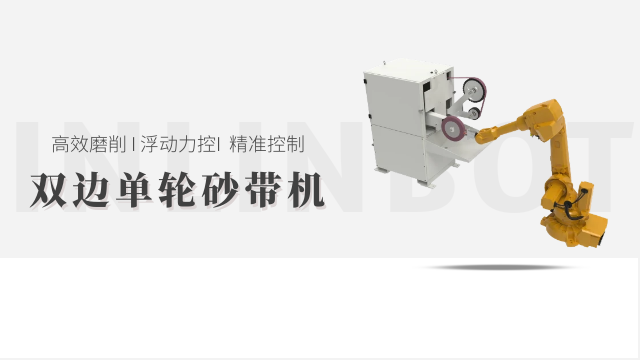
现代去毛刺机器人具备完善的数据化管理功能,通过数据采集、分析与追溯,助力生产优化。数据采集环节,机器人实时记录加工数据:工件信息(型号、数量、批次)、工艺参数(转速、力度、时间)、设备状态(运行时长、负载率、故障次数)、质量数据(毛刺检测结果、表面粗糙度值),数据采集频率≥1 次 / 秒,存储周期≥1 年;数据分析环节,系统通过工业软件对历史数据进行统计分析,识别生产瓶颈(如某工序加工时间过长)、优化工艺参数(如通过对比不同转速下的加工效果,确定较优转速);数据追溯环节,每个工件对应独一标识码(如二维码、RFID),扫码即可查看该工件的完整加工记录,包括加工机器人编号、操作人员、工艺参数、检测结果,若后续发现质量问题,可快速追溯至具体加工环节,定位问题根源(如参数设置错误、工具磨损)。数据化管理不提升生产透明度,还能为工艺优化提供数据支撑,使生产效率提升 15%-25%。
去毛刺测试需遵循行业统一标准,确保测试结果具有威信性与可比性。目前主流标准包括 ISO 13715《机械加工表面毛刺术语与定义》、GB/T 1031《表面粗糙度参数及其数值》、ASTM B912《金属工件去毛刺与边缘倒圆标准》等,标准明确了毛刺测量方法、合格阈值及测试流程。在实际应用中,去毛刺测试为工艺优化提供重心依据:通过对比不同工艺(如手工去毛刺 vs 自动化去毛刺)的测试结果,可选择性价比较优的方案;针对批量生产中的毛刺问题,通过测试定位关键影响因素(如刀具磨损、加工参数偏差),实现工艺持续改进。此外,测试报告可作为产品质量追溯的重要依据,尤其在汽车、航空航天、电子等不错制造领域,合格的去毛刺测试结果是产品出厂的必要条件,能有效降低客户投诉与售后风险,提升产品市场竞争力。不锈钢工件去毛刺可采用喷砂或硬质磨具打磨,增强表面耐磨性。
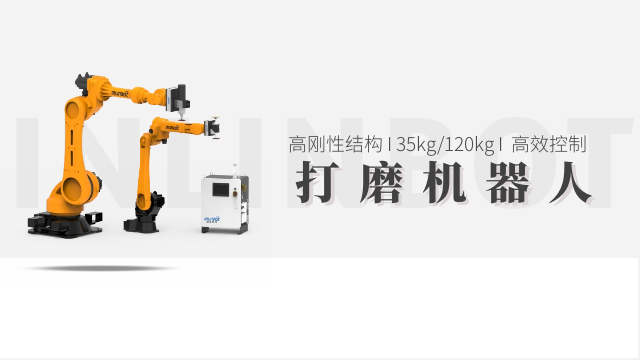
去毛刺工作站的稳定运行依赖定期维护,重心维护内容围绕 “易损部件更换 + 精度校准 + 清洁防护” 展开,需针对不同模块特性制定差异化方案。加工模块中,机器人打磨工具(砂轮、钢丝刷)需根据磨损情况更换(砂轮磨损量超过 2mm、钢丝刷刷毛脱落率超过 30% 时更换),高压水射流喷嘴需每 3 个月检查一次,若出现孔径磨损或堵塞,需及时更换同型号喷嘴;超声振动模块的换能器每 6 个月检测一次谐振频率,若频率偏差超过 5%,需重新校准或更换。输送模块中,线性滑轨每 2 个月加注一次特用润滑脂(锂基润滑脂),机械抓手的夹爪需定期清洁(每周 1 次),去除表面残留磨料或工件碎屑,避免夹持打滑。检测模块中,视觉相机镜头需每月清洁一次(用无尘布蘸酒精擦拭),粗糙度仪的测针每 12 个月校准一次,若校准误差超过 0.03μm,需更换测针。此外,所有模块的电气接线端子需每季度检查一次,紧固松动接线,清理端子表面灰尘,避免接触不良导致模块故障。针对异形工件,去毛刺设备可配备定制化夹具,确保毛刺处理无死角。安徽切割去毛刺是什么
去毛刺设备的磨具转速可调节(1000-10000rpm),适配不同材质工件。广东齿轮去毛刺厂家推荐
在大批量、复杂工件加工场景中,多台去毛刺机器人需通过系统化调度实现高效协同,重心机制包括 “任务分配”“路径规划”“状态同步” 三方面。任务分配环节,控制系统根据工件类型与加工工序,将任务拆解为单独单元(如 A 机器人处理外表面毛刺、B 机器人处理内孔毛刺),通过负载均衡算法分配至各机器人,避避免会单台设备过载;路径规划环节,借助车间数字地图,规划机器人运动路径与工件流转路线,确保多台机器人在同一工作区域内无碰撞(安全距离≥100mm),同时优化工件转运时间(如 AGV 小车与机器人上下料衔接间隔≤30 秒);状态同步环节,各机器人通过工业以太网实时上传作业状态(如 “加工中”“待料”“故障”),若某台机器人出现故障,系统自动将其任务分配给备用机器人,或调整其他机器人加工节奏,确保整体生产不中断。以汽车零部件生产线为例,3 台六轴机器人协同作业,单日处理量可提升至 1500-2000 件,较单台机器人效率提升 2-3 倍。广东齿轮去毛刺厂家推荐