商机详情 -
安徽齿轮去毛刺供应商
化学腐蚀类工具借助化学药剂的腐蚀作用去除毛刺,重心包括特用腐蚀液、钝化剂等,适合微型精密零件与复杂结构工件的去毛刺。腐蚀液按作用原理分为酸性腐蚀液(如硝酸 - 氟化物混合液,适合铝合金、铜合金工件,腐蚀速率快)与碱性腐蚀液(如氢氧化钠溶液,适配钢铁件,腐蚀性相对温和),通过控制药剂浓度(5%-15%)、温度(40-80℃)与处理时间(3-10 分钟),利用毛刺截面积小、反应面积大的特性,使毛刺优先被腐蚀溶解,而工件主体因腐蚀速率慢,可保持原有精度。使用时需将工件完全浸泡在腐蚀液中,搭配搅拌装置确保药剂均匀接触,处理后需用清水冲洗工件,去除残留药剂,再进行钝化处理(如铬酸盐钝化、磷酸盐钝化),防止工件表面氧化生锈。这类工具能去除 0.005-0.1mm 的微小毛刺,尤其适合电子元件引脚、医疗器械针头的精密去毛刺,加工后工件无机械应力,表面光滑无划痕,普遍应用于电子、医疗行业。去毛刺设备的操作需经过专业培训,操作人员需熟悉设备参数设置与维护。安徽齿轮去毛刺供应商
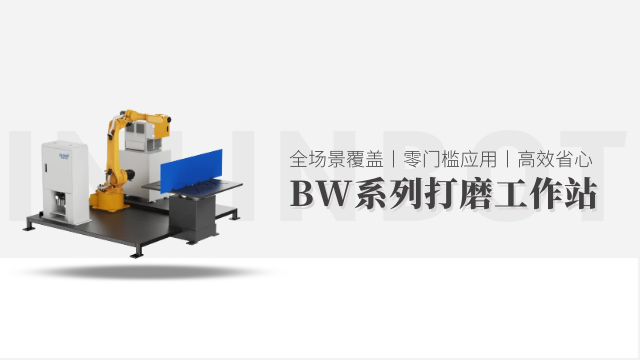
针对高温、腐蚀、深孔等特殊工况,需对去毛刺刀具进行针对性改造,确保加工可行性与稳定性。在高温工况(加工温度≥200℃,如热处理后工件去毛刺)中,刀具需采用耐高温材质(如陶瓷刀具、高温合金刀具),同时在刀具表面喷涂耐高温涂层(如氧化铝涂层、碳化钛涂层),提升刀具耐高温性能,避免高温导致刀具软化;在腐蚀工况(如化学去毛刺后残留药剂的工件)中,刀具需采用耐腐蚀材质(如不锈钢刀具、钛合金刀具),刃口避免使用焊接结构,防止药剂侵蚀焊缝导致刀具断裂;在深孔工况(孔深>10 倍孔径)中,刀具需进行 “轻量化改造”,采用空心刀柄减少刀具重量,避免加工时刀具下垂;同时在刀具尾部增加 “导向装置”(如尼龙导向轮),确保刀具在孔内稳定运行;针对交叉孔工况,刀具需设计 “可伸缩刃口”,加工主孔时刃口收缩,避免碰撞侧孔,加工侧孔时刃口伸出,精细去除交叉处毛刺,刃口伸缩量通过设备程序自动控制,适配复杂孔系工件加工。广东电动去毛刺供应商机械打磨式去毛刺设备通过砂轮、砂纸等磨具研磨工件去除毛刺。
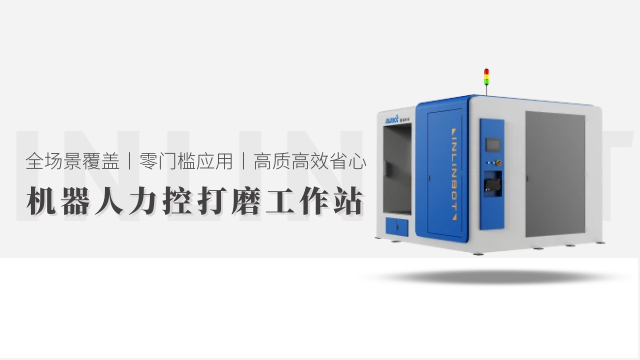
现代去毛刺设备通过技术升级,在高效去毛刺的同时,能有效控制污染,符合国家环保标准,助力企业绿色生产。化学腐蚀式设备配备废水处理模块,可对腐蚀废液进行中和、过滤处理,使排放水达到 GB 8978《污水综合排放标准》,避免化学药剂污染环境;高压水射流式设备采用水循环系统,水资源利用率达 80% 以上,大幅减少水资源消耗;机械研磨式、机器人打磨式设备搭配除尘系统,可收集打磨过程中产生的粉尘,粉尘排放浓度符合 GB 16297《大气污染物综合排放标准》,改善车间作业环境。此外,磨料流式设备的磨料可重复使用 50-100 次,超声振动式设备噪音≤70dB,均能减少资源浪费与噪音污染,帮助企业实现环保生产目标,避免因环保问题面临处罚或停产风险。
去毛刺工作站通过 “硬件校准 + 软件补偿 + 实时监测” 的多维度机制,确保加工精度稳定可控,重心误差控制环节贯穿全流程。硬件层面,输送模块的导轨采用高精度线性滑轨,定位误差≤0.01mm,机械抓手配备力控传感器,夹持力可精细调节(软质工件夹持力 5-10N,硬质工件 20-30N),避免工件夹持变形;加工模块的机器人采用六轴联动结构,重复定位精度 ±0.02mm,打磨工具或喷嘴通过激光校准仪定期校准(每月 1 次),确保加工路径无偏移;检测模块的视觉相机分辨率≥500 万像素,粗糙度仪测量精度 ±0.02μm,设备安装时需通过水平仪校准(水平偏差≤0.05mm/m),避免环境因素影响检测精度。软件层面,控制系统内置误差补偿算法,可根据工件材质热膨胀系数(如铝合金 23.1×10^-6/℃),自动调整加工参数(如温度每升高 5℃,打磨进给速度降低 0.1mm/s);同时支持工艺参数存储,同一类型工件加工时直接调用历史参数,减少参数调试误差。去毛刺设备的参数设置需根据工件毛刺大小、材质硬度逐步调试优化。
化学腐蚀式去毛刺设备利用酸性或碱性的药剂的腐蚀作用去除毛刺,重心由耐腐蚀处理槽、温控系统、搅拌装置与废水处理模块组成。工作时,将工件完全浸泡在定制化腐蚀药剂中(如针对铝合金的硝酸 - 氟化物混合液),通过温控系统将药液温度控制在 50-80℃,搅拌装置确保药液均匀接触工件表面,毛刺因截面积小、反应面积大,会优先被腐蚀溶解,而工件主体因腐蚀速率慢,可保持原有精度。该设备适合精密电子零件(如连接器引脚)、深孔件(如液压阀孔)等机械方法难以触及的场景,能去除 0.01-0.1mm 的微小毛刺,且去毛刺后工件边角圆润、无划痕。使用时需严格控制药剂浓度(酸液浓度 5%-15%)与处理时间(3-10 分钟),避免过度腐蚀;同时必须配套废水处理模块,对废液进行中和、过滤处理,符合环保排放标准(如 GB 8978),操作人员需佩戴防腐防护装备,确保作业安全。去毛刺设备的磨具转速可调节(1000-10000rpm),适配不同材质工件。江苏切割去毛刺是什么
去毛刺设备工作时需配备除尘系统,减少毛刺粉尘对环境与人员的影响。安徽齿轮去毛刺供应商
去毛刺设备通过精细控制参数,能在去除毛刺的同时,较大程度保留工件原有精度,避免人工操作的不确定性。化学腐蚀式设备利用毛刺与工件主体腐蚀速率差异,针对性溶解 0.01-0.1mm 的微小毛刺,工件尺寸误差可控制在 ±0.005mm 内,完美适配精密电子零件的加工需求。超声振动式设备振幅控制在 10-50μm,研磨介质硬度与工件材质精细匹配,处理后表面粗糙度可达 Ra0.4μm 以下,且不会造成工件变形或划痕。机器人打磨式设备依托视觉定位系统与 ±0.01mm 的重复定位精度,能精细定位毛刺位置,按预设力度与路径打磨,避免人工打磨时因力度不均导致的工件尺寸偏差。这种高精度特性,确保了工件后续装配的密封性与适配性,降低了因精度不足导致的产品报废率。安徽齿轮去毛刺供应商