商机详情 -
四川电子自动穿丝线切割机床定制
优化脉冲电源和加工工艺,持续提升加工效率。UPX600单向走丝电火花线切割机床使用EW200B超高频数字化脉冲电源,纳秒级脉宽,精加工切割效率提高3倍,同等切割表面粗糙度情况下,切割效率提升30%,20mm厚的硬质合金7刀切割,表面粗糙度达Ra0.05μm,接近油介质机床的加工水平。瑞士GF加工方案的CUT X500机床搭载智能放电防护系统(ISPS),使用电子传感器高速、准确地采集放电加工信息,评估电极丝每次放电位置,实时判断放电密度是否大于阈值,自动调整放电能量,避免加工过程中的断丝,实现稳定加工,有效提升了变厚度工件、中空工件、冲液不佳或工件形状导致的冲液困难状况下的切割效率。ALN600GS机床采用电极丝旋转机构,大幅减少切割表面线痕和不均匀性,减少精加工时的电极丝损耗;Digital-PIKA-W高频数字精加工电源可纳秒级控制放电脉冲,有效缩减了高厚板工件的精加工时间,并且在切割次数相同状况下精加工表面质量得到进一步提升。数控电火花线切割机床的型号与参数。四川电子自动穿丝线切割机床定制
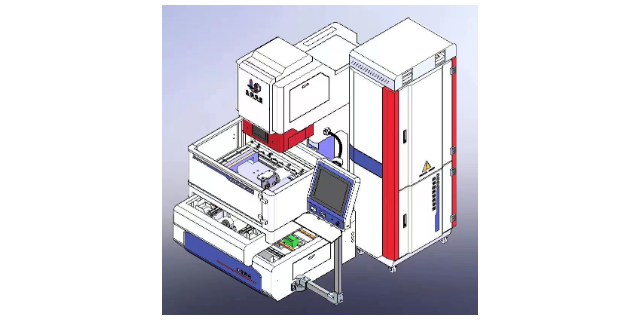
自动穿丝线切割机床
慢走丝操作时,手工接线方法适用于不宜自动接线的场合,如有斜度或高度太高,将引起自动穿丝不良。手工接丝时,请先切断电极丝,手持电极丝穿人工件的孔或加工的切缝,再到达下机头穿人穿丝轨道。在从工件的顶面到下机头的穿丝过程中,要注意以目测和经验相结合的方法。目测就是用眼睛看,注意不要穿偏了。经验就是穿丝多了就会有一定的“手感”,能感知到电极丝是不是正确地穿人了下机头。在加工斜度时,如果中间断丝,请先将U、V回零位,将机头移出工件外,穿好丝后再手动或自动移回切割断点。注意此时轴的走丝速度不可过大,否则有可能拉断电极丝。实验室自动穿丝线切割机床加工线切割机床加工的优缺点 。
所述储丝筒离合器机构包括底座、滑动架、储丝筒、减速电机、齿轮、夹丝组件和丝筒电机;所述底座设置在机床的立柱和工作台之间的床身上,所述滑动架可滑动地设置在底座上,所述储丝筒可转动地设置在滑动架上,所述储丝筒的端面中心开设有圆形凹槽,所述圆形凹槽周围开设有盲孔,所述盲孔内部设置有弹性部件,所述减速电机设置在滑动架的一侧,并通过齿轮带动储丝筒转动,所述丝筒电机设置在滑动架的另一侧,用于带动滑动架在底座上移动和储丝筒转动,所述夹丝组件包括压片、弹片和气缸,所述压片与储丝筒直径相同,所述压片中部开设有通孔,所述通孔直径小于储丝筒的圆形凹槽的直径,所述压片通过弹性部件与储丝筒连接,且所述压片与储丝筒在弹性部件的作用下相互贴合,所述气缸设置在滑动架上,所述气缸的活塞杆从压片的通孔穿过,并与位于圆形凹槽内部的弹片连接,所述弹片的直径小于圆形凹槽的直径,且大于压片的通孔的直径;
床精度及稳定性不断提高。除了主机的高刚性、高稳定性和整机装配的高精度外,机床运动控制精度也是实现高精度加工的基础条件之一。瑞士GF加工方案的CUT X500单向走丝电火花线切割机床,运动轴小编程单位为0.1μm;ALN600GS单向走丝电火花线切割机床,运动轴小驱动单位0.01μm;MV1200R单向走丝电火花线切割机床,采用纳秒响应光电驱动系统(Opt Drive System),配置高分辨率光栅尺,机床运动轴高响应速度、高控制精度,小驱动单位0.01μm。此外,机床的数控系统还能够对运动轴直线度、垂直度、平面间距误差以及加工工件倾斜等一些几何精度进行补偿。同时,在降低热变形对机床精度的影响方面也各有招数。ALN600GS机床搭载了机床周围的温度显示和记录功能,配置温度综合管理系统与精密热位移补正系统;GF加工方案的CUT X500机床在加工区域和加工区外,合理布局温度和湿度传感器,人工智能预测热变形并对运动轴的定位精度进行补偿。线切割机床哪家好-省时省力省心。
电火花线切割机床是采用钼丝或硬性黄铜丝作为电极丝,在高频脉冲电压的作用下,击穿液体介质,形成电火花放电,同时产生热量,使工件表面的金属局部熔化(也叫电腐蚀),同时切割液对切割部位进行冲洗,并通过控制器控制电极丝移动,在工件上形成预置的形状和尺寸。传统线切割机床的穿丝多采用人工手动穿丝,传统线切割机床的上丝、撤丝及穿丝过程主要为:保持电极丝的一端固定在圈丝筒上并进行收卷,电极丝的另一端向上穿过工件后接在圈丝筒上的螺丝上;在对工件进行加工完成后,从圈丝筒上的螺丝上解下电极丝,然后将电极丝撤出工件;待更换工件、或更换工件的加工位置后,将电极丝向上穿过工件并终接在圈丝筒上的螺丝上。在穿丝时,工作台上的切割液常滴在手和衣服上比较脏不环保,且由于穿丝的直径较小,人工穿丝难度较大,耗时费力,工作效率慢。线切割加工有哪些方面的应用。成都电子自动穿丝线切割机床厂家
电火花加工的特点是什么?四川电子自动穿丝线切割机床定制
随着航空航天、3C产品对模具与零件加工精度要求越来越高,促使电火花线切割机床功能与加工性能指标不断提升,现就电火花线切割机床未来技术发展方向进行探讨,希望对电火花线切割机床制造厂家在技术创新道路上起到一定参考作用。一、电火花线切割机床产品技术性能分层趋势。慢走丝线切割机床达到比较好表面粗糙度Ra<0.008μm、精度±1μm的技术性能指标,中走丝线切割机床性能指标普遍在比较大切割效率250mm~2/min、比较好表面粗糙度Ra0.8μm、切割工件精度小于0.01mm及以上,未来电火花线切割机床的各项性能指标会不断提升,中走丝线切割机床号慢走丝线切割机床形成高低搭配、相互竞争、不断提高的局面。二、不断提升电火花线切割机床实用性加工技术指标。电火花线切割机床加工性能指标提升速度趋于放缓,但电火花线切割机床实用性加工技术指标提升空间还很大,各机床制造厂家应把重心放在实用性加工技术指标提高上。三、机床精度保持性提高与数控功能的不断丰富。直线驱动电机、高精度全闭环控制数控系统等在电火花线切割机床上应用,机床的结构设计上更加重视机体的热平衡问题,电火花线切割机床精度保持性与数控功能会继续得到提升。四川电子自动穿丝线切割机床定制