商机详情 -
成都自动穿丝线切割机床生产
优化脉冲电源和加工工艺,持续提升加工效率。UPX600单向走丝电火花线切割机床使用EW200B超高频数字化脉冲电源,纳秒级脉宽,精加工切割效率提高3倍,同等切割表面粗糙度情况下,切割效率提升30%,20mm厚的硬质合金7刀切割,表面粗糙度达Ra0.05μm,接近油介质机床的加工水平。瑞士GF加工方案的CUT X500机床搭载智能放电防护系统(ISPS),使用电子传感器高速、准确地采集放电加工信息,评估电极丝每次放电位置,实时判断放电密度是否大于阈值,自动调整放电能量,避免加工过程中的断丝,实现稳定加工,有效提升了变厚度工件、中空工件、冲液不佳或工件形状导致的冲液困难状况下的切割效率。ALN600GS机床采用电极丝旋转机构,大幅减少切割表面线痕和不均匀性,减少精加工时的电极丝损耗;Digital-PIKA-W高频数字精加工电源可纳秒级控制放电脉冲,有效缩减了高厚板工件的精加工时间,并且在切割次数相同状况下精加工表面质量得到进一步提升。电火花数控线切割机床参数。成都自动穿丝线切割机床生产
自动穿丝线切割机床
自动化、智能化程度提升。北京迪蒙卡特公司的CTM550-ABC机床、北京迪蒙斯巴克公司的DR450H机床等设置了电极工具库,可实现自动更换电极。苏州汉奇数控设备有限公司的HQ-U40机床使用气动自动装夹电极,可方便快捷进行电极夹紧。北京迪蒙数控公司的SF-4机床利用丰富的数据接口实现了CAD/CAM与数控系统的全集成,从而达到编程加工无缝连接,支持ATC刀库、单机机器人自动化、数字化工厂及柔性组线,为客户提供丰富的自动化方案选择。苏州三光科技股份有限公司的EA500机床主轴采用直线光栅尺和交流伺服电机实现全闭环数控,加工液采用自动恒温控制,可满足高精度产品加工的需要。诸如自动升降液槽、一键加工、自动定深、自动定端面等自动化操作功能也被广泛应用。高效便捷自动穿丝线切割机床供应商家线切割机床一般都有哪些功能?
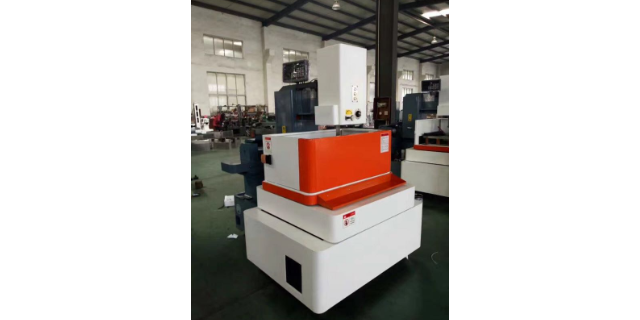
用于刷丝收丝架的半自动切刀,包括收丝架;收丝架上设置有多个收丝轮,多个一一对应带动收丝轮转动的转轴,和多个一一对应驱动转轴的驱动电机;其中,还包括位于收丝架上游的导线架;导线架上设置有多个方框,方框内设置有对应收丝轮的纵向导线板,导线板上设置有横向贯穿孔,贯穿孔内位于开孔两端处均设置有两个陶瓷导环;方框的底部设置有倒置的切刀,和连接导线架的底部的弹簧;导线板的底部设置有与切刀对应的伸入槽,伸入槽与贯穿孔中部连通;导线时,切刀头部位于伸入槽内;方框的底部还设置有电磁铁,导线板的底面设置有与电磁铁对应吸附的铁件;还包括控制电磁铁通断电的控制开关;安全性好,且省时省力,大幅提高效率.
电火花线切割技术领域,尤其是涉及一种电火花线切割机床自动穿丝装置及穿丝方法,包括绕丝辊,四个导丝轮,安装板和两条水平的送丝槽,还包括送丝机构,所述送丝机构有两组分别设置在两条送丝槽内,每组所述送丝机构包括滑动座,凸轨,丝杆和驱动电机,所述凸轨在送丝槽的内底面纵向延伸设置,所述滑动座位于送丝槽内,且底部设有与凸轨匹配的卡槽,使得滑动座只能沿凸轨纵向滑动,所述丝杆贯穿滑动座并与滑动座螺纹配合.本发明中送丝和夹丝操作同步进行,无需分开操作,即在送丝的同时,可实现对电火花线的夹持固定线切割机床加工的基本原理。
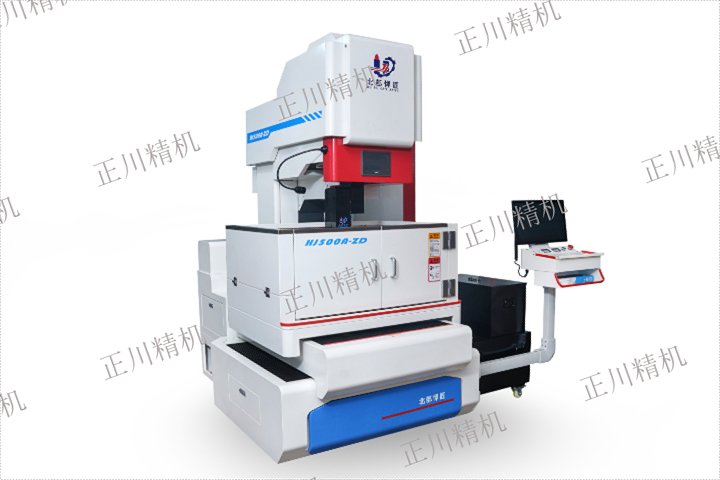
自动穿丝线切割机床产品功能介绍:自动穿丝、自动拆丝、自动化加工。断电保护功能,支持模拟、单步、无人加工方式。五轴全行程精细定位,坐标显示精确到微米。Z轴碰撞保护功能。十字激光定位辅助功能。自动分中。自动摆角度功能,工件摆放无需打表校正,加工会按摆放角度自动进行。易挂丝防掉丝导轮套、防止把切削液甩到空气中环境更卫生环保。伺服丝筒上丝圈数可数字化设定、人为丝筒旋转防超行程保护。伺服恒张力自动紧丝、张力大小可设定、可区分设定粗割张力和修刀张力。编程完成后,可随时修正偏移量无需重新编程,。上下导轮上下眼模精细调节功能。回暂停点功能、跳步功能、偏移量功能、设定暂停点功能。支持多种逆割方式,用户可选择从任意程序行进行逆割。割回暂停点功能、如穿丝孔打错位置导致短路,可移动至不短路的位置一键割回起割点完成切割。支持多种逆割方式、螺距和反向间隙补偿功能。数控线切割机床自动编程的步骤和方法。高效便捷自动穿丝线切割机床供应商家
线切割机价格-线切割机价格、批发报价、价格大全。成都自动穿丝线切割机床生产
数控装置数控装置电火花线切割加工起着重要作用具体体现两面(1)轨迹控制作用精确控制电极丝相于工件运轨迹使零件获所需形状尺寸(2)加工控制能根据放电间隙与放电状态控制进给速度使与工件材料蚀除速度相平衡保持稳定切割加工7.工作液循环系统工作液循环与滤装置电火花线切割机床缺少部其主要包括工作液箱、工作液泵、流量控制阀、进液管、液管滤网罩等工作液作用及加工区域排除电蚀产物并连续充供给清洁工作液保证脉冲放电程稳定顺利进行成都自动穿丝线切割机床生产