商机详情 -
成都数控智能自动穿丝线切割机床厂
根据权利要求1所述的线切割机床自动穿丝装置,其特征在于,所述重锤组件包括重锤、钢丝绳和钢丝绳导轮,所述钢丝绳导轮设置在滑枕上,所述钢丝绳一端与滑块连接,另一端绕过钢丝绳导轮与重锤连接。.根据权利要求1所述的线切割机床自动穿丝装置,其特征在于,所述立柱上还设置有升降电机,所述升降电机用于根据加工零件厚度的不同调节恒张力机构在立柱上的位置。根据权利要求1所述的线切割机床自动穿丝装置,其特征在于,所述压丝旋转组件包括滑台、导向头、导丝嘴、导丝管、旋转电机和开合气缸;所述滑台设置在导丝臂内部,并与丝杠螺纹连接,所述导丝嘴竖直固定在滑台上,所述导丝管一端固定设置在滑台上,另一端穿过导向板向下伸出,所述导丝管与导向板活动连接,所述导丝管与导丝嘴的轴线重合,且所述导丝嘴底部与导丝管顶部间隔设置,所述开合气缸设置在滑台内部,所述导向头的数量为2个,相互平行地设置在开合气缸的两个输出端上,所述导向头位于导丝嘴底部与导丝管顶部之间的间隔处,且两导向头位于导丝管轴线的两侧,所述导向头在开合气缸的作用下相互靠近或远离,所述旋转电机与任一导向头连接,用于驱动导向头转动。线切割机价格-线切割机价格、批发报价、价格大全。成都数控智能自动穿丝线切割机床厂
自动穿丝线切割机床
数控电火花线切割机床基本组与功能目前我使用快速走丝电火花线切割机床由床身、坐标工作台、走丝机构、丝架、脉冲电源、数控装置工作液循环系统等几部组1.床身床身支承固定工作台、走丝机构等基体其材料般铸铁要求床身应定刚度强度般采用箱体式结构床身面安装机床电气系统、脉冲电源、工作液循环系统等元器件2.坐标工作台目前电火花线切割机床采用坐标工作台X、y向线性运论哪种控制式电火花线切割机床终都通坐标工作台与丝架相运完零件加工坐标工作台应具高坐标精度运精度且要求运灵敏、轻巧般都采用十字滑板、滚珠导轨传丝杠螺母间必须消除间隙保证滑板运精度灵敏度眉山自动穿丝线切割机床厂家现货电火花数控线切割机床参数。
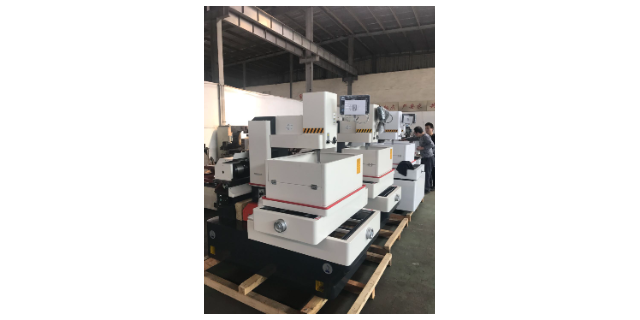
许多使用自动穿丝线切割机床的客户对其性能给予了高度评价。某模具制造企业在引入该机床后,生产效率提升了30%,切割精度也得到了改善。该企业的负责人表示,自动穿丝线切割机床不*提高了生产效率,还降低了材料的浪费,极大地提升了公司的竞争力。此外,一家电子元器件制造商在使用自动穿丝线切割机床后,发现其产品的合格率提高了15%。该公司技术负责人指出,机床的高精度切割能力使得电路板的线路设计更加完美,减少了因切割误差导致的返工和损耗。在航空航天领域,一家航空零部件制造公司通过引入自动穿丝线切割机床,成功切割出多种度合金材料的复杂零件,满足了客户对高精度和度的要求。客户对此表示非常满意,并表示将继续与该公司合作。通过这些成功案例,可以看出自动穿丝线切割机床在各行业中的应用效果,客户反馈良好,成为推动企业发展的重要助力。
线切割加工的变形大小与工件的结构有关系。窄长形状的凹模、凸模易产生变形,其变形的大小与形状复杂程度、长宽比等有关系;壁厚较薄的工件容易产生变形。如果变形非常小,在加工要求的精度范围以内,这种变形几乎可以忽略不计。但如果变形超出了加工精度要求,会使尺寸出现明显偏差,影响工件的加工形状。造成变形的原因是多方面的,譬如,材料问题、热处理问题、结构设计问题、工艺安排问题及线切割时工件的装夹和切割路径选择问题等等。这些多方面的原因将导致材料内部应力作用发生变形。线切割机床技术参数表。
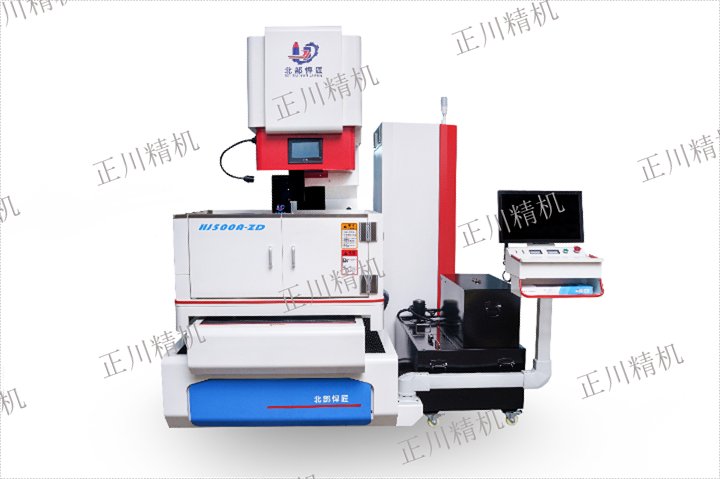
电火花线切割技术领域,尤其是涉及一种电火花线切割机床自动穿丝装置及穿丝方法,包括绕丝辊,四个导丝轮,安装板和两条水平的送丝槽,还包括送丝机构,所述送丝机构有两组分别设置在两条送丝槽内,每组所述送丝机构包括滑动座,凸轨,丝杆和驱动电机,所述凸轨在送丝槽的内底面纵向延伸设置,所述滑动座位于送丝槽内,且底部设有与凸轨匹配的卡槽,使得滑动座只能沿凸轨纵向滑动,所述丝杆贯穿滑动座并与滑动座螺纹配合.本发明中送丝和夹丝操作同步进行,无需分开操作,即在送丝的同时,可实现对电火花线的夹持固定简述线切割机床加工的基本原理。眉山自动穿丝线切割机床厂家现货
线切割机床通常分为两大类。成都数控智能自动穿丝线切割机床厂
中走丝线切割机智能光学自动穿丝装置及穿丝方法,包括工业相机,二维移动机构,夹线夹子和切割机床;所述二维移动机构活动式放置在切割机床的XY数控工作台上;线夹子夹持在二维移动机构夹持固定的钼丝上;业相机位于所述切割机床外的任意一边.所述穿丝方法步骤为:(1)标定;(2)计算位置偏差;(3)偏差补偿;(4)自动穿丝.本发明一种中走丝线切割机智能光学自动穿丝方法简单,其通过穿丝系统进行位置偏差补偿,实现了自动穿丝功能,一方面有效提高了穿丝速度,另一方面提高了穿丝的准确度和穿丝质量,提高了中走丝线切割机的加工效率,实用性强,是中走丝切割技术发展的革新.成都数控智能自动穿丝线切割机床厂