商机详情 -
电火花自动穿丝线切割机床供应厂家
电火花线切割技术领域,尤其是涉及一种电火花线切割机床自动穿丝装置及穿丝方法,包括绕丝辊,四个导丝轮,安装板和两条水平的送丝槽,还包括送丝机构,所述送丝机构有两组分别设置在两条送丝槽内,每组所述送丝机构包括滑动座,凸轨,丝杆和驱动电机,所述凸轨在送丝槽的内底面纵向延伸设置,所述滑动座位于送丝槽内,且底部设有与凸轨匹配的卡槽,使得滑动座只能沿凸轨纵向滑动,所述丝杆贯穿滑动座并与滑动座螺纹配合.本发明中送丝和夹丝操作同步进行,无需分开操作,即在送丝的同时,可实现对电火花线的夹持固定解析中走丝线切割的精度。电火花自动穿丝线切割机床供应厂家
自动穿丝线切割机床
优化脉冲电源和加工工艺,持续提升加工效率。UPX600单向走丝电火花线切割机床使用EW200B超高频数字化脉冲电源,纳秒级脉宽,精加工切割效率提高3倍,同等切割表面粗糙度情况下,切割效率提升30%,20mm厚的硬质合金7刀切割,表面粗糙度达Ra0.05μm,接近油介质机床的加工水平。瑞士GF加工方案的CUT X500机床搭载智能放电防护系统(ISPS),使用电子传感器高速、准确地采集放电加工信息,评估电极丝每次放电位置,实时判断放电密度是否大于阈值,自动调整放电能量,避免加工过程中的断丝,实现稳定加工,有效提升了变厚度工件、中空工件、冲液不佳或工件形状导致的冲液困难状况下的切割效率。ALN600GS机床采用电极丝旋转机构,大幅减少切割表面线痕和不均匀性,减少精加工时的电极丝损耗;Digital-PIKA-W高频数字精加工电源可纳秒级控制放电脉冲,有效缩减了高厚板工件的精加工时间,并且在切割次数相同状况下精加工表面质量得到进一步提升。德阳大功率自动穿丝线切割机床生产电火花加工的特点是什么?
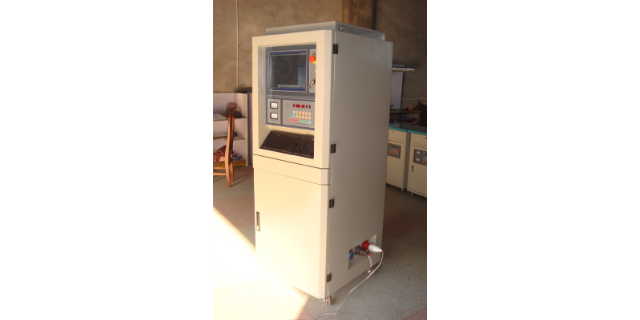
我们需要知道的是中走丝自动穿丝系统的难度是非常大的,那么,到底为何会这么大呢?1、钼丝非常的硬在进行装夹的过程中很容易出现折弯的情况,要怎样才可以让折弯的头部拉直进行自动穿丝,是大家在进行研究的时候重点考虑的问题,到底要利用什么原理?是用气缸还是丝杠?2、解决自动松掉的问题在头部用螺丝夹紧之后,要怎样做才可更好的实现其自动的松掉?自动穿丝之后,要做到是进行自动夹紧,这些都是需要研究人员考虑的重点问题,这里提供一个思路,是否可以使用单向切割的方式。如果说可以行的通的话,就可以进行一个过渡的运丝桶,然后将原先往复的运动转化成为了单向切割的运动方式,这样的话就会让中走丝线切割的运作方式和慢走丝更加的接近,给全自动上丝系统的研究创造了更大的可能性。
提升智能化自动化水平。多数参展厂商对机床的自动化功能持续优化,一定程度上提升了机床的智能化水平,进一步提高了用户使用体验的便捷性。日本沙迪克公司优化LN Pro AI加工辅助技术,根据加工形状、工件特性、表面质量要求、摇动模式等因素,基于Q3ute-AI自动计算生成比较好加工条件和NC程序,并会对错误路线进行自主学习,可改善二次加工效果。日本三菱电机公司的SG8P数控电火花成形机床凭借D-CUBES传感技术与AI技术Maisart,自动识别浇口等结构的加工深度,通过适化控制与高速抬刀相结合的方式,改善加工稳定性进而实现高速化。成都 机床线切割 切割效率高。
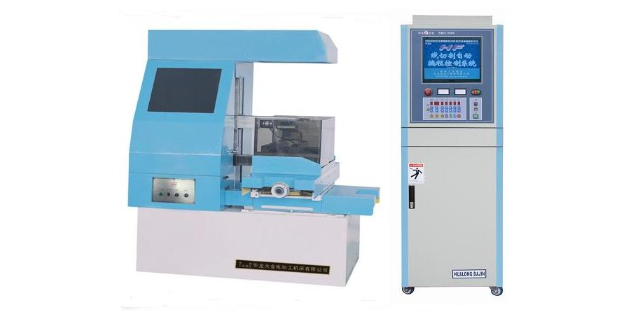
一种自动收丝装置,包括出丝机构和收丝机构,所述收丝机构包括电机,其特征在于,所述自动收丝装置还包括位于收丝机构和出丝机构之间的丝材悬挂机构,所述丝材悬挂机构包括感应开关,所述感应开关包括感应块和位于感应块下方的感应器,所述感应开关,电机与电源依次连接形成电路,所述感应块设有穿丝孔,所述出丝机构生产的金属丝通过穿丝孔连接于收丝机构,所述金属丝用于控制感应开关的开启和闭合.本实用新型具有简单安全能实现自动收丝等优点.线切割的基本工作原理和加工特点。数控智能自动穿丝线切割机床供应
线切割机床加工的优缺点 。电火花自动穿丝线切割机床供应厂家
放电回路和控制系统优化。通过设计放电回路并优化控制系统,进一步完善加工工艺数据库,能进行不同电极—工件材料对的组合加工,具有镜面加工、硬质合金加工、高速石墨加工、小电流加工、防拉弧积碳、超高精加工等放电回路。北京迪蒙数控公司的SF-4机床配置大面积镜面、微小电流(0.1A)、钛合金、高温合金、超硬合金等模块单元,采用模糊神经网络技术和自学习功能,对近千条加工参数进行整合优化,可以提供更加智能的加工程序。石墨电极加工回路在精加工领域进一步扩展,许多参展厂商自主设计的石墨加工回路,提高了石墨电极的精加工效率,CNC-400机床采用石墨电极时,粗加工效率较铜电极倍,精加工效率较铜电极快5倍。电火花自动穿丝线切割机床供应厂家