商机详情 -
德阳大功率自动穿丝线切割机床可定制
工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加工或应力释放切割如果需要在一块材料上进行大面积切割,会使材料内部残余应力的相对平衡状态受到破坏,材料会产生很大的变形。我们可以先消除材料的大部分应力,办法是进行粗加工(粗加工),把大部分的余量先去掉,或者是进行释放应力的路径切割。加工穿丝孔切割凸模时,如果不加工穿丝孔,直接从材料外切入,因材料应力不平衡产生变形,会产生张口变形或闭口变形。可在材料上加工穿丝孔,进行封闭的轮廓加工,可明显减少电火花线切割加工带来的变形入门精通|线切割技术原理、特点及应用。德阳大功率自动穿丝线切割机床可定制
自动穿丝线切割机床
一种电火花线切割机床自动穿丝装置,包括底座和滚筒,所述底座的顶部分别焊接有固定杆和第二固定杆,所述固定杆和第二固定杆的外侧壁均固定连接有两个导向轮,所述固定杆和第二固定杆在靠近所述导向轮的一侧均焊接有两个支撑块,两个所述支撑块之间转动连接有丝杆,所述丝杆的外侧壁螺纹连接有连块,所述连块的外侧壁焊接有气动手指,所述连块在远离所述气动手指的一侧开设有开口方向互为反向的两个滑槽,所述滚筒的外侧壁设置有绕接有于所述导向轮外侧壁的电极丝,通过两个气动手指进行送丝和运丝,在实现自动化穿丝,有效的提高穿丝效率和减少操作人员的工作强度.眉山自动穿丝线切割机床生产线切割技术分析与应用。
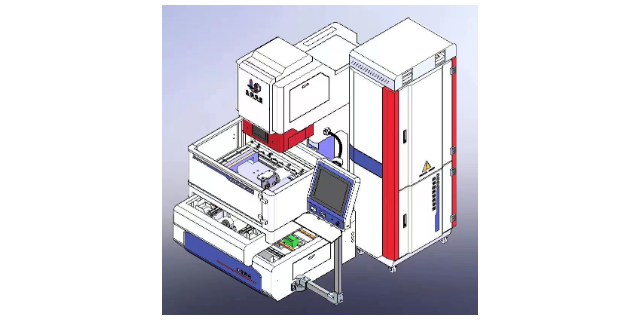
数控电火花线切割机床基本组与功能目前我使用快速走丝电火花线切割机床由床身、坐标工作台、走丝机构、丝架、脉冲电源、数控装置工作液循环系统等几部组1.床身床身支承固定工作台、走丝机构等基体其材料般铸铁要求床身应定刚度强度般采用箱体式结构床身面安装机床电气系统、脉冲电源、工作液循环系统等元器件2.坐标工作台目前电火花线切割机床采用坐标工作台X、y向线性运论哪种控制式电火花线切割机床终都通坐标工作台与丝架相运完零件加工坐标工作台应具高坐标精度运精度且要求运灵敏、轻巧般都采用十字滑板、滚珠导轨传丝杠螺母间必须消除间隙保证滑板运精度灵敏度
慢走丝操作时,手工接线方法适用于不宜自动接线的场合,如有斜度或高度太高,将引起自动穿丝不良。手工接丝时,请先切断电极丝,手持电极丝穿人工件的孔或加工的切缝,再到达下机头穿人穿丝轨道。在从工件的顶面到下机头的穿丝过程中,要注意以目测和经验相结合的方法。目测就是用眼睛看,注意不要穿偏了。经验就是穿丝多了就会有一定的“手感”,能感知到电极丝是不是正确地穿人了下机头。在加工斜度时,如果中间断丝,请先将U、V回零位,将机头移出工件外,穿好丝后再手动或自动移回切割断点。注意此时轴的走丝速度不可过大,否则有可能拉断电极丝。线切割加工为什么会发生变形?怎么避免?
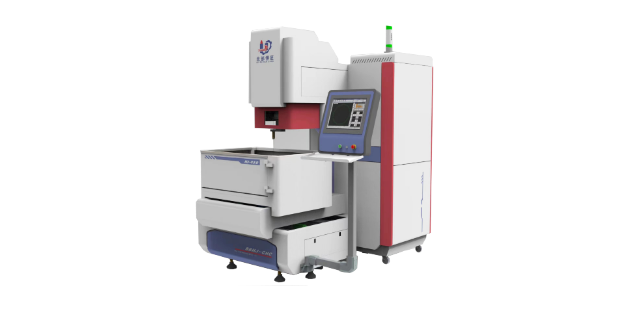
本发明目的是提供一种环保且穿丝效率高的线切割机床自动穿丝装置及自动穿丝、自动收丝方法。本发明解决技术问题采用如下技术方案:一种线切割机床自动穿丝装置,包括储丝筒离合器机构、恒张力机构、导丝管压丝旋转机构和下导轮臂拉丝机构;所述储丝筒离合器机构设置在立柱和工作台之间的床身上;所述恒张力机构可滑动地设置在机床的立柱上;所述导丝管压丝旋转机构设置在恒张力机构上;所述下导轮臂拉丝机构设置在导丝管压丝旋转机构的下方,并与储丝筒离合器机构连接;中走丝线切割和快走丝精度的区别。成都电子自动穿丝线切割机床加工
电火花线切割加工的特点。德阳大功率自动穿丝线切割机床可定制
自动穿丝线切割机床在技术上具有多项优势。首先,其采用的高频脉冲放电技术,使得切割过程中的热影响区极小,能够有效避免工件变形和热损伤。这一技术优势使得机床在切割高硬度材料时,依然能够保持优异的切割效果,满足客户对高精度加工的需求。其次,机床配备了智能化的控制系统,能够实时监测切割过程中的各项参数,如电流、电压、切割速度等,确保切割过程的稳定性和一致性。通过数据反馈,系统能够自动调整切割参数,以适应不同材料和厚度的工件,进一步提高了加工效率和切割质量。,自动穿丝线切割机床还具备良好的兼容性,能够与多种CAD/CAM软件进行无缝对接,方便用户进行设计和编程。这种灵活性使得机床能够适应多种生产需求,广泛应用于航空航天、汽车制造、医疗器械等多个行业。德阳大功率自动穿丝线切割机床可定制