商机详情 -
四川电火花自动穿丝线切割机床推荐厂家
缩短辅助时间,提升生产效率。瑞士GF加工方案的FORM-P450数控电火花成形机床配备自动化单元,可容纳80个电极和8个工件单元,每个工件单元可装夹2个工件,节省更换工件的时间。此外,电极及工件单元可自动化更换,实现全天候加工,有效提高机床使用效率。日本沙迪克公司展出的样机配备ATC自动工具交换单元,能够存储32个电极和10个工件托盘。德国艾克索公司的自动化系统具有完全自动控制的三面升降式加工液槽,可实现液槽升降与工作液注入排出同步进行,缩短加工准备时间。数控线切割机床自动编程的步骤和方法。四川电火花自动穿丝线切割机床推荐厂家
自动穿丝线切割机床
线切割机床的半自动穿丝装置,包括丝筒,收卷装置,过桥导轮,第二过桥导轮,工作导轮和第二工作导轮,金属丝依次绕过丝筒,过桥导轮,工作导轮,第二工作导轮,第二过桥导轮和丝筒,收卷装置为两个,其中一个收卷装置将金属丝从过桥导轮拉至工作导轮,另一个收卷装置将金属丝从第二工作导轮拉至第二过桥导轮.实现了将金属丝由过桥导轮自动送至工作导轮,并由第二工作导轮自动送至第二过桥导轮;在金属丝的穿丝过程中无需整个过程采用人工,部分采用收卷装置自动推送,实现了半自动穿丝,减少了人工损耗,提高了穿丝效率,节省穿丝时间.成都自动穿丝线切割机床可定制分析线切割机床的原理 区别快慢走丝线切割。
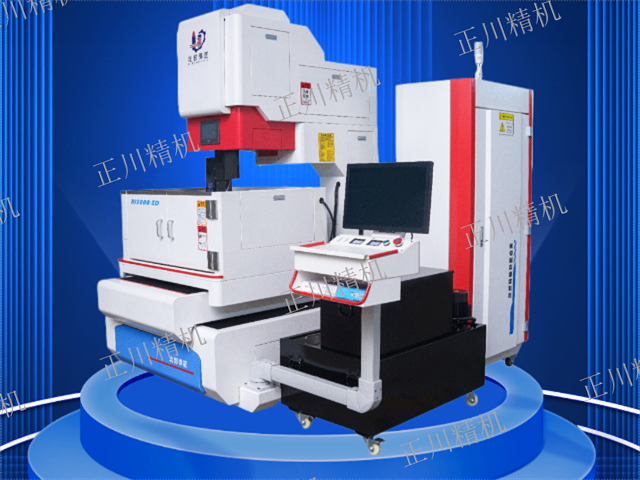
电源升级。AF35P电火花成形机床,针对刀片模具的找正定位,开发了多边形测量找正功能;为满足刀片模具高表面质量的要求,专门开发了升级版硬质合金抛光电源;数控系统采用新的运动控制算法,实现了放电间隙、智能抬刀、逆向回退,平动加工,的精细控制;搭载了拥有自主知识产权的新一代节能型脉冲电源,辅以的多电压电源技术,使用场景更加多元化。SF-4的脉冲电源采用研制的高速脉冲控制回路——HFR电路,精加工效率提升了20%以上。
上丝,电极丝的一端固定在圈丝筒上并进行收卷,电极丝的另一端依次穿过压丝机构、限位板上的水嘴后穿在引针线上,然后将引针线移动至接线器处,并使接线器处于接丝状态,通过驱动装置和连接部将接线器收卷在圈丝筒上,电极丝、引针线、接线器、连接部和圈丝筒形成运丝闭环;自动撤丝,通过驱动装置带动圈丝筒,使接线器移动至限位架处并使接线器处于撤丝状态,然后通过压丝机构对电极丝进行张紧,使引针线相对限位架被拉起;自动穿丝,夹丝移动夹头对引针线进行夹紧,移动装置带动夹丝移动夹头向限位架方向移动,以使引针线移动至接线器处,然后使接线器处于接丝状态,圈丝筒通过连接部带动接线器收卷在圈丝筒上。成都 线切割一台多少钱?
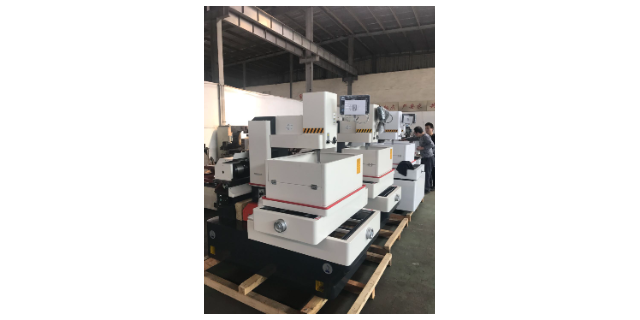
一种电火花线切割机床自动穿丝装置,包括底座和滚筒,所述底座的顶部分别焊接有固定杆和第二固定杆,所述固定杆和第二固定杆的外侧壁均固定连接有两个导向轮,所述固定杆和第二固定杆在靠近所述导向轮的一侧均焊接有两个支撑块,两个所述支撑块之间转动连接有丝杆,所述丝杆的外侧壁螺纹连接有连块,所述连块的外侧壁焊接有气动手指,所述连块在远离所述气动手指的一侧开设有开口方向互为反向的两个滑槽,所述滚筒的外侧壁设置有绕接有于所述导向轮外侧壁的电极丝,通过两个气动手指进行送丝和运丝,在实现自动化穿丝,有效的提高穿丝效率和减少操作人员的工作强度.简述线切割机床加工的基本原理。成都自动穿丝线切割机床可定制
数控线切割机床的数控线切割机床的主要技术参数 。四川电火花自动穿丝线切割机床推荐厂家
智能自动穿丝数控线切割机床,包括机床,机床上设有圈丝筒、压丝机构和穿丝机构;穿丝机构包括安装在机床上的下丝架,下丝架上从上往下依次设置有限位板、夹丝移动夹头和限位架;限位板上穿有朝向限位架的水嘴;下丝架上安装有移动装置,移动装置的移动部与夹丝移动夹头联接,移动装置用于带动夹丝移动夹头在限位板与限位架间往返移动;限位架上设置有接线器,接线器与圈丝筒之间通过一连接部进行连接,圈丝筒通过连接部带动接线器收卷在圈丝筒上;穿丝机构还包括可套设固定在电极丝上的管状的引针线,引针线的宽度大于水嘴上朝向限位架方向的开口的宽度,引针线的长度小于限位板至接线器的距离长度;夹丝移动夹头具有夹紧引针线的夹紧状态,以及松开引针线的松脱状态;接线器具有夹紧引针线的接线状态,以及松开引针线的撤丝状态;圈丝筒上卷有电极丝;电极丝的一端固定在圈丝筒上,电极丝的另一端依次穿过压丝机构、限位板上的水嘴后穿在引针线上,电极丝穿过水嘴的方向为从限位板上远离限位架的一侧穿入水嘴;压丝机构用于对电极丝进行张紧。四川电火花自动穿丝线切割机床推荐厂家