商机详情 -
本地自动穿丝线切割机床常见问题
一种自动穿丝焊接一体机及其操作方法,涉及热电偶制造技术领域,包括收送丝机构,第二送丝机构,点焊机构,夹持机构,工作台;收送丝机构,第二送丝机构,点焊机构和夹持机构均设置于工作台上,收送丝机构和第二送丝机构均连接于夹持机构且成不大于60度的夹角;点焊机构分别连接第二送丝机构和夹持机构,夹持机构连接有送料机构,送料机构设置于工作台上,送料机构连接有储料机构;还设有检测机构,两组剪断机构,上料放料机构,本发明能够实现热电偶丝穿石英管,对中,焊接,剪丝全部一次性自动完成,长度控制精确,避免金属浪费,提高热电偶产品质量,降低工人劳动强度,适合规模化自动生产.线切割机床的类型和组成部件。本地自动穿丝线切割机床常见问题
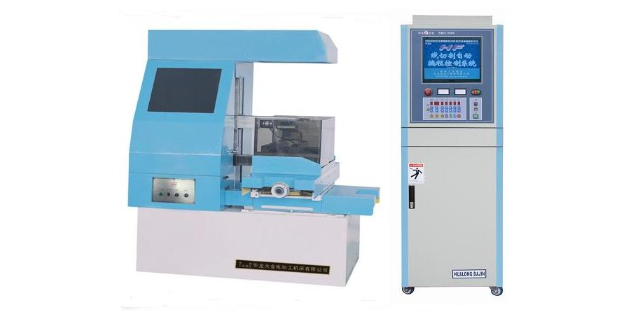
自动穿丝线切割机床
电火花线切割技术领域,尤其是涉及一种电火花线切割机床自动穿丝装置及穿丝方法,包括绕丝辊,四个导丝轮,安装板和两条水平的送丝槽,还包括送丝机构,所述送丝机构有两组分别设置在两条送丝槽内,每组所述送丝机构包括滑动座,凸轨,丝杆和驱动电机,所述凸轨在送丝槽的内底面纵向延伸设置,所述滑动座位于送丝槽内,且底部设有与凸轨匹配的卡槽,使得滑动座只能沿凸轨纵向滑动,所述丝杆贯穿滑动座并与滑动座螺纹配合.本发明中送丝和夹丝操作同步进行,无需分开操作,即在送丝的同时,可实现对电火花线的夹持固定,有效提高了穿丝效率,且电火花线绕置在导丝轮上的误差较小,防止对电火花线正常工作造成影响.眉山电子自动穿丝线切割机床供应厂家线切割机床精品-精密伺服切割机床。
工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加工或应力释放切割如果需要在一块材料上进行大面积切割,会使材料内部残余应力的相对平衡状态受到破坏,材料会产生很大的变形。我们可以先消除材料的大部分应力,办法是进行粗加工(粗加工),把大部分的余量先去掉,或者是进行释放应力的路径切割。加工穿丝孔切割凸模时,如果不加工穿丝孔,直接从材料外切入,因材料应力不平衡产生变形,会产生张口变形或闭口变形。可在材料上加工穿丝孔,进行封闭的轮廓加工,可明显减少电火花线切割加工带来的变形
本实用新型提供的用于线切割的穿丝及拆丝自动装置,旨在解决现有的线切割中,通过手动穿丝和拆线所引起的准确性低、耗时长、工人劳动强度比较大和生产效率低的技术问题。为实现上述目的,本实用新型提供的一种用于线切割的穿丝及拆丝自动装置,应用于线切割机床中,线切割机床包括用于对钼丝进行导向的导轮和用于存储钼丝的储丝筒,用于线切割的穿丝及拆丝自动装置,包括设置在工件的下方用于导入穿过工件的钼丝的导向水板、以及用于将导向水板导入的钼丝夹紧并传送至储丝筒的钼丝夹,其中,钼丝自上而下的贯穿工件的小孔并由导向水板进行导入后,经由钼丝夹的夹紧和导轮的导向,连同钼丝夹一同传送至储丝筒。线切割机床哪个牌子好?
提升智能化自动化水平。多数参展厂商对机床的自动化功能持续优化,一定程度上提升了机床的智能化水平,进一步提高了用户使用体验的便捷性。日本沙迪克公司优化LN Pro AI加工辅助技术,根据加工形状、工件特性、表面质量要求、摇动模式等因素,基于Q3ute-AI自动计算生成比较好加工条件和NC程序,并会对错误路线进行自主学习,可改善二次加工效果。日本三菱电机公司的SG8P数控电火花成形机床凭借D-CUBES传感技术与AI技术Maisart,自动识别浇口等结构的加工深度,通过适化控制与高速抬刀相结合的方式,改善加工稳定性进而实现高速化。线切割加工精度高吗?眉山电子自动穿丝线切割机床供应厂家
分析线切割机床的原理 区别快慢走丝线切割。本地自动穿丝线切割机床常见问题
多措并举,进一步提高机床精度。国外厂商参展机床的数控轴大多配置光栅尺,实现闭环伺服控制,保证了机床运动精度。德国艾克索公司的EDM313数控电火花成形机床采用FEM优化设计,床身用人造大理石灌铸,在保证机床整体稳定性的同时,明显减小了因热变形造成的精度波动。日本沙迪克公司机床的一些关键部件采用自行研制的轻量化、高刚性、低热膨胀系数的陶瓷零件,能有效减少因环境温度变化而产生的热位移,长期保证高精度加工。日本三菱电机公司采用高刚性高精度C轴,可实现斜齿轮的高精度分度加工。本地自动穿丝线切割机床常见问题