商机详情 -
眉山电火花自动穿丝线切割机床厂家
工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加工或应力释放切割如果需要在一块材料上进行大面积切割,会使材料内部残余应力的相对平衡状态受到破坏,材料会产生很大的变形。我们可以先消除材料的大部分应力,办法是进行粗加工(粗加工),把大部分的余量先去掉,或者是进行释放应力的路径切割。加工穿丝孔切割凸模时,如果不加工穿丝孔,直接从材料外切入,因材料应力不平衡产生变形,会产生张口变形或闭口变形。可在材料上加工穿丝孔,进行封闭的轮廓加工,可明显减少电火花线切割加工带来的变形低速走丝电火花线切割技术简介。眉山电火花自动穿丝线切割机床厂家
自动穿丝线切割机床
用于刷丝收丝架的半自动切刀,包括收丝架;收丝架上设置有多个收丝轮,多个一一对应带动收丝轮转动的转轴,和多个一一对应驱动转轴的驱动电机;其中,还包括位于收丝架上游的导线架;导线架上设置有多个方框,方框内设置有对应收丝轮的纵向导线板,导线板上设置有横向贯穿孔,贯穿孔内位于开孔两端处均设置有两个陶瓷导环;方框的底部设置有倒置的切刀,和连接导线架的底部的弹簧;导线板的底部设置有与切刀对应的伸入槽,伸入槽与贯穿孔中部连通;导线时,切刀头部位于伸入槽内;方框的底部还设置有电磁铁,导线板的底面设置有与电磁铁对应吸附的铁件;还包括控制电磁铁通断电的控制开关;安全性好,且省时省力,大幅提高效率.德阳高速精密自动穿丝线切割机床供应厂家简述线切割机床加工的基本原理。
线切割技术主要具有以下特点:(1)加工中不存在的机械切屑力,无论工件硬度和刚度如何,只要是导电或半导电的材料都能进行加工。但无法加工非金属导电材料。(2)可以加工小孔和复杂形状零件,但无法加工盲孔。(3)电极丝损耗小,加工精度高。(4)加工时产生的切缝窄,金属蚀除量少,有利于材料的再利用。(5)工件材料过厚时,工作液较难进入和充满放电间隙,会对加工精度和表面粗糙度造成影响。(6)加工过程中可能会在工件表面出现裂纹、变形等问题,加工之前应适当热处理和粗加工,消除材料性能和毛坯形状的缺陷,提高加工精度。(7)通过数控编程技术对工件进行加工,可对加工参数进行调整,易于实现自动加工
慢走丝操作时,手工接线方法适用于不宜自动接线的场合,如有斜度或高度太高,将引起自动穿丝不良。手工接丝时,请先切断电极丝,手持电极丝穿人工件的孔或加工的切缝,再到达下机头穿人穿丝轨道。在从工件的顶面到下机头的穿丝过程中,要注意以目测和经验相结合的方法。目测就是用眼睛看,注意不要穿偏了。经验就是穿丝多了就会有一定的“手感”,能感知到电极丝是不是正确地穿人了下机头。在加工斜度时,如果中间断丝,请先将U、V回零位,将机头移出工件外,穿好丝后再手动或自动移回切割断点。注意此时轴的走丝速度不可过大,否则有可能拉断电极丝。线切割加工有哪些方面的应用。
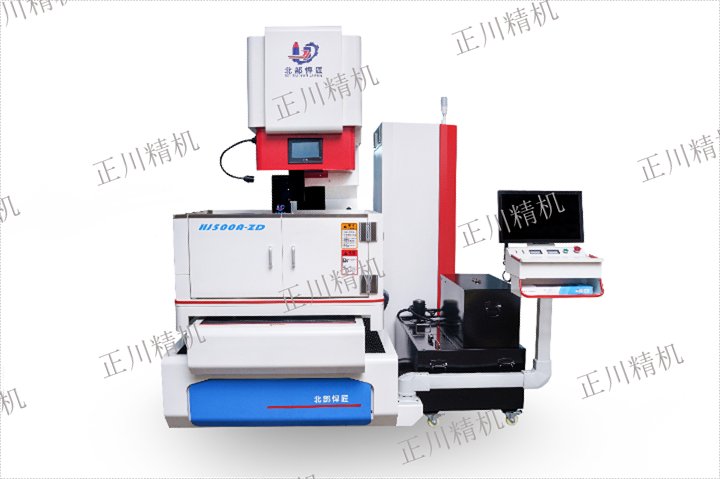
所述储丝筒离合器机构包括底座、滑动架、储丝筒、减速电机、齿轮、夹丝组件和丝筒电机;所述底座设置在机床的立柱和工作台之间的床身上,所述滑动架可滑动地设置在底座上,所述储丝筒可转动地设置在滑动架上,所述储丝筒的端面中心开设有圆形凹槽,所述圆形凹槽周围开设有盲孔,所述盲孔内部设置有弹性部件,所述减速电机设置在滑动架的一侧,并通过齿轮带动储丝筒转动,所述丝筒电机设置在滑动架的另一侧,用于带动滑动架在底座上移动和储丝筒转动,所述夹丝组件包括压片、弹片和气缸,所述压片与储丝筒直径相同,所述压片中部开设有通孔,所述通孔直径小于储丝筒的圆形凹槽的直径,所述压片通过弹性部件与储丝筒连接,且所述压片与储丝筒在弹性部件的作用下相互贴合,所述气缸设置在滑动架上,所述气缸的活塞杆从压片的通孔穿过,并与位于圆形凹槽内部的弹片连接,所述弹片的直径小于圆形凹槽的直径,且大于压片的通孔的直径;成都 线切割一台多少钱?眉山高效便捷自动穿丝线切割机床厂家有哪些
线切割机床加工基本原理解析。眉山电火花自动穿丝线切割机床厂家
可回收膨胀螺丝的自动固定装置及其使用方法,包括:墙体和固定座,所述墙体的顶部嵌设有套管,所述套管的内腔螺纹连接有螺栓,所述固定座的内腔设置有旋转机构,所述固定座底部的中心处开设有通槽,所述螺栓的顶部贯穿通槽并栓接有连接座,所述连接座的内腔设置有固定机构,本发明提供的一种可回收膨胀螺丝的自动固定装置及其使用方法通过第二齿轮,旋转轴,皮带轮,第二皮带轮和第二旋转轴的配合,第二齿轮的转动使得皮带轮和第二皮带轮可同时带动第二旋转轴转动,使得螺栓可快速完成对套管自动固定,减轻了使用者的劳动强度,解决了传统的可回收膨胀螺丝不具有自动固定功能的问题.眉山电火花自动穿丝线切割机床厂家