商机详情 -
成都市线切割机床咨询报价
县域加工企业的设备售后保障一直是行业短板,距离远、响应慢、维修成本高,让很多县域企业不敢轻易升级设备,制约了企业的发展。选择服务覆盖完善的本地铁加工设备供应商,能有效解决售后响应慢的痛点,保障生产的连续性与稳定性。成都正川精机的服务网络覆盖川内多数市县,包括达州、广安、泸州、宜宾等区域,可提供快速上门的维修、保养、调试服务,有相关需求的县域加工企业,不妨进一步了解对应的服务方案,解决售后保障的后顾之忧。线切割机床如何学习穿丝?成都市线切割机床咨询报价
线切割机床
线切割机床的“脉冲电源”是放电加工的能量来源,其性能决定了加工效率和表面质量的上限。脉冲电源将工频交流电转换为频率和占空比可调的高频脉冲,施加在电极丝与工件之间。在单个脉冲周期内,开路时电压迅速上升至击穿值,放电时电流急剧增大蚀除材料,关断时放电通道消电离,为下一个脉冲做准备。如果脉冲电源老化,关断响应变慢,消电离不充分,就会产生不稳定的电弧放电而非正常的火花放电,表现为加工电流表指针剧烈摆动、切割面出现烧伤条纹和断丝率急剧上升。线切割机床在使用数年后,电源内部的电解电容容量衰减可达百分之二十以上,输出波形畸变,此时需进行脉冲电源的检修或更新。德阳智能线切割机床批发线切割加工断丝原因及解决方法...
钼丝、工作液、导轮与导电块是线切割机床的四类主要耗材,各自的品质与更换周期直接影响加工效果与运行成本。常规加工中常用 0.18mm 直径的钼丝,正常工况下的使用寿命约 7 到 15 天,劣质钼丝容易出现断丝、丝损不均的问题,导致加工面出现纹路;工作液需要按比例勾兑,定期更换,否则会降低排屑效果,影响表面光洁度。据行业统计,使用劣质耗材会让线切割机床的故障停机率提升 30% 以上,加工废品率上升 20%,长期来看综合成本反而更高,建议选用正规厂家的配套耗材。
在四川地区,许多中小模具厂持有的快走丝线切割机床已服役十年以上,加工效率普遍较新机下降百分之三十以上,但企业因资金压力无法整机更新,陷入设备精度与订单要求之间的困境。这些机床的丝杠和导轨因长期磨损,反向间隙从新机的几微米扩大到几十微米,加工出的圆孔呈椭圆,方孔对角尺寸不一致,模具镶块配合间隙超差,导致试模时产品飞边过大。更隐蔽的损失在于机会成本,精度不达标的线切割机床无法承接对尺寸一致性要求较高的零件订单,而这部分订单的利润往往高于普通粗加工件。一次彻底的线切割机床维修改造,将精度恢复到稳定保证几个丝公差的水平,实质上是恢复并扩展了企业的业务承接能力。与外购杂牌设备相比,正规厂家生产的线切割机床配件更统一,后续维护也更省心便捷。
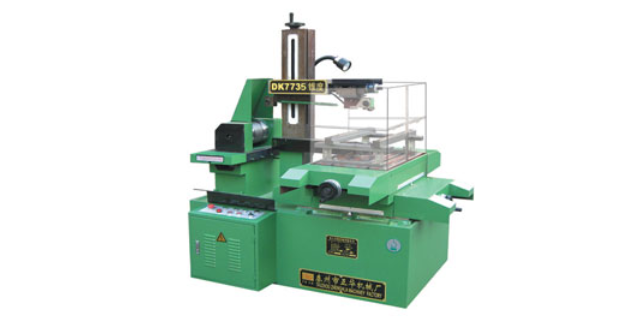
线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使用电火花进行高速或者慢速切割的一种切割机床。线切割机床机器的控制台是可以直接下操作指令,这些操作指令则是全部由数字组成,在控制台上可以对需要加工的工件的切割工艺进行数字编程,而在切割操作时,只需要操作数字就可以了。线切割机床的工作原理重要的就是利用移动的金属丝来作为电极工具,而线切割机床当中的运丝架可以将金属丝与需要切割的工件联系起来,在这两者的中间再以脉冲电流进行冲击,这样脉冲电流放电之后就会与金属丝产生化学反应,对工件需要切割的地方起到腐蚀的作用,从而完成为工件的切割过程。这款线切割机床自带故障自检功能,可快速定位问题点,减少维修排查的时间与人力成本。眉山伺服线切割机床可定制
线切割机床采用电火花放电原理进行加工,非接触式切割不会对工件产生机械切削应力。成都市线切割机床咨询报价
线切割机床的加工效率与成品品质,不止取决于设备本身的硬件性能,操作人员的技术水平与工艺参数的优化也十分关键,靠谱的供应商会提供持续的技术支持,帮助企业充分发挥设备的性能潜力。很多企业采购了性能不错的设备,却因为操作不熟练、工艺不对标,用不出应有的效果,造成了设备价值的浪费。正川精机坚持包教包会的服务原则,提供持续的技术指导,有相关需求的企业可咨询了解,让设备的价值得到充分发挥,实现产能与品质的双重提升。成都市线切割机床咨询报价