商机详情 -
眉山市高速精密线切割机床咨询报价
机床的布局机床的布局通常分为三种:床身式、立柱式和龙门式。其中床身式是常见的。床身式机床的主要部件包括床身、主轴、进给机构和切削刀具等。床身部分用于承载各种工件以及加工时所产生的切削力,主轴则负责旋转切削刀具,进给机构则控制工件与刀具之间的相对运动,使切削过程能够顺利进行。立柱式机床比床身式机床更加稳定,其布局将主轴和进给机构集中在立柱上。这种机床通常用于重型切削作业,如车削、铣削、钻孔和槽铣等。龙门式机床则适用于大型工件的切削加工。龙门结构采用大型桥式结构,可以保证机床在加工大型工件时的稳定性和精度。龙门式机床主要应用于航空、航天、船舶、汽车等领域。线切割机床提供完善的售后质保服务,设备出现问题可快速响应及时解决。眉山市高速精密线切割机床咨询报价
线切割机床
一、线切割的作用线切割是一种利用高能量电离子流疏通工件的加工技术,在同一时间内可进行多点切割,因而又称多点放电加工。线切割的主要作用在于精确快速地切割各种金属和非金属材料,其特点为加工精度高、速度快、台面平整,被广泛应用于各种领域中。线切割的优势在于可以切割各种形状的工件,在其它传统机床难以实现的切割面上进行精密切割,且不会导致切割面变形和受热影响。线切割还可以用于制作夹具、精密模具等高精度加工零部件。眉山市高速精密线切割机床咨询报价线切割机床的 X 轴最大行程可达 2000mm,Y 轴最大行程可达 1600mm,适配大工件加工。
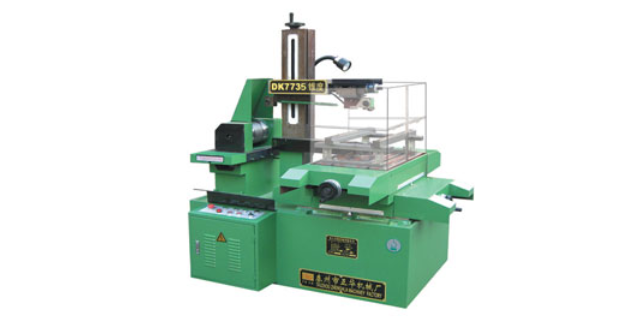
可以加工用传统切削加工方法难以加工或无法加工的形状复杂的工件。由于数控电火花线切割机床是数字控制系统,因此加工不同的工件只需编制不同的控制程序,对不同形状的工件都很容易实现自动化加工。很适合于小批量形状复杂零件、单件和试制品的加工,加工周期短。采用四轴联动,可加工锥度、上、下面异形体等零件。传统的车、铣、钻加工中,刀具硬度必须比工件硬度大,而数控电火花切割机床的电极丝不必比工件材料硬,可以加工硬度很高或很脆,用一般切割法难以加工或无法加工的材料。在加工中作为刀具的电极丝无需刃磨,可节约辅助时间和刀具费用。直接利用电、热能进行加工,可以方便对影响加工精度的加工参数(如脉冲宽度、间隔、电流)进行调整,有利于加工精度的提高,便于实现加工过程的自动化控制。作液采用水机乳化液,成本低、不会发生火灾。电火花切割不能加工非导电材料。
线切割机漏电是一种非常危险的情况,需要立即采取措施进行排查和修复。以下是切割机漏电的应急处理方法:立即切断电源:发现切割机漏电后,首先要迅速切断电源,以免造成人身伤害。检查电源线路:检查切割机的电源线路是否存在损坏、老化或接线松动等问题,及时更换或紧固电线。检查地线:确保切割机的接地电阻符合要求,并检查接地线路是否正常连接。检查设备绝缘性能:使用万用表等工具检查切割机的绝缘电阻是否达到标准值,如发现问题,需要进行维修或更换。检查设备内部元件:如果以上方法仍不能解决漏电问题,可能是设备内部元件老化或故障所致,需要专业维修人员进行维修。。线切割行业标准,为什么用切八方来验明真身?
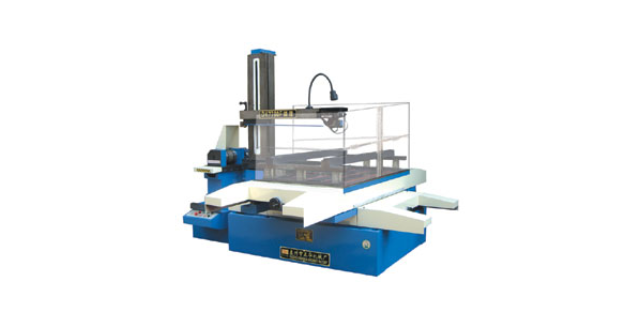
数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工装、辅具及其使用方法等。机床的调整主要包括刀具命名、调入刀库、工件安装、对刀、测量刀位、机床各部位状态等多项工作内容。程序调试主要是对程序本身的逻辑问题及其设计合理性进行检查和调整。试切加工则是对零件加工设计方案进行动态下的考察,而整个过程均需在前一步实现后的结果评价后再作后一步工作。试切成功后方可对零件进行正式加工,并对加工后的零件进行结果检测。步工作均为待机时间,为提高工作效率,希望待机时间越短越好,越有利于机床合理使用。该项指标直接影响对机床利用率的评价(即机床实动率)。线切割机床所有主要零部件均采用品质供应商的产品,保证设备的整体质量与使用寿命。眉山市高速精密线切割机床咨询报价
想知道线切割机床的生产周期与交货时间,可直接致电我们的业务人员进行详细咨询。眉山市高速精密线切割机床咨询报价
有良好的静刚度、动刚度良好的静刚度、动刚度是数控机床保证加工精度及其精度保证特性的关键因素之一。与普通机床相比,其静刚度、动刚度应提高50%以上。为使数控机床具有良好的静刚度,应注意合理选择构件的结构形式,如基础件采用封闭的完整箱体结构,构件采用封闭式截面,合理选择及布局隔板和筋条,尽量减小接合面,提高部件间接触刚度等;合理进行结构布局;采取补偿构件变形的结构措施。提高数控机床动刚性则可通过改善机床阻尼特性(如填充阻尼材料)来提高抗振性;在床身表面喷涂阻尼涂层;采用新材料(如人造花岗石,混凝土等)等方法实现。眉山市高速精密线切割机床咨询报价