商机详情 -
眉山市高速精密线切割机床批发价格
数控机床的总体结构布局应按上述要求,既满足从机床性能、加工适应范围等内部因素考虑确定各构件间位置,同时亦满足从外观、操作、管理到人机关系等外部因素考虑安排机床总布局。数控机床不同的布局形式给机床工作带来了不同的影响,从而形成不同的特点,其影响主要表现在如下几个方面:不同布局适应不同的工件形状、尺寸及重量如所示均为数控铣床,但四种布局方案适应的工件重量、尺寸却不同。其中,适应较轻工件,适应较大尺寸工件,适应较重工件,适应更重更大工件。不同布局有不同的运动分配及工艺范围如图8所示为数控镗铣床的三种布局方案。其中,主轴立式布置,上下运动,对工件顶面进行加工;主轴卧式布置,加工工作台上分度工作台的配合,可加工工件多个侧面;在基础上再增加一个数控转台,可完成工件上更多内容的加工。想了解线切割机床的详细技术参数与价格,可直接联系我们获取完整的产品资料与报价单。眉山市高速精密线切割机床批发价格
线切割机床
对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是非常关键的一个部分,往往所可以做到的比较多的就是需要去找到更多的设备上的提升,线切割机床应该如何延长寿命,往往带来的比较多的发展就是可以做到更多的可靠性,同时也是需要符合国家相关标准,所生产的产品在市场中的竞争能力也才会有足够多优势。线切割机床随着技术的不断的进步,在保证加工工件中不会出现太多的断丝同时,也是在不断地研究中,只是为了能够找到更加便捷的方法,相信这个对于很多的人来说也是相当的重要,毕竟这个稳定性是很多厂商所追求的其中的一种方面。还有就是实用性,客户所购买机床,即使科技方面不断地提升,那么比较好的办法就是不断地去做到更多实用性,终就是方便性,这个是非常的关键的一种方式,把握住更多的可以让我们提升的地方,这样才是不断地精益求精。自贡市本地线切割机床经销商精密零件加工人工操作一致性差废品率高,线切割机床数控自动化运行可提升产品合格率。
工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工作电流的选择就是指改变脉冲幅度开关的调节。操作方法:改变“脉冲幅度”五个开关的通断状态,可有12个级别的功率输出,能灵活地调节输出电流,保证在各种不同工艺要求下所需的平均加工电流。如2个标有2的开关接通,等于1个标有1和标有3的开关接通;其它类同。选择原则说明:“脉冲幅度”开关接通级数越多(相当于功放管数选得越多),加工电流就越大,加工速度也就快一些,但在同一脉冲宽度下,加工电流越大,表面粗糙度也就越差。一般情况下:高度在50mm以下的工件,脉冲幅度开关接通级数在1~5级,如1,2,3或1+2,1+3或2+2,1+2+2或2+3。高度在50mm~150mm的工件,脉冲幅度开关接通级数在3~9级,如3或1+2,2+2或3+1,2+3或1+2+2,3+3,2+2+3或3+3+1,3+3+2或3+2+2+1。高度在150mm~300mm的工件,脉冲幅度开关接通级数在6~11级,如3+3,2+2+3或3+3+1,3+3+2或3+2+2+1,3+3+2+1,3+3+2+2,3+3+2+2+1。
有良好的静刚度、动刚度良好的静刚度、动刚度是数控机床保证加工精度及其精度保证特性的关键因素之一。与普通机床相比,其静刚度、动刚度应提高50%以上。为使数控机床具有良好的静刚度,应注意合理选择构件的结构形式,如基础件采用封闭的完整箱体结构,构件采用封闭式截面,合理选择及布局隔板和筋条,尽量减小接合面,提高部件间接触刚度等;合理进行结构布局;采取补偿构件变形的结构措施。提高数控机床动刚性则可通过改善机床阻尼特性(如填充阻尼材料)来提高抗振性;在床身表面喷涂阻尼涂层;采用新材料(如人造花岗石,混凝土等)等方法实现。和水刀切割相比,线切割机床设备投入更低,运行成本更少,且不会产生水污染问题。
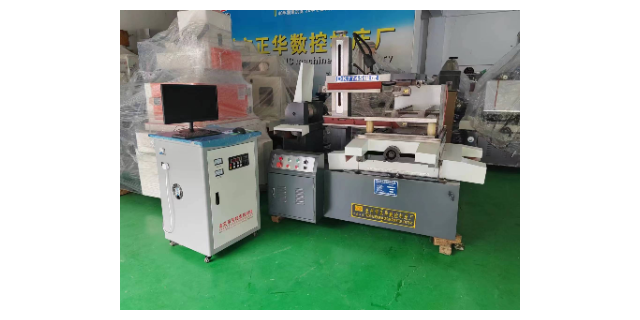
线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电极进行切割,贮丝筒使钼丝作正反向交替移动,加工能源由脉冲电源供给。在电极丝和工件之间浇注工作液介质,工作台在水平面两个坐标方向各自按预定的控制程序,根据火花间隙状态作伺服进给移动,从而合成各种曲线轨迹,把工件切割成形。电火花线切割机属电加工范畴,是由前苏联拉扎联科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。线切割机也于1960年发明于前苏联,我国较早用于工业生产的国家。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机、低速单向走丝电火花线切割机和立式自旋转电火花线切割机三类。线切割、激光切割、等离子切割的区别和对比!资阳市实验室线切割机床厂家电话
线切割机的原理,原来是这样,这设计太巧妙了.眉山市高速精密线切割机床批发价格
可以加工用传统切削加工方法难以加工或无法加工的形状复杂的工件。由于数控电火花线切割机床是数字控制系统,因此加工不同的工件只需编制不同的控制程序,对不同形状的工件都很容易实现自动化加工。很适合于小批量形状复杂零件、单件和试制品的加工,加工周期短。采用四轴联动,可加工锥度、上、下面异形体等零件。传统的车、铣、钻加工中,刀具硬度必须比工件硬度大,而数控电火花切割机床的电极丝不必比工件材料硬,可以加工硬度很高或很脆,用一般切割法难以加工或无法加工的材料。在加工中作为刀具的电极丝无需刃磨,可节约辅助时间和刀具费用。直接利用电、热能进行加工,可以方便对影响加工精度的加工参数(如脉冲宽度、间隔、电流)进行调整,有利于加工精度的提高,便于实现加工过程的自动化控制。作液采用水机乳化液,成本低、不会发生火灾。电火花切割不能加工非导电材料。眉山市高速精密线切割机床批发价格