商机详情 -
内江市大锥度线切割机床订制价格
单板机特点:并行工作:加工控制同时可输入编辑程序和进行快速较零工作。程序容量:2158条加工指令。输入方式:键盘,纸带,和直接与编程机通信。比较大控制长度和圆弧半径:最大长度为10米,比较大圆弧半径为100米。间隙补偿:3B直接间隙补偿,补偿量为0-9999um齿隙补偿:用于提高旧机床的待传动精度,补偿量为0-19um数据保护:在切割加工过程中,对被加工程序段和参数数据进行保护,不能进行修改,插入,删除等编程操作。运行方式:任意角度旋转,平移,指令倒走,比例缩放,快速较零。回退功能:短路自动回退,消除短路后自动转为切割,也可按键手动回退,自动回退等待时间为1-99秒。导电材料微细孔加工传统方式难以实现,线切割机床可加工直径 0.1mm 以上的微细孔与窄缝。内江市大锥度线切割机床订制价格
线切割机床
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保养。职责:操作员工负责机器的保养工作。操作规程,未经培训,不得擅自操作。打开总电源开关,检查电线有无破损,检查运作是否正常,开启丝筒及水泵开关,检查排丝是否良好以及水泵是否正常,并调好大小。切割锥度时,上下丝架高度为128mm,工件厚度为30mm以下,锥度为3度以下。加工完毕后必须按顺序关闭开关,攻放,水泵,丝筒,然后才将电源关闭。内江市大锥度线切割机床订制价格线切割机床正常的保养维护有哪些内容?
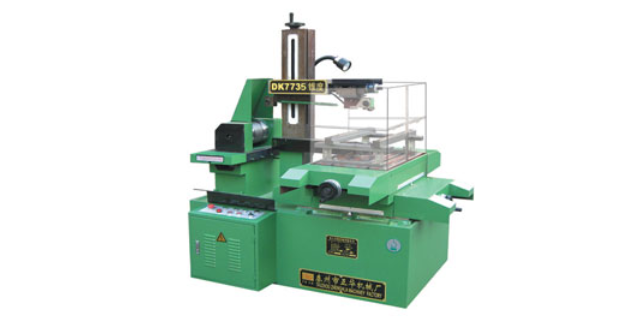
线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使用电火花进行高速或者慢速切割的一种切割机床。线切割机床机器的控制台是可以直接下操作指令,这些操作指令则是全部由数字组成,在控制台上可以对需要加工的工件的切割工艺进行数字编程,而在切割操作时,只需要操作数字就可以了。线切割机床的工作原理重要的就是利用移动的金属丝来作为电极工具,而线切割机床当中的运丝架可以将金属丝与需要切割的工件联系起来,在这两者的中间再以脉冲电流进行冲击,这样脉冲电流放电之后就会与金属丝产生化学反应,对工件需要切割的地方起到腐蚀的作用,从而完成为工件的切割过程。
线切割机床的操作规程步骤如下:1、检查开关旋钮以开启交流稳压电源,开电源开关后再开高压开关,等5分钟方可与负线连接。2、检查稳压电源的输出数据及氖灯数码管是否正常,输入信息5分钟后进行试运算,等正常方可加工。3、高频电源开关加工前放在关断位置,在钼丝运转情况下方可开启,并应保持在60~80伏为宜。24、切割加工时应加冷却液,钼丝接触工件时检查高频电源的电压与电液值是否正常,不可在拉弧情况下加工。5、发生故障应立即关闭高频电源并分析原因,电箱内不准放入其它物品尤其是金属器材。6、禁止用手或导体接触电极丝或工件,也不准用湿手接触开关或其它电器部分。和激光切割相比,线切割机床不会产生热变形与热影响区,适合加工对温度敏感的材料。
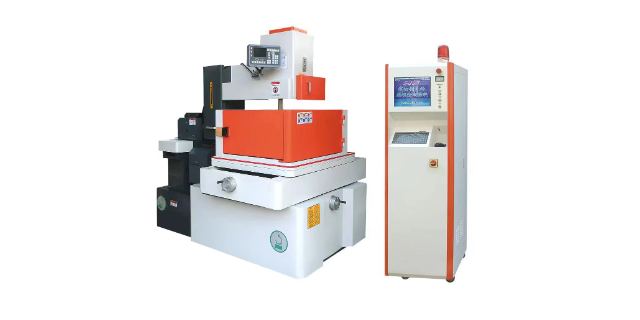
线切割机床是一种直接利用电火花进行加工的工艺方法,通过电火花的瞬时高温来熔化、氧化以及腐蚀金属,属于电加工范畴。线切割机床本身具有断丝报警,短路回退,编程序传程序,按照程序加工,发送指令给步进电机加工,还有按照程序进行切割,还有调高频的功能,调跟踪调限速的功能。电火花线切割的电机是一根钼丝,像一条线状,利用这线切割成所需求的形状,电火花线切割机床用于金属切削加工,工件必须是金属的或者是半导体,如果是非导体是不能进行电火花线切割加工的。目前线切割机床的主要功能就是切割,但是应用领域非常。模具制造行业加工冲压模、注塑模与压铸模,线切割机床是模具型腔加工的主要设备。内江市大锥度线切割机床订制价格
线切割行业标准,为什么用切八方来验明真身?内江市大锥度线切割机床订制价格
可以加工用传统切削加工方法难以加工或无法加工的形状复杂的工件。由于数控电火花线切割机床是数字控制系统,因此加工不同的工件只需编制不同的控制程序,对不同形状的工件都很容易实现自动化加工。很适合于小批量形状复杂零件、单件和试制品的加工,加工周期短。采用四轴联动,可加工锥度、上、下面异形体等零件。传统的车、铣、钻加工中,刀具硬度必须比工件硬度大,而数控电火花切割机床的电极丝不必比工件材料硬,可以加工硬度很高或很脆,用一般切割法难以加工或无法加工的材料。在加工中作为刀具的电极丝无需刃磨,可节约辅助时间和刀具费用。直接利用电、热能进行加工,可以方便对影响加工精度的加工参数(如脉冲宽度、间隔、电流)进行调整,有利于加工精度的提高,便于实现加工过程的自动化控制。作液采用水机乳化液,成本低、不会发生火灾。电火花切割不能加工非导电材料。内江市大锥度线切割机床订制价格