商机详情 -
眉山精密数控线切割机床定制
脉冲宽度的选择操作方法:旋转“脉宽选择”旋钮,可选择8μs~80μs脉冲宽度,分五档,分别为1档为8μs,二档为20μs,三档为40μs,四档为60μs,五档为80μs选择原则说明:脉冲宽度宽时,放电时间长,单个脉冲的能量大,加工稳定,切割效率高,但表面粗糙度较差。反之,脉冲宽度窄时,单个脉冲的能量就小,加工稳定较差,切割效率低,但表面粗糙度较好。一般情况下:高度在15mm以下的工件,脉冲宽度选1~5档;高度在15mm~50mm的工件,脉冲宽度选2~5档;高度在50mm以上的工件,脉冲宽度选3~5档。脉冲间隔的选择操作方法:旋转“间隔微调”旋钮,调节脉冲间隔宽度的大小,顺时针旋转间隔宽度变大,逆时针旋转间隔宽度变小。选择原则说明:加工工件高度较高时,适当加大脉冲间隔,以利排屑,减少切割处的电蚀污物的生成,使加工较稳定,防止断丝。因为在脉宽档位确定的情况下,间隔在“间隔微调”旋钮确定下,间隔宽度是一定的,所以要调节间隔大小就是旋转“间隔微调”旋钮。在有稳定高频电流指示的情况下,旋转“间隔微调”旋钮时,电流变小表示间隔变大,电流变大表示间隔变小。家电行业加工家电外壳模具、内部结构件与五金配件,线切割机床可提升生产效率。眉山精密数控线切割机床定制
线切割机床
(一)开机与关机程序1.开机程序(1)合上机床主机上电源总开关;(2)松开机床电气面板上急停按钮SB1;(3)合上控制柜上电源开关,进入线切割机床控制系统;(4)按要求装上电极丝;(5)逆时针旋转SA1;(6)按SB2,启动运丝电机;(7)按SB4,启动冷却泵;(8)顺时针旋转SA3,接电源。2.关机程序(1)逆时针旋转SA3,切断脉冲电源;(2)按下急停按钮SB1;运丝电机和冷却泵将同时停止工作;(3)关闭控制柜电源;(4)关闭机床主机电源。眉山精密数控线切割机床定制操作数控加工中心的7个步骤,学会成为数控达人!
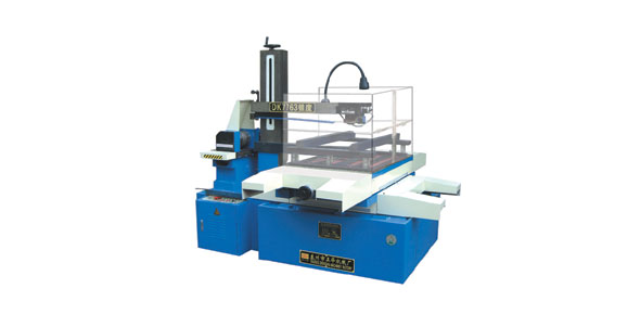
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保养。职责:操作员工负责机器的保养工作。操作规程,未经培训,不得擅自操作。打开总电源开关,检查电线有无破损,检查运作是否正常,开启丝筒及水泵开关,检查排丝是否良好以及水泵是否正常,并调好大小。切割锥度时,上下丝架高度为128mm,工件厚度为30mm以下,锥度为3度以下。加工完毕后必须按顺序关闭开关,攻放,水泵,丝筒,然后才将电源关闭。
卧式加工中心卧式加工中心通常采用移动式立柱,工作台不升降,T形床身。T形床身可以做成一体,这样刚度和精度保持性能比较好,当然其铸造和加工工艺性差些。分离式T形床身的铸造和机械加工工艺性都改善,但联接部份要用定位键和的定位销定位,并用大尺寸螺栓紧用以保证刚度和精度。卧式加工中心的立柱普遍采用双立柱框架结构形式,主轴箱在两立柱之间,沿导轨上下移动。这种结构刚性大,热对称性好,稳定性高。小型卧式加工中心多数采用固定立柱式结构,其床身不大,且都是整体结构。卧式加工中心各个坐标的运动可由工作台移动或由主轴移动来完成,也就是说某一方向的运功可以由刀具固定,工件移动来完成,或者是由工件固定,刀具移动来完成。线切割机床可根据客户的特殊加工需求,进行设备的定制化改造与升级服务。
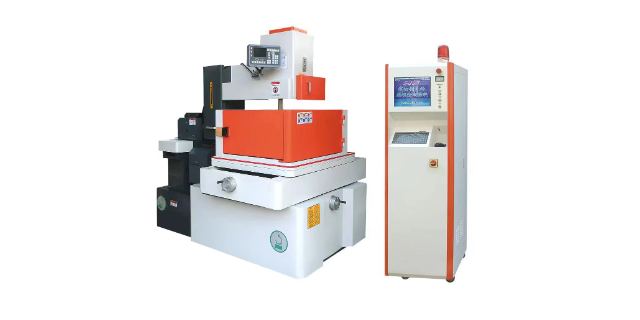
可以加工用传统切削加工方法难以加工或无法加工的形状复杂的工件。由于数控电火花线切割机床是数字控制系统,因此加工不同的工件只需编制不同的控制程序,对不同形状的工件都很容易实现自动化加工。很适合于小批量形状复杂零件、单件和试制品的加工,加工周期短。采用四轴联动,可加工锥度、上、下面异形体等零件。传统的车、铣、钻加工中,刀具硬度必须比工件硬度大,而数控电火花切割机床的电极丝不必比工件材料硬,可以加工硬度很高或很脆,用一般切割法难以加工或无法加工的材料。在加工中作为刀具的电极丝无需刃磨,可节约辅助时间和刀具费用。直接利用电、热能进行加工,可以方便对影响加工精度的加工参数(如脉冲宽度、间隔、电流)进行调整,有利于加工精度的提高,便于实现加工过程的自动化控制。作液采用水机乳化液,成本低、不会发生火灾。电火花切割不能加工非导电材料。线切割机床有哪些常用的功能?内江市本地线切割机床
线切割机床的 X 轴最大行程可达 2000mm,Y 轴最大行程可达 1600mm,适配大工件加工。眉山精密数控线切割机床定制
立式加工中心立式加工中心与卧式加工中心相比,结构简单,占地面积小,价格也便宜。立式加工中心通常有三个直线运动坐标,由立柱或和工作台来实现平面上X、Y两个坐标轴的移动。中、小规格机床的常用的结构形式是固定立柱、工作台移动式立式加工中心的布局。立式加工中心通常有三个直线运动坐标,由溜板和工作台来实现平面上X、Y两个坐标铀的移动。主轴箱沿立柱导轨上下移动实现Z坐标运动。立式加工中心还可在工作台上安放一个第四轴A轴,可以加工螺旋线类和圆柱凸轮等零件。眉山精密数控线切割机床定制