商机详情 -
眉山自动穿丝线切割机床厂家有哪些
优化脉冲电源和加工工艺,持续提升加工效率。UPX600单向走丝电火花线切割机床使用EW200B超高频数字化脉冲电源,纳秒级脉宽,精加工切割效率提高3倍,同等切割表面粗糙度情况下,切割效率提升30%,20mm厚的硬质合金7刀切割,表面粗糙度达Ra0.05μm,接近油介质机床的加工水平。瑞士GF加工方案的CUT X500机床搭载智能放电防护系统(ISPS),使用电子传感器高速、准确地采集放电加工信息,评估电极丝每次放电位置,实时判断放电密度是否大于阈值,自动调整放电能量,避免加工过程中的断丝,实现稳定加工,有效提升了变厚度工件、中空工件、冲液不佳或工件形状导致的冲液困难状况下的切割效率。ALN600GS机床采用电极丝旋转机构,大幅减少切割表面线痕和不均匀性,减少精加工时的电极丝损耗;Digital-PIKA-W高频数字精加工电源可纳秒级控制放电脉冲,有效缩减了高厚板工件的精加工时间,并且在切割次数相同状况下精加工表面质量得到进一步提升。自己干线切割能挣钱吗?眉山自动穿丝线切割机床厂家有哪些
自动穿丝线切割机床
根据权利要求1所述的线切割机床自动穿丝装置,其特征在于,所述重锤组件包括重锤、钢丝绳和钢丝绳导轮,所述钢丝绳导轮设置在滑枕上,所述钢丝绳一端与滑块连接,另一端绕过钢丝绳导轮与重锤连接。.根据权利要求1所述的线切割机床自动穿丝装置,其特征在于,所述立柱上还设置有升降电机,所述升降电机用于根据加工零件厚度的不同调节恒张力机构在立柱上的位置。根据权利要求1所述的线切割机床自动穿丝装置,其特征在于,所述压丝旋转组件包括滑台、导向头、导丝嘴、导丝管、旋转电机和开合气缸;所述滑台设置在导丝臂内部,并与丝杠螺纹连接,所述导丝嘴竖直固定在滑台上,所述导丝管一端固定设置在滑台上,另一端穿过导向板向下伸出,所述导丝管与导向板活动连接,所述导丝管与导丝嘴的轴线重合,且所述导丝嘴底部与导丝管顶部间隔设置,所述开合气缸设置在滑台内部,所述导向头的数量为2个,相互平行地设置在开合气缸的两个输出端上,所述导向头位于导丝嘴底部与导丝管顶部之间的间隔处,且两导向头位于导丝管轴线的两侧,所述导向头在开合气缸的作用下相互靠近或远离,所述旋转电机与任一导向头连接,用于驱动导向头转动。眉山高速精密自动穿丝线切割机床厂家有哪些线切割锥度加工参数怎么选?
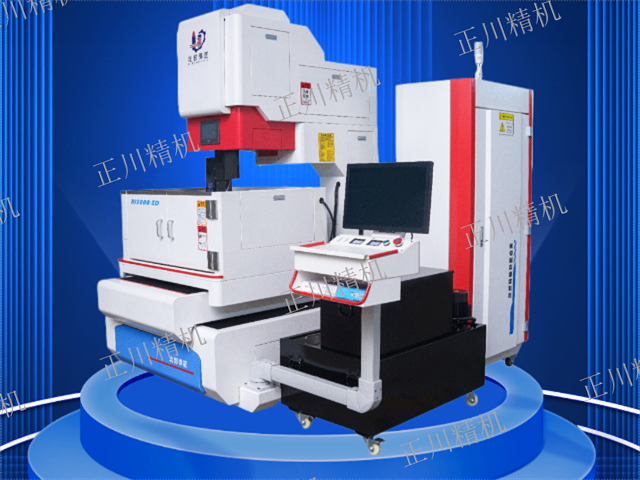
我们需要知道的是中走丝自动穿丝系统的难度是非常大的,那么,到底为何会这么大呢?1、钼丝非常的硬在进行装夹的过程中很容易出现折弯的情况,要怎样才可以让折弯的头部拉直进行自动穿丝,是大家在进行研究的时候重点考虑的问题,到底要利用什么原理?是用气缸还是丝杠?2、解决自动松掉的问题在头部用螺丝夹紧之后,要怎样做才可更好的实现其自动的松掉?自动穿丝之后,要做到是进行自动夹紧,这些都是需要研究人员考虑的重点问题,这里提供一个思路,是否可以使用单向切割的方式。如果说可以行的通的话,就可以进行一个过渡的运丝桶,然后将原先往复的运动转化成为了单向切割的运动方式,这样的话就会让中走丝线切割的运作方式和慢走丝更加的接近,给全自动上丝系统的研究创造了更大的可能性。
电火花线切割机床是采用钼丝或硬性黄铜丝作为电极丝,在高频脉冲电压的作用下,击穿液体介质,形成电火花放电,同时产生热量,使工件表面的金属局部熔化(也叫电腐蚀),同时切割液对切割部位进行冲洗,并通过控制器控制电极丝移动,在工件上形成预置的形状和尺寸。传统线切割机床的穿丝多采用人工手动穿丝,传统线切割机床的上丝、撤丝及穿丝过程主要为:保持电极丝的一端固定在圈丝筒上并进行收卷,电极丝的另一端向上穿过工件后接在圈丝筒上的螺丝上;在对工件进行加工完成后,从圈丝筒上的螺丝上解下电极丝,然后将电极丝撤出工件;待更换工件、或更换工件的加工位置后,将电极丝向上穿过工件并终接在圈丝筒上的螺丝上。在穿丝时,工作台上的切割液常滴在手和衣服上比较脏不环保,且由于穿丝的直径较小,人工穿丝难度较大,耗时费力,工作效率慢。数控线切割机床的数控线切割机床的主要技术参数 。
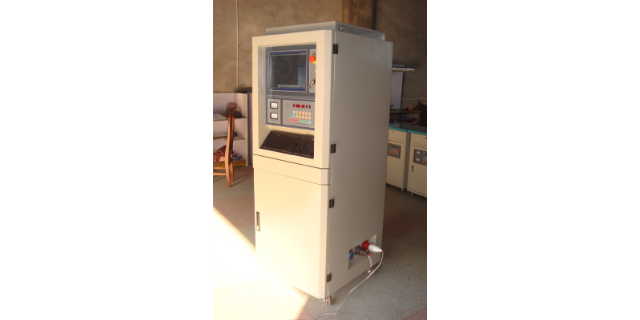
一种线切割机床用高精度穿丝装置,属于线切割技术领域.包括工作台,工作台的表面固定连接有支撑架,还包括:固定连接在支撑架表面的电机,电机的输出端固定连接有转杆,转杆的外壁固定连接有储丝筒;转动连接在支撑架表面的线轮,第二线轮以及第三线轮,支撑架的表面固定连接有导丝管;固定连接在支撑架表面的第二电机,第二电机的输出端固定连接有齿轮;对称转动连接在支撑架内壁的第二转杆,第二转杆的外壁固定连接有传送轮和第二齿轮,第二齿轮与齿轮相互啮合,本装置能够实现自动穿丝功能,提高了工作效率,防止工作台上的切割液常滴在工人的手和衣服上.线切割机床哪个牌子好?高速精密自动穿丝线切割机床供应
为什么线切割没人愿意干。眉山自动穿丝线切割机床厂家有哪些
电源升级。AF35P电火花成形机床,针对刀片模具的找正定位,开发了多边形测量找正功能;为满足刀片模具高表面质量的要求,专门开发了升级版硬质合金抛光电源;数控系统采用新的运动控制算法,实现了放电间隙、智能抬刀、逆向回退,平动加工,的精细控制;搭载了拥有自主知识产权的新一代节能型脉冲电源,辅以的多电压电源技术,使用场景更加多元化。SF-4的脉冲电源采用研制的高速脉冲控制回路——HFR电路,精加工效率提升了20%以上。眉山自动穿丝线切割机床厂家有哪些