商机详情 -
成都高效便捷自动穿丝线切割机床厂家供应
放电回路和控制系统优化。通过设计放电回路并优化控制系统,进一步完善加工工艺数据库,能进行不同电极—工件材料对的组合加工,具有镜面加工、硬质合金加工、高速石墨加工、小电流加工、防拉弧积碳、超高精加工等放电回路。北京迪蒙数控公司的SF-4机床配置大面积镜面、微小电流(0.1A)、钛合金、高温合金、超硬合金等模块单元,采用模糊神经网络技术和自学习功能,对近千条加工参数进行整合优化,可以提供更加智能的加工程序。石墨电极加工回路在精加工领域进一步扩展,许多参展厂商自主设计的石墨加工回路,提高了石墨电极的精加工效率,CNC-400机床采用石墨电极时,粗加工效率较铜电极倍,精加工效率较铜电极快5倍。数控线切割机床自动编程的步骤和方法。成都高效便捷自动穿丝线切割机床厂家供应
自动穿丝线切割机床
可回收膨胀螺丝的自动固定装置及其使用方法,包括:墙体和固定座,所述墙体的顶部嵌设有套管,所述套管的内腔螺纹连接有螺栓,所述固定座的内腔设置有旋转机构,所述固定座底部的中心处开设有通槽,所述螺栓的顶部贯穿通槽并栓接有连接座,所述连接座的内腔设置有固定机构,本发明提供的一种可回收膨胀螺丝的自动固定装置及其使用方法通过第二齿轮,旋转轴,皮带轮,第二皮带轮和第二旋转轴的配合,第二齿轮的转动使得皮带轮和第二皮带轮可同时带动第二旋转轴转动,使得螺栓可快速完成对套管自动固定,减轻了使用者的劳动强度,解决了传统的可回收膨胀螺丝不具有自动固定功能的问题.高速精密自动穿丝线切割机床供应厂家线切割机床技术参数表。
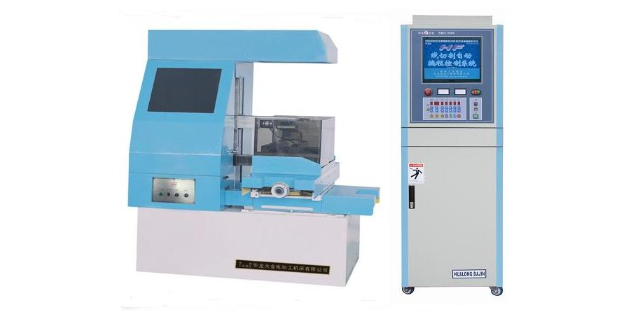
数控装置数控装置电火花线切割加工起着重要作用具体体现两面(1)轨迹控制作用精确控制电极丝相于工件运轨迹使零件获所需形状尺寸(2)加工控制能根据放电间隙与放电状态控制进给速度使与工件材料蚀除速度相平衡保持稳定切割加工7.工作液循环系统工作液循环与滤装置电火花线切割机床缺少部其主要包括工作液箱、工作液泵、流量控制阀、进液管、液管滤网罩等工作液作用及加工区域排除电蚀产物并连续充供给清洁工作液保证脉冲放电程稳定顺利进行
中走丝线切割机智能光学自动穿丝装置及穿丝方法,包括工业相机,二维移动机构,夹线夹子和切割机床;所述二维移动机构活动式放置在切割机床的XY数控工作台上;线夹子夹持在二维移动机构夹持固定的钼丝上;业相机位于所述切割机床外的任意一边.所述穿丝方法步骤为:(1)标定;(2)计算位置偏差;(3)偏差补偿;(4)自动穿丝.本发明一种中走丝线切割机智能光学自动穿丝方法简单,其通过穿丝系统进行位置偏差补偿,实现了自动穿丝功能,一方面有效提高了穿丝速度,另一方面提高了穿丝的准确度和穿丝质量,提高了中走丝线切割机的加工效率,实用性强,是中走丝切割技术发展的革新.线切割机床操作教程线切割操作方法。
一种线切割机床用高精度穿丝装置,属于线切割技术领域.包括工作台,工作台的表面固定连接有支撑架,还包括:固定连接在支撑架表面的电机,电机的输出端固定连接有转杆,转杆的外壁固定连接有储丝筒;转动连接在支撑架表面的线轮,第二线轮以及第三线轮,支撑架的表面固定连接有导丝管;固定连接在支撑架表面的第二电机,第二电机的输出端固定连接有齿轮;对称转动连接在支撑架内壁的第二转杆,第二转杆的外壁固定连接有传送轮和第二齿轮,第二齿轮与齿轮相互啮合,本装置能够实现自动穿丝功能,提高了工作效率,防止工作台上的切割液常滴在工人的手和衣服上.电火花加工的特点是什么?成都高效便捷自动穿丝线切割机床厂家供应
线切割的工作原理是什么。成都高效便捷自动穿丝线切割机床厂家供应
随着航空航天、3C产品对模具与零件加工精度要求越来越高,促使电火花线切割机床功能与加工性能指标不断提升,现就电火花线切割机床未来技术发展方向进行探讨,希望对电火花线切割机床制造厂家在技术创新道路上起到一定参考作用。一、电火花线切割机床产品技术性能分层趋势。慢走丝线切割机床达到比较好表面粗糙度Ra<0.008μm、精度±1μm的技术性能指标,中走丝线切割机床性能指标普遍在比较大切割效率250mm~2/min、比较好表面粗糙度Ra0.8μm、切割工件精度小于0.01mm及以上,未来电火花线切割机床的各项性能指标会不断提升,中走丝线切割机床号慢走丝线切割机床形成高低搭配、相互竞争、不断提高的局面。二、不断提升电火花线切割机床实用性加工技术指标。电火花线切割机床加工性能指标提升速度趋于放缓,但电火花线切割机床实用性加工技术指标提升空间还很大,各机床制造厂家应把重心放在实用性加工技术指标提高上。三、机床精度保持性提高与数控功能的不断丰富。直线驱动电机、高精度全闭环控制数控系统等在电火花线切割机床上应用,机床的结构设计上更加重视机体的热平衡问题,电火花线切割机床精度保持性与数控功能会继续得到提升。成都高效便捷自动穿丝线切割机床厂家供应