商机详情 -
眉山智能中走丝线切割机床定制
快走丝加工机床比较大的优势在于拥有良好的性能价格比。由于它的实用性、经济性,所以在国内有较大的市场。传统快走丝加工采用一次切割的工艺,加工效率在40㎜²/min左右,表面粗糙度在Ra3.0μm左右,表面有较明显的线纹,加工精度在0.02㎜左右。为改善加工品质,快走丝加工机床制造厂家参照多次切割工艺,改进了机床的相关部件,出现了所谓的“中走丝机床”。机床的数控精度、脉冲电源、走丝系统、工艺数据库等大量的工艺技术方面有了较大的提高。提高了加工精度,改善了表面质量。目前快走丝加工机床的技术指标:进行一次切割的效率180㎜²/min,多次切割后的表面粗糙度为Ra≤1.0μm左右,此时的平均效率为50㎜²/min,加工表面光泽无明显切割条纹,加工精度0.01㎜,电极丝损耗≤0.01㎜/20万㎜²。这些性能指标看起来已经比较不错,但需要注意的是,获得这些指标需要保证好各个环节,一旦有出入,比如工作液的浓度、电极丝的损耗发生变化,就会影响加工质量的稳定性。新能源行业加工电池模组与电机零部件,中走丝线切割机床可适配新能源产业的加工需求。眉山智能中走丝线切割机床定制
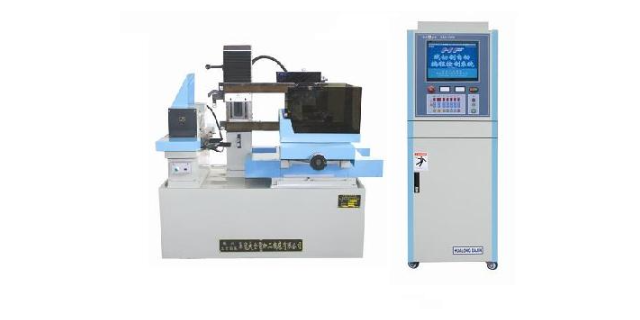
多次切割可以有效提高高速走丝电火花线切割机的加工质量,但不是所有的高速走丝电火花线切割机都能进行多次切割,或者说不是所有的高速走丝电火花线切割机采用多次切割技术后都能获得好的工艺效果。只有那些制造精度高,并在诸方面创造了多次切割条件的高速走丝线切割机才能进行多次切割和无条纹切割,并获得的工艺效果。而高速走丝线切割机采用多次切割技术后,其加工质量提高,并接近于经济型低速走丝线切割机,且这种机床的价格及其消耗则远远低于低速走丝电火花线切割机。“目前来说,国内的企业技术力量上参差不齐,资本实力也各不相同。要焕发出高速线切割机的新的春天,首先是要重视在技术上的创新,只有技术才是可持续发展的基础和保证;再次就是可以采取企业联盟的方式,由实力较强的企业牵头,与相关企业联合或是合作,通过扬长避短实现资源共享;再次就是要良性竞争、理性竞争,切忌简化产品,防止技术退化。现在,我们在技术上的努力,换来了‘中走丝’的走俏,这是一条值得继续探索的道路。眉山智能中走丝线切割机床定制老旧设备故障率高影响生产进度,难道你不想换性能稳定的中走丝线切割机床吗?
跟踪显示与实际程序不符1)正常加工或模拟时光标位置不在轮廓线上----在加工准备阶段钼丝找垂直后没有将Uo,Vo清零。在火花找正窗口下将Uo,Vo清零,同时把用户坐标U,V设置为参考0点。圆弧与圆弧连接错误”报警将报警程序行中的圆弧I或J值增大或减小0.001。修改后处理文件修改,由原来的三位小数改为4位小数。具体步骤为:1)找到FIKUS安装文件Metalcam文件夹,双击,找到Fikusvisualcam文件夹;2)找出post文件夹,双击,找出cfg文件夹;3)找出后处理文件edmAGIE-FW-G,将M改为4。
钼丝质量差----选择质量好的钼丝。2)加工参数选择不合理----针对不同的材料及工件厚度选择合适的加工参数,请注意,选用电流较大的条件时容易断丝。3)导电块磨损出沟槽将丝夹断----调整导电块至一个新的位置,必要时更换导电块。4)切割液浓度不合适----保持切割液浓度在11~12.5%。5)工件变形夹断钼丝----避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。6)工件材料内部有不导电的杂质或工件表面有不导电的氧化物----更换材料;去除不导电杂物质再切割。7)冲液太小不能有效冲入切缝中,放电条件恶劣化造成断丝----设定合理的冲液大小;定时检查切割液是否足够,循环通道是否畅通。8)导轮(尤其是支撑导轮)精度问题----应该严格按照机床保养说明定期更换轴承,必要时更换导轮或轴承。9)配重块提供的张力太大----0.2mm钼丝选用2个配重块;0.18mm钼丝选用1个配重块;0.15-0.12mm丝不用再配。10)钼丝损耗较多后未及时更换----及时更换钼丝。中走丝线切割机床的设备故障率低,平均无故障工作时间可达 5000 小时以上。
中国特有(除中国内地,没有任何国家和地区生产该类机床的厂家)的高速走丝电火花线切割机(WEDM-HS),由于结构简单、造价低、工艺效果好,加上使用过程消耗少,自上世纪六十年代末被研制成功之后就得到飞速发展,现已成为制造业中一种必不可少工艺装备。三奇中走丝销售副总虞中强认为,目前国内中走丝技术已进一步提升,在精度、光洁度、速度等方面已接近慢走丝,可替代慢走丝部分乃至一半加工,部分企业已实现全闭环,基本满足中型模具厂的需求。中走丝线切割机床支持大锥度切割,可加工带锥度的复杂零件,满足不同行业的加工需求。眉山智能中走丝线切割机床定制
从业十年老师傅告诉你,为啥中国线切割行业主流是“中走丝”?眉山智能中走丝线切割机床定制
中走丝加工在实践中得出,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。第三次、第四次或更多次切割(目前中走丝控制软件多可以实现七次切割)的任务是抛磨修光,可用小脉宽(目前小可以分频到1μs)进行修光,而峰值电流随加工表面质量要求而异,实际上精修过程是一种电火花磨削,加工量甚微,不会改变工件的尺寸大小。走丝方式则像第二次切割那样采用低速走丝限速进给即可。眉山智能中走丝线切割机床定制