商机详情 -
泰州五金冷冲模具厂家现货
冷冲模具在模具调试阶段的间隙调整需要细致操作。高高精密模具在冷冲模具试冲过程中,若发现冲压件毛刺偏大或断面质量不理想,调试人员会对凸凹模间隙进行检查与调整。调整方法包括修磨凸模或凹模刃口、调整凸模固定位置或更换镶件。间隙调整时使用塞尺测量实际间隙值,与设计值比对后确定修配量。调整后进行试冲验证,观察冲压件质量变化。对于级进模具,各工位的间隙需要分别检查,避免局部工位间隙不当影响整体冲压质量。调试记录随模具档案保存,便于后续维修时参考。细致的间隙调整作业使冷冲模具在交付时达到稳定的冲裁状态。高高精密模具加工冷冲模具零件,做到部件互换性好便于后期维修更换。泰州五金冷冲模具厂家现货
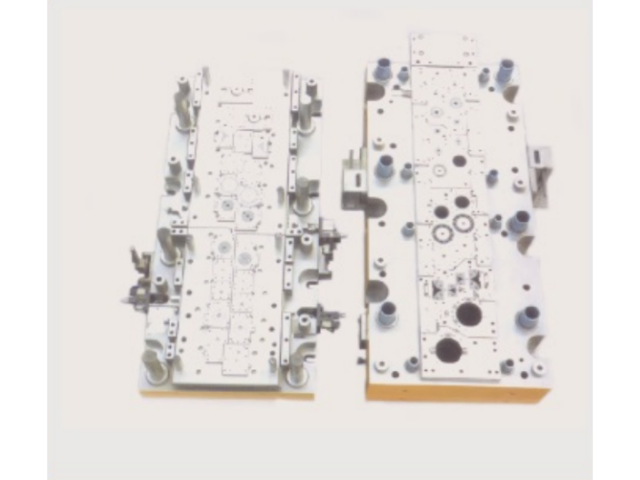
冷压冲模设计。qde2-ys是钨钴钢硬质合金材料。钨钴钢耐磨性良好,使用强度和冲击韧性优于YG6。应力很大条件下的拉深模,适于拉制直径<50mm的钢。非铁金属丝及其合金线材或棒材,也用于尺寸较小。工作载荷不大的冲压模和铆钉顶锻模。为高级制模材料。不经热处理,内、外硬度均匀一致。用于批量大的生产。适用于标准件、轴承等制作用的冷镦、冷冲、冷压模具的制作。冷冲压模具是实现冷冲压工艺的一种,可分为直排法,横排法,斜排法三种方法。杭州硬质合金冷冲模具定制高高精密模具可针对钣金冲压工况,优化冷冲模具结构减少产品毛刺。
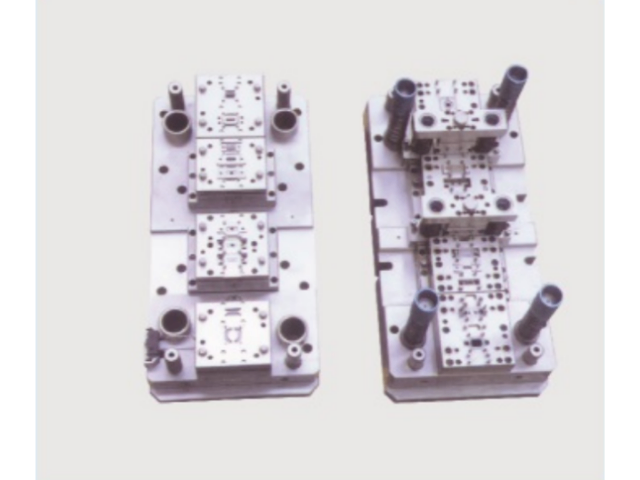
高高精密模具在冷冲模具制造过程重视应力释放处理,模具钢材经过切削、线切割加工之后内部会留存加工应力,持续冲压作业过程容易出现形变,影响工件尺寸。企业在粗加工之后安排时效处理,热处理工序把控升温、保温、降温节奏,减少钢材内部应力聚集,精加工完成之后再次静置释放残余应力,再进入装配环节。经过应力管控的冷冲模具,在长时间连续冲压工况下,零件尺寸变化幅度更小,减少因模具形变造成的批量工件偏差,适合需要长时间不间断生产的冲压车间,延长模具稳定运行的时长。
冷冲模具的加工工艺水平决定模具精度与一致性。高高精密模具建立了完整的加工工艺流程,从毛坯锻造、粗加工、热处理、精加工到装配调试,每道工序均有工艺规范与检验标准。模具零件加工采用CNC加工中心、慢走丝线切割、精密磨床等设备,关键零件加工后进行三坐标测量,确保尺寸精度符合图纸要求。热处理环节控制加热温度与冷却速度,减少零件变形与开裂风险。装配阶段由经验丰富的模具钳工进行配研与调试,保证各运动部件配合顺畅、导向精度稳定。模具出厂前进行试冲验证,检查冲压件尺寸与外观质量,确认合格后交付客户。高高精密模具具备丰富经验,可处理复杂异形结构冷冲模具的加工难题。
刀架可做升降运动,用于调整吃刀深度,工作时也应锁定。刀架还可沿水平轴左右旋转一定角度,用来加工斜面。滑枕沿床身导轨作纵向往复运动,带动刀具完成慢进快退的动作,完成走刀切削和退刀。滑枕的工作速度可通过变速箱来调节,还可以根据切削面的长度和在工作台上的位置,对行程长度和刀具的移动位置作出调整。牛头饱床的工作内容。牛头饱床以加工平面为主,也可以加工侧面、斜面、台阶面、倒角、简单直通槽或为成型面去余量。所能达到的经济精度。牛头饱床为粗加工设备,所能获得的经济精度约0.2mm,表面粗糙度妙。牛头饱床也有多种不同的型号,主要的区别在于加工工件的大小不一样。另外还有传动方式的区别,一般中小型号为机械传动,较大型号则为液压传动。高高精密模具可提供冷冲模具备件配套,降低客户冷冲模具后期维护成本。镇江冲击材料冷冲模具推荐厂家
高高精密模具可改良旧款冷冲模具结构,提升原有设备生产加工效率。泰州五金冷冲模具厂家现货
冷冲模具的凸模固定方式需要与冲裁工况相匹配。高高精密模具在凸模结构设计中,依据凸模截面尺寸与受力大小选择固定形式。截面较大的凸模采用台阶固定,配合垫板承受冲裁时的轴向压力;截面较小的凸模采用铆接或粘接固定,保证安装牢固且更换方便。凸模工作部位与固定部位之间设置过渡圆弧,减少应力集中导致的断裂风险。对于细长凸模,公司在结构上增加护套或导向板支撑,防止冲压过程中凸模发生弯曲失稳。凸模材料经淬火回火后,工作部位硬度与心部韧性形成梯度配合,兼顾耐磨性与抗冲击能力。合理的凸模固定结构使冷冲模具在连续冲压中保持刃口位置稳定,减少因凸模松动造成的间隙变化。泰州五金冷冲模具厂家现货