商机详情 -
杭州冷镦冷冲模具大概费用
冷冲模具的凸模与凹模配合精度是模具制造的关键环节。高高精密模具在凸凹模加工中,采用慢走丝线切割与精密磨削相结合的工艺,保证凸模与凹模的冲裁间隙均匀一致。加工时以凹模为基准配作凸模,或采用同一程序分别加工凸凹模,确保间隙值符合设计要求。凸模固定方式根据模具结构选用台阶固定、铆接固定或粘接固定,保证凸模安装牢固且更换方便。凹模采用镶拼结构或整体结构,根据产品形状与模具强度合理选择。装配时由模具钳工进行配研,检查凸凹模配合间隙与导向精度,确保模具试冲时冲压件质量合格。高高精密模具可提供冷冲模具技术咨询,协助客户敲定前期开模方案。杭州冷镦冷冲模具大概费用

当模具钢为含碳量(质量分数)小于0.25%的低碳钢,通常采用正火代替退火。因为较快的冷却速度可以防止低碳钢沿晶界析出游离三次漏碳体,从而提高冲压模具件的冷变形性能;用正火可以提高模具钢的硬度,改善低碳钢的切削加工性能;在没有其他热处理工序时,用正火可以细化晶粒,提高低碳钢强度。当模具钢为含碳量(质量分数)介于0.25%~0.50%的中碳钢,也可以用正火代替退火,虽然接近限碳钢正火后硬度偏高,但尚能进行切削加工,且正火成本低、生产率高。当模具钢为含碳量(质量分数)介于0.25%~0.50%的钢,因含碳量较高,正火后的硬度明显高于退火的情况,难于进行切削加工,故一般采用完全退火,降低硬度,改善切削加工性。宁波六角形冷冲模具推荐厂家高高精密模具可改良旧款冷冲模具结构,提升原有设备生产加工效率。
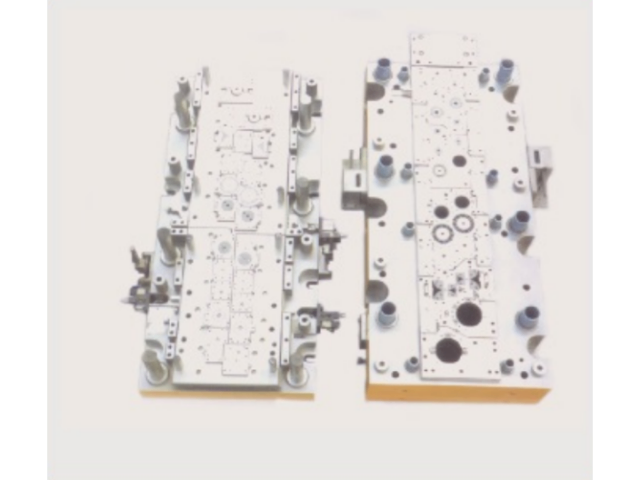
冷冲模具的模座起吊结构需要考虑使用安全。冷冲模具重量较大,在车间吊装转运时需要可靠的起吊点。高高精密模具在模座加工时按模具重量与重心位置布置起吊螺纹孔,螺纹孔深度与规格满足吊装安全要求。起吊孔位置避开模座上的导柱安装孔与紧固件孔,防止吊装时干涉。对于重心偏移的模具,公司在模座上标注起吊标识,提示吊装时的受力方向。模具交付时随附吊装说明,提醒客户使用匹配的吊具与吊装角度。合理的起吊结构设计,使客户在模具安装与维修时能够安全操作,减少吊装过程中的意外风险。
高高精密模具可以为客户提供冷冲模具前期工艺评估服务,客户在新项目筹备阶段,不确定冲压方案是否可行,可携带产品图纸对接技术团队。工作人员结合板材材质、产品形状、批量规模,分析冲裁、折弯、成型工序排布,评估冷冲模具的结构难度、预估加工周期,梳理项目推进过程中需要留意的工艺要点,同时给到排样方向参考。评估结束之后形成工艺说明给到客户,便于客户提前规划产线、核算项目投入,规避后期开模之后发现工艺难以落地的情况,这项服务面向五金、电子零部件研发企业,降低新项目开模试错成本。高高精密模具输出冷冲模具配套图纸,方便客户后期模具备件采购替换。
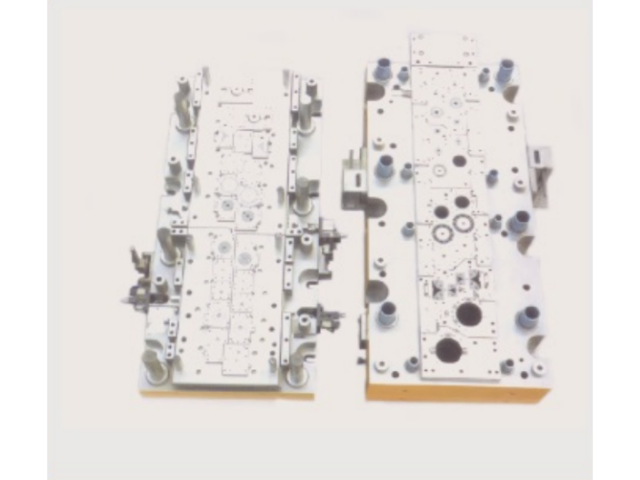
冷冲模具的冲裁间隙设计直接影响冲压件断面质量与模具使用寿命。高高精密模具根据材料厚度、材质特性及产品精度要求,合理计算并分配冲裁间隙,确保冲压件断面光洁、毛刺小。模具刃口采用慢走丝线切割加工,配合精密磨削工艺,刃口直线度与垂直度控制在微米级范围,保证冲裁时受力均匀。模具工作零件选用Cr12MoV、SKD11等材料,经淬火回火处理后具备良好的抗冲击韧性,适合高速冲床连续作业。针对不同厚度板材,模具设计时充分考虑卸料力与压料力的平衡,避免冲压过程中材料偏移。产品适用于电机定转子、连接器端子、五金支架等零件的批量生产,模具寿命可达百万次以上。高高精密模具支持冷冲模具非标定制,不局限标准规格模具生产制造。盐城精密冷冲模具厂家现货
高高精密模具拥有专业技术团队,可根据客户图纸完成冷冲模具方案设计。杭州冷镦冷冲模具大概费用
高高精密模具拥有一批模具加工技术人才,可承接级进式冷冲模具的开发制造,满足连续冲压作业的使用需求。级进式冷冲模具将冲孔、落料、折弯等多道冲压工序拆分至不同工位,金属带材顺着送料方向依次完成加工,减少人工多次转运工件带来的尺寸波动。企业拿到产品需求之后,先完成排样方案规划,核算冲裁力与压力中心,确定模架、导柱导套的选型规格。加工中对线切割、磨削工序的参数进行管控,保障各个工位凸凹模之间的配合间隙处于合理区间。装配调试阶段逐步调试送料步距,多次试冲之后确认样件各项指标。该款冷冲模具适配铜材、冷轧钢板、不锈钢薄料等多种板材,多用于连接器五金、小型电机配件等零部件生产。企业同时可以配套供应冲头、镶块等易损耗部件,方便客户在模具出现磨损之后快速更换部件,维持产线正常运转。杭州冷镦冷冲模具大概费用