商机详情 -
盐城精密冷冲模具哪家好
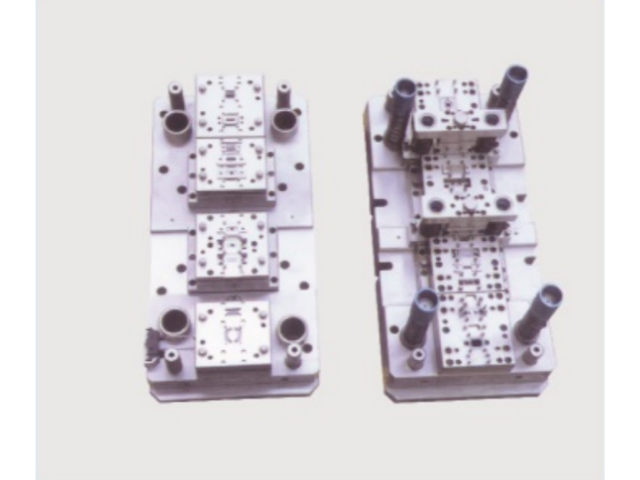
高高精密模具建厂于 2007 年,拥有 1800㎡生产厂房,依托内部完整质量管理体系开展冷冲模具非标图纸定制业务。企业接收客户提供的 2D、3D 加工图纸,安排技术人员开展工艺可行性研判,结合冲压板材材质、板料厚度、生产节拍开展模具结构规划。加工环节调用 CNC 加工中心、沙迪克线切割、液压平面磨等设备完成型腔、凸凹模的加工作业,同步落实热处理工序降低工件内部应力,减少后续使用阶段形变概率。整套冷冲模具完成装配后会开展多次试冲作业,根据试冲产出样件的实测数据调整模具间隙与工位布局。该类定制冷冲模具适配电子五金、半导体元器件配套零件加工,可完成冲裁、折弯、成型等多类冲压工序,交付时同步提供模具装配图纸、备件清单,便于客户后续车间内部开展维护作业,降低产线停机带来的各类损耗。高高精密模具深耕精密制造多年,有效延长定制冷冲模具实际使用寿命。盐城精密冷冲模具哪家好
饱床也有多种不同的结构形式。(1)牛头饱床。是一台常见的牛头饱床。①工件的安装固定。.根据被加工工件的外形、尺寸大小及加工内容,可分别采用平口钳夹紧固定,或直接在工作台面或侧面安装固定。特殊工件或批量生产产品也可安排专门的夹具来安装固定,有时也可借助多功能通用工夹具来完成工件的安装固定。②刀具的安装固定。饱床所使用的刀具就是饱刀,安装固定在滑枕头部的刀架上。③牛头饱床的基本动作。工作台可作升降运动,根据工件的高度或厚度来进行调整,保证被加工部位与刀具有理想的位置关系,工作时必须锁定,以保证被加工面的平直度。工作台还可以横向往复运动,可用于进刀。合金冷冲模具报价高高精密模具分析客户量产节拍,针对性优化冷冲模具耐磨结构设计。
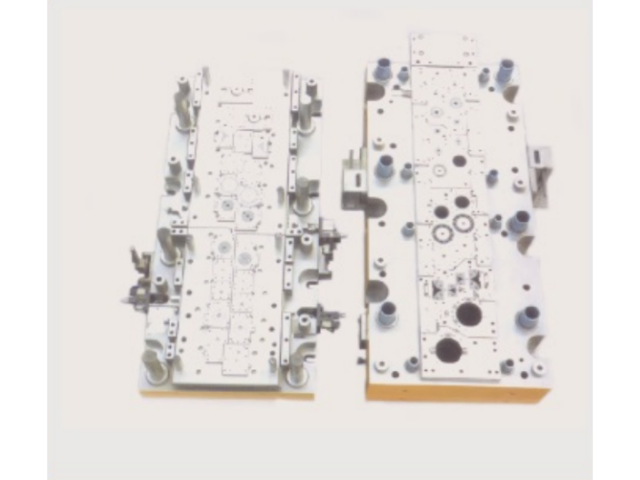
冷冲模具的寿命管理需要建立使用记录与维护档案。高高精密模具建议客户在生产过程中记录模具累计冲压次数、冲压材料批次、刃口研磨时间与研磨量、易损件更换情况等信息,形成模具使用档案。根据冲压件毛刺高度与断面质量变化,判断刃口磨损状态,合理安排研磨周期。研磨时控制研磨量与研磨温度,避免刃口退火软化。模具达到一定冲压次数后进行整体检修,检查导向组件间隙、卸料板导向磨损、紧固件松动等情况。建立模具寿命管理档案,有助于客户掌握模具状态,提前安排维护与备件采购,减少突发停机对生产的影响。
冷冲模具的凹模结构形式对模具强度与维修便利性有实际影响。高高精密模具根据制件外形与冲裁轮廓,在整体式凹模与镶拼式凹模之间做出选择。整体式凹模结构紧凑、刚性较好,适合轮廓相对简单、批量适中的冲裁件;镶拼式凹模便于局部更换与刃口研磨,适合轮廓复杂或易磨损部位集中的模具。镶拼凹模的拼块结合面经精密磨削,装配后接缝错位量控制在较小范围,避免冲裁时在制件断面留下明显痕迹。凹模刃口高度依据料厚与冲裁间隙确定,刃口下方设置漏料斜度,使废料顺畅排出。公司在凹模加工后进行硬度检测与刃口检查,确保凹模在批量冲压中具备足够的耐磨储备。高高精密模具一期投资千万,配备多台精密机床完成冷冲模具零件研磨加工。
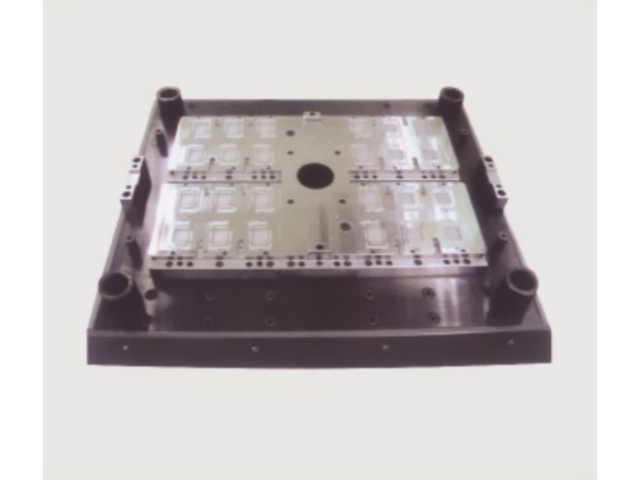
高高精密模具针对薄料冲压工况开展冷冲模具专项设计加工,应对薄板冲压过程容易出现的撕裂、起皱、翘曲等问题。薄板材冲压对于模具间隙、刃口状态有着较高要求,企业技术人员结合板材材质与厚度核算凸凹模间隙数值,在冷冲模具结构之中增加压料、卸料相关机构,加工阶段把控刃口部位的加工纹理,减少板材冲压过程出现的毛刺现象。加工环节依托光学曲线磨床、慢走丝设备完成细小型腔、异形冲头加工,热处理之后做好时效处理,释放加工应力,规避模具零件在使用过程发生形变。模具装配结束后,采用客户实际使用板材开展试冲,不断微调机构参数,直到产出样件状态趋于稳定。该冷冲模具适配 LED 相关五金件、微型连接器弹片等薄料零部件生产,企业可同步配套对应精密工夹具,优化板材定位效果,进一步改善薄料冲压成品的实际状态。高高精密模具优化装配工艺,降低冷冲模具拆装调试的操作难度。舟山合金冷冲模具价格多少
高高精密模具可按需定制半导体配套冷冲模具,适配多类元器件冲压生产。盐城精密冷冲模具哪家好
冷冲模具的装配精度对试模结果具有直接影响。高高精密模具在冷冲模具装配环节,由模具钳工按装配工艺顺序进行作业。先完成模架导柱导套的配研,确认导向间隙均匀;再安装凹模与卸料结构,检查卸料板运动平稳性;装配凸模并调整冲裁间隙。装配过程中使用塞尺与百分表检测配合间隙与平行度,对超差部位进行修配。模具闭合后进行空行程试压,观察各运动部件有无卡滞或干涉。装配精度的控制使模具在试冲时能够较快达到合格状态,减少反复拆装调整的时间。公司对装配完成的模具进行编号与档案记录,便于后续维修时追溯装配参数。盐城精密冷冲模具哪家好