商机详情 -
江苏精密冷冲模具推荐厂家
冷冲模具在五金件批量生产中体现出的效率优势值得关注。相比单工序模具,级进模具与复合模具可减少冲压工序与设备占用,缩短生产周期。高高精密模具设计的级进模具将多道工序集成,配合自动送料装置实现连续冲压,单台冲床即可完成多工序加工,减少半成品周转与人工搬运。模具采用耐磨材料与合理的热处理工艺,刃口磨损慢,连续生产时冲压件质量稳定。模具配备计数装置与自动停机功能,当冲压数量达到设定值或出现异常时自动停机,便于生产管理。对于大批量五金件订单,冷冲模具方案在生产效率与成本控制方面具有实用价值。高高精密模具兼顾性价比与精度,为中小企业提供适配的冷冲模具方案。江苏精密冷冲模具推荐厂家
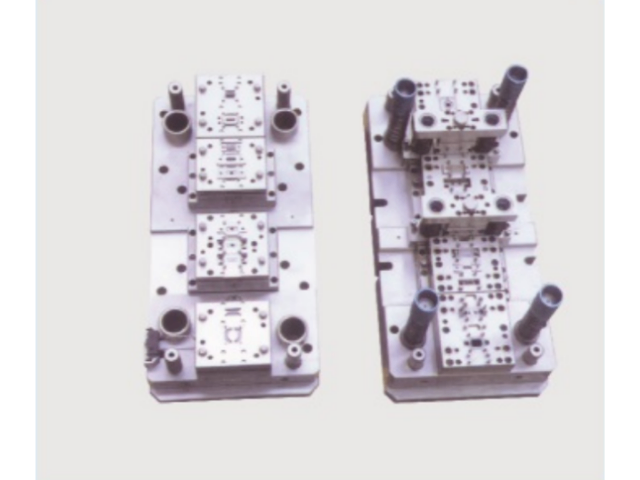
冷冲模具在新能源与电子行业的应用场景不断扩展。新能源电池结构件、光伏组件边框、电子散热器等产品中涉及大量金属冲压零件,对模具的精度与生产效率提出要求。高高精密模具针对新能源行业零件材料多样、更新换代快的特点,在模具设计中注重通用性与可调整性,部分模具采用镶块结构,便于产品局部变更时更换镶件而非整套模具。模具加工采用数字化流程,缩短制造周期,配合客户产品开发节奏。对于电子行业薄料精密冲压件,模具采用高精度导向与小间隙冲裁,保证零件尺寸稳定。公司持续关注下 行 业需求变化,在冷冲模具设计与制造中积累对应经验。宁波铝冷冲模具厂家电话高高精密模具支持冷冲模具非标定制,不局限标准规格模具生产制造。
当模具钢为含碳量(质量分数)小于0.25%的低碳钢,通常采用正火代替退火。因为较快的冷却速度可以防止低碳钢沿晶界析出游离三次漏碳体,从而提高冲压模具件的冷变形性能;用正火可以提高模具钢的硬度,改善低碳钢的切削加工性能;在没有其他热处理工序时,用正火可以细化晶粒,提高低碳钢强度。当模具钢为含碳量(质量分数)介于0.25%~0.50%的中碳钢,也可以用正火代替退火,虽然接近限碳钢正火后硬度偏高,但尚能进行切削加工,且正火成本低、生产率高。当模具钢为含碳量(质量分数)介于0.25%~0.50%的钢,因含碳量较高,正火后的硬度明显高于退火的情况,难于进行切削加工,故一般采用完全退火,降低硬度,改善切削加工性。
冷冲模具的闭合高度与冲床行程匹配需要在设计阶段确认。高高精密模具在与客户沟通冷冲模具需求时,了解客户现有冲床的闭合高度范围与滑块行程参数,据此确定模具的闭合高度与工作行程。模具闭合高度过大时无法装入冲床,过小则可能影响冲压时的有效行程。公司在模具总装图上标注闭合高度与 较小工作高度,供客户核对设备参数。对于需要在不同冲床上使用的模具,可在结构上预留调整垫板的空间。模具的导柱长度与冲床行程配合,保证冲压过程中导柱不脱离导套,维持导向精度。闭合高度与设备参数的匹配确认,减少模具到厂后无法安装或运行不畅的风险。高高精密模具优化装配工艺,降低冷冲模具拆装调试的操作难度。
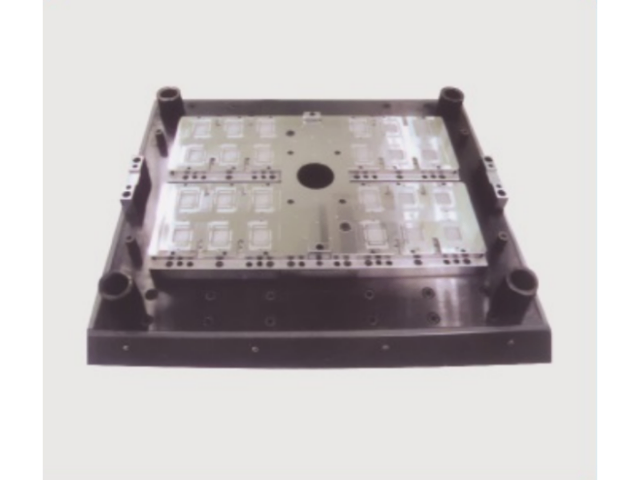
冷冲模具在照明灯具零件冲压中有应用空间。灯具中的灯头、支架、散热片等金属零件可通过冷冲压工艺成型,对模具的成型精度与表面质量有一定要求。高高精密模具在灯具零件模具设计中,关注拉深与冲裁工序的衔接,避免拉深后的零件在后续冲裁中发生变形。对于散热片类零件,模具采用多工位级进结构,冲裁与折弯工序连续完成,提高生产效率。模具刃口保持锋利,减少冲裁断面毛刺,避免影响灯具外观与装配。公司可根据灯具零件的材料与形状,设计匹配的冷冲模具方案,配合客户冲床设备实现批量生产。高高精密模具重视细节打磨,冷冲模具刃口部位做到光滑无加工刀纹。南京五金冷冲模具厂家电话
高高精密模具深耕精密制造多年,有效延长定制冷冲模具实际使用寿命。江苏精密冷冲模具推荐厂家
以下是冷冲压模具的一些常用材料:一、碳素工具钢,T7A是一种强韧的高韧性碳素工具钢,适用于制作易脆断的小模具或承受较大冲击载荷的模具。T10A是较常用的钢。是一种性能较好、耐磨性较高的表示性碳素工具钢。经过适当的热处理,可以获得较高的强度和一定的韧性。适用于制作要求耐磨性较高、承受冲击载荷较小的模具。T8A具有优异的淬透性和韧性以及高耐磨性,适用于制造小型拉伸和挤压模具。二、是低合金工具钢。三、高碳高铬冷作模具钢、四、高速钢。五、基体钢。江苏精密冷冲模具推荐厂家