商机详情 -
镇江冷冲模具厂家报价
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。高高精密模具经过热处理工艺优化,增强冷冲模具整体硬度与抗冲击性。镇江冷冲模具厂家报价
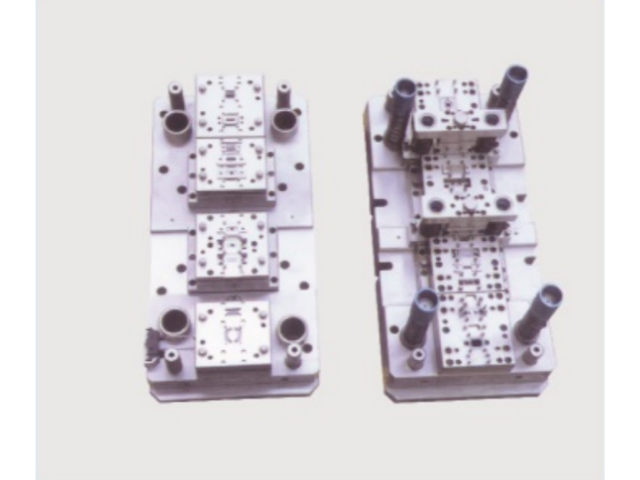
冷冲模具的闭合高度与冲床行程匹配需要在设计阶段确认。高高精密模具在与客户沟通冷冲模具需求时,了解客户现有冲床的闭合高度范围与滑块行程参数,据此确定模具的闭合高度与工作行程。模具闭合高度过大时无法装入冲床,过小则可能影响冲压时的有效行程。公司在模具总装图上标注闭合高度与 较小工作高度,供客户核对设备参数。对于需要在不同冲床上使用的模具,可在结构上预留调整垫板的空间。模具的导柱长度与冲床行程配合,保证冲压过程中导柱不脱离导套,维持导向精度。闭合高度与设备参数的匹配确认,减少模具到厂后无法安装或运行不畅的风险。丽水铝合金冷冲模具哪家好高高精密模具通过 ISO9001 认证,严格质控体系管控冷冲模具整套生产流程。
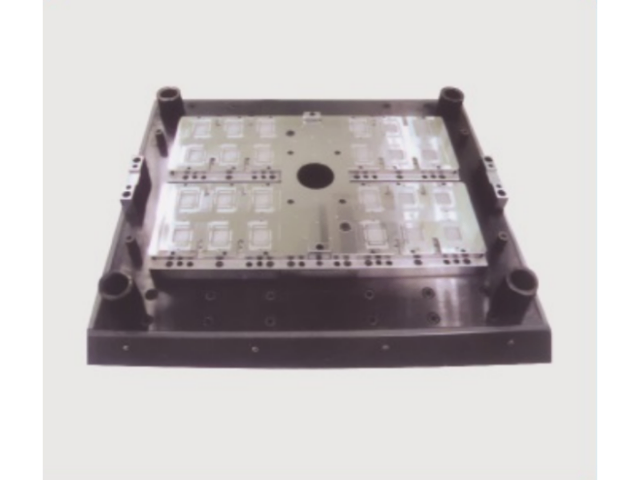
高高精密模具可针对铜材冲压工况打造配套冷冲模具,铜材质地偏软,冲压时容易出现变形、粘料等现象,需要针对性调整模具结构参数。技术人员在冷冲模具设计阶段规划合理排样,设置防粘料结构,把控刃口表面加工状态,减少铜屑附着在模具型腔表面。加工环节依托慢走丝与磨削设备完成型腔加工,做好表面处理,降低材料和模具刃口之间的粘附概率。模具调试阶段反复试冲铜带、铜片原料,调整压料力大小,控制成品平整度。该类冷冲模具多用于导电端子、铜弹片、通讯配件等产品加工,企业可根据客户产线送料形式,匹配自动送料结构,适配连续化冲压作业,稳定工件成型状态。
冷冲模具的装配精度对试模结果具有直接影响。高高精密模具在冷冲模具装配环节,由模具钳工按装配工艺顺序进行作业。先完成模架导柱导套的配研,确认导向间隙均匀;再安装凹模与卸料结构,检查卸料板运动平稳性;装配凸模并调整冲裁间隙。装配过程中使用塞尺与百分表检测配合间隙与平行度,对超差部位进行修配。模具闭合后进行空行程试压,观察各运动部件有无卡滞或干涉。装配精度的控制使模具在试冲时能够较快达到合格状态,减少反复拆装调整的时间。公司对装配完成的模具进行编号与档案记录,便于后续维修时追溯装配参数。高高精密模具积累半导体行业案例,打造适配芯片元器件的冷冲模具。
多功能工具铣床。同时兼有卧铣和立铣的双重功能,在各种多功能夹具或工具的配合下,适应范围大,还可配插头进行插削作业。设备型号不大,主要用于中小型工件的成型加工,尤其适合于工具、模具制造,使用和操作都很方便。普通铣床所使用的刀具。铣床常用刀具为杆铣刀和圆盘铣刀。杆铣刀多为螺旋齿,又分有端齿和侧齿、直柄和锥柄等多种类型。圆盘铣刀又有锯片铣刀、整体及镶嵌组合圆盘铣刀。以及各种成型铣刀、专门使用铣刀、非标准车刀、中心钻、麻花钻、德孔钻、饺刀及特别改制的刀具。高高精密模具支持来图打样,快速完成冷冲模具试样,缩短项目交付周期。淮安冷冲模具报价
高高精密模具分析客户量产节拍,针对性优化冷冲模具耐磨结构设计。镇江冷冲模具厂家报价
针对自动化连续冲压产线的运行特点匹配模具结构,同步对接送料、收料设备参数,无锡市高高精密模具有限公司产出的冷冲模具设置定位感应结构,保障带材输送与冲压动作有序配合。加工环节把控导柱导套配合状态,维持模具开合平稳,规避送料错位带来的撞模风险。该类冷冲模具多用于连接器、家电内置五金件大批量加工,调试阶段联动自动化设备协同验证节拍,降低人工干预频次,长期运行下可以维持稳定的冲压状态,也可配套供应易损镶件,支撑产线持续生产。镇江冷冲模具厂家报价