商机详情 -
扬州拉伸冷冲模具厂家电话
冷冲模具的冲裁间隙设计直接影响冲压件断面质量与模具使用寿命。高高精密模具根据材料厚度、材质特性及产品精度要求,合理计算并分配冲裁间隙,确保冲压件断面光洁、毛刺小。模具刃口采用慢走丝线切割加工,配合精密磨削工艺,刃口直线度与垂直度控制在微米级范围,保证冲裁时受力均匀。模具工作零件选用Cr12MoV、SKD11等材料,经淬火回火处理后具备良好的抗冲击韧性,适合高速冲床连续作业。针对不同厚度板材,模具设计时充分考虑卸料力与压料力的平衡,避免冲压过程中材料偏移。产品适用于电机定转子、连接器端子、五金支架等零件的批量生产,模具寿命可达百万次以上。高高精密模具具备丰富经验,可处理复杂异形结构冷冲模具的加工难题。扬州拉伸冷冲模具厂家电话
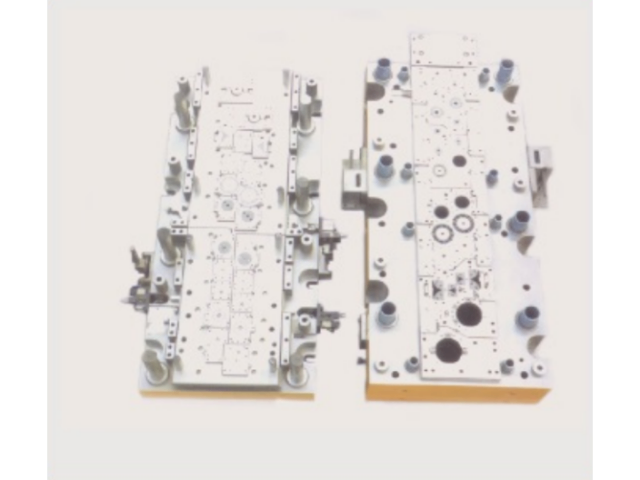
冷冲模具在五金弹片类零件冲压中体现出较强的适应性。弹片类零件通常材料薄、形状细长、有多个弯曲与冲裁工序,对模具的定位精度与成型稳定性要求较高。高高精密模具在弹片模具设计中,将冲裁与弯曲工序合理排布在级进模具的各工位上,通过导正销与侧刃配合保证料带步距准确。弯曲工位设置回弹补偿角度,依据材料批次在试模阶段进行微调,使弹片成型角度稳定。模具卸料板采用导向结构,冲压时压紧料带,防止细长弹片在冲裁时发生翘曲。对于有接触电阻要求的弹片,模具刃口保持锋利,减少冲裁断面毛刺,避免影响接触性能。此类模具适用于电子开关、继电器、连接器等产品中的弹片零件批量生产。台州拉伸冷冲模具厂家电话高高精密模具分析客户量产节拍,针对性优化冷冲模具耐磨结构设计。
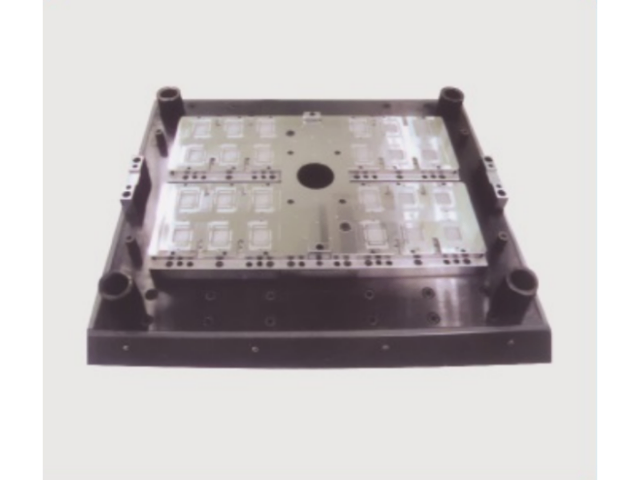
冷冲模具的凸模与凹模配合精度是模具制造的关键环节。高高精密模具在凸凹模加工中,采用慢走丝线切割与精密磨削相结合的工艺,保证凸模与凹模的冲裁间隙均匀一致。加工时以凹模为基准配作凸模,或采用同一程序分别加工凸凹模,确保间隙值符合设计要求。凸模固定方式根据模具结构选用台阶固定、铆接固定或粘接固定,保证凸模安装牢固且更换方便。凹模采用镶拼结构或整体结构,根据产品形状与模具强度合理选择。装配时由模具钳工进行配研,检查凸凹模配合间隙与导向精度,确保模具试冲时冲压件质量合格。
大拖板沿机床床身导轨作横向往复运动,实现刀具接近工件,横向走刀或吃刀。这个运动既可手动,也可将主轴的旋转运动通过柱轮、进给箱变速传给溜板箱后,实现自动走刀或运动。也可使中拖板形成纵向走刀和运动。中拖板纵向吃刀用手动完成。小拖板可随大、中拖板运动,也可用手动方式作横向或斜向移动,实现刀具位置调节或加工锥度。尾座可沿车床床身实现整体的位置移动,工作时再锁定。还可以通过顶上的尖完成轴类零件以中心定位和支撑。尾座上还可以通过辅助工具装卡钻头,丝锥、饺刀等加工中心孔、钻孔、扩孔、攻丝、饺孔等加工。高高精密模具支持冷冲模具非标定制,不局限标准规格模具生产制造。

冷冲模具在建筑五金件冲压中具备适用性。建筑五金中的连接件、固定片、通风管道配件等零件采用冷冲压方式生产,对模具的耐用性与生产效率有实际要求。高高精密模具针对建筑五金件材料较厚、批量较大的特点,在模具结构上加强模座刚度与导向件规格,适应较大冲裁力的工作条件。凸凹模选用耐磨性较好的模具钢,经热处理后刃口保持性良好。模具设置可靠的卸料与出件结构,冲裁后的零件能够顺利脱模,减少人工取件时间。对于长条形零件,模具采用多工位排样,提高材料利用率。公司可根据客户冲压设备条件与产能规划,设计适合连续生产的冷冲模具方案。高高精密模具深耕精密制造多年,有效延长定制冷冲模具实际使用寿命。冷镦冷冲模具报价
高高精密模具通过 ISO9001 认证,严格质控体系管控冷冲模具整套生产流程。扬州拉伸冷冲模具厂家电话
冷冲模具的寿命管理需要建立使用记录与维护档案。高高精密模具建议客户在生产过程中记录模具累计冲压次数、冲压材料批次、刃口研磨时间与研磨量、易损件更换情况等信息,形成模具使用档案。根据冲压件毛刺高度与断面质量变化,判断刃口磨损状态,合理安排研磨周期。研磨时控制研磨量与研磨温度,避免刃口退火软化。模具达到一定冲压次数后进行整体检修,检查导向组件间隙、卸料板导向磨损、紧固件松动等情况。建立模具寿命管理档案,有助于客户掌握模具状态,提前安排维护与备件采购,减少突发停机对生产的影响。扬州拉伸冷冲模具厂家电话