商机详情 -
温州冲击材料冷冲模具报价
高高精密模具在冷冲模具生产流程中设置多道检测节点,从模具零件粗加工阶段到成品试模阶段持续跟进尺寸核验,减少加工偏差流入装配环节。零件加工完成后,工作人员使用投影仪、千分尺等检测工具采集型腔、冲头、镶块的各项尺寸,核对是否符合图纸标注要求,热处理之后再次复测,排查应力释放带来的尺寸变动。全部零件检测合格才会进入装配工序,装配完成后开展空载试运行,确认开合模动作顺畅无卡顿,再进入带料试冲环节。整套流程管控之下,冷冲模具上机后的稳定性得到保障,减少前期试模阶段的调试工作量,适配各类五金冲压车间稳定量产的使用诉求。高高精密模具提供完整技术文档,方便客户冷冲模具日常保养与管理。温州冲击材料冷冲模具报价
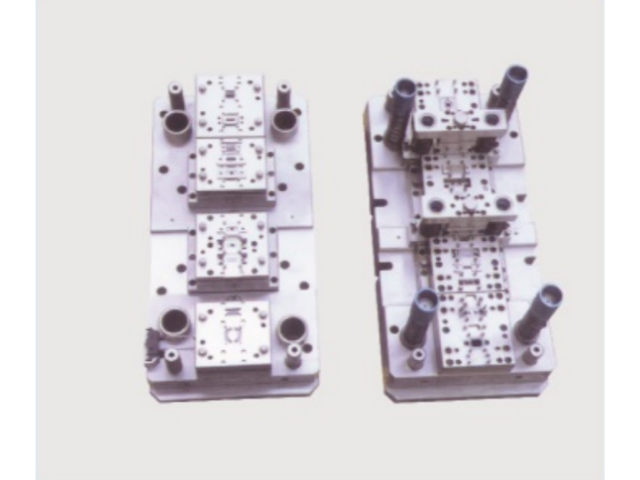
冷冲模具在电器开关零件制造中有实际应用积累。电器开关中的触片、簧片、支架等零件多采用冷冲压工艺成型,对模具的尺寸精度与生产节拍有明确要求。高高精密模具针对开关零件的结构特点,在模具设计中关注触片接触部位的平整度与簧片弹性部位的成型质量。冲裁与弯曲工序在级进模具中衔接,料带在工位间送进时由导料板约束方向,避免偏移。模具设置废料排除通道,防止冲裁废料堆积影响连续生产。对于有镀层要求的零件,模具刃口保持光洁,减少冲裁时镀层剥落。公司可根据客户提供的零件图纸与材料规格,设计匹配的冷冲模具方案,配合冲床自动化送料装置实现批量生产。温州拉伸冷冲模具服务电话高高精密模具专注微米级精度,冷冲模具尺寸误差可控制在极小范围内。
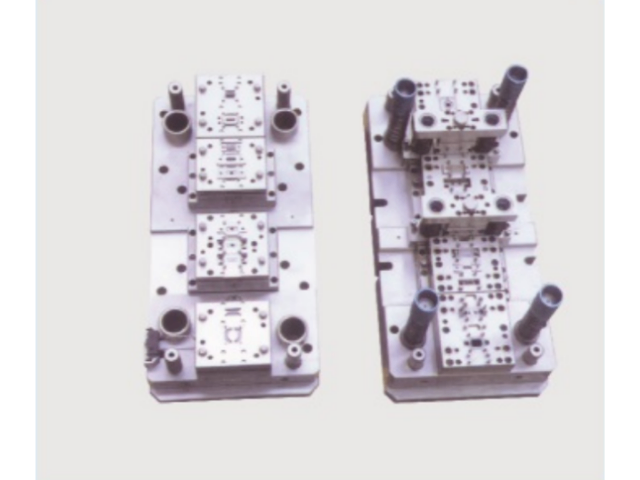
高高精密模具拥有成熟的冷冲模具修模改模服务,很多工厂在产品迭代之后,原有冷冲模具无法匹配新的生产要求,直接新开模具会拉长周期。企业接收客户寄回的模具,技术人员拆解检查模具内部零件磨损、变形、卡位情况,结合新版产品图纸制定改模方案,区分需要更换镶件和只需调整间隙的位置。加工新镶件之后完成装配复位,重新上机试冲,比对新版工件尺寸,逐步完成参数调整。改模后的冷冲模具可以继续投入产线使用,压缩产品更新阶段的开模周期,适配电子配件、五金零件小幅度改型场景,服务长期有产品迭代需求的各类制造厂商。
冷冲模具在模具调试阶段的间隙调整需要细致操作。高高精密模具在冷冲模具试冲过程中,若发现冲压件毛刺偏大或断面质量不理想,调试人员会对凸凹模间隙进行检查与调整。调整方法包括修磨凸模或凹模刃口、调整凸模固定位置或更换镶件。间隙调整时使用塞尺测量实际间隙值,与设计值比对后确定修配量。调整后进行试冲验证,观察冲压件质量变化。对于级进模具,各工位的间隙需要分别检查,避免局部工位间隙不当影响整体冲压质量。调试记录随模具档案保存,便于后续维修时参考。细致的间隙调整作业使冷冲模具在交付时达到稳定的冲裁状态。高高精密模具优化装配工艺,降低冷冲模具拆装调试的操作难度。
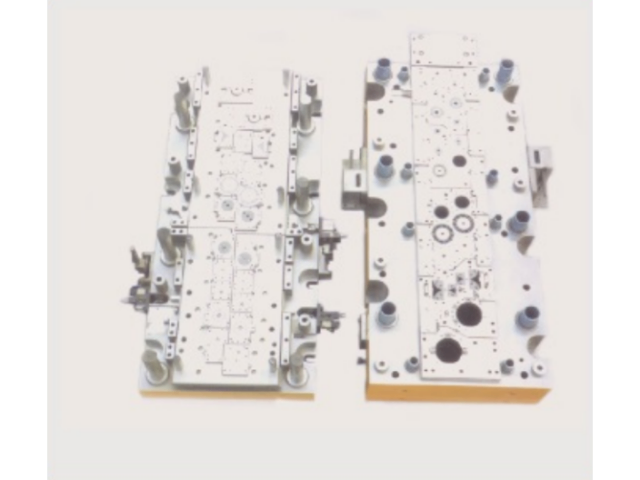
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。高高精密模具深耕精密制造多年,有效延长定制冷冲模具实际使用寿命。淮安冷冲模具
高高精密模具一期投资千万,配备多台精密机床完成冷冲模具零件研磨加工。温州冲击材料冷冲模具报价
冷冲模具的试冲与调试是模具交付前的关键环节。高高精密模具在模具装配完成后,在自有冲床上进行试冲,使用与客户生产相近的材料与厚度,检查冲压件尺寸、毛刺、断面质量及模具运行状态。试冲过程中记录冲压力、送料顺畅度、卸料效果等参数,对发现的问题及时调整模具间隙、导向配合或卸料力。试冲合格后出具试冲报告与冲压件样品,随模具一同交付客户。客户在自家冲床上进行复试时,公司可派技术人员现场配合,协助调整冲床参数与模具安装,确保模具顺利投入生产。完善的试冲调试流程降低客户使用风险。温州冲击材料冷冲模具报价