商机详情 -
镇江合金冷冲模具厂家现货
冷冲模具的凸模与凹模配合精度是模具制造的关键环节。高高精密模具在凸凹模加工中,采用慢走丝线切割与精密磨削相结合的工艺,保证凸模与凹模的冲裁间隙均匀一致。加工时以凹模为基准配作凸模,或采用同一程序分别加工凸凹模,确保间隙值符合设计要求。凸模固定方式根据模具结构选用台阶固定、铆接固定或粘接固定,保证凸模安装牢固且更换方便。凹模采用镶拼结构或整体结构,根据产品形状与模具强度合理选择。装配时由模具钳工进行配研,检查凸凹模配合间隙与导向精度,确保模具试冲时冲压件质量合格。高高精密模具经过热处理工艺优化,增强冷冲模具整体硬度与抗冲击性。镇江合金冷冲模具厂家现货

多功能工具铣床。同时兼有卧铣和立铣的双重功能,在各种多功能夹具或工具的配合下,适应范围大,还可配插头进行插削作业。设备型号不大,主要用于中小型工件的成型加工,尤其适合于工具、模具制造,使用和操作都很方便。普通铣床所使用的刀具。铣床常用刀具为杆铣刀和圆盘铣刀。杆铣刀多为螺旋齿,又分有端齿和侧齿、直柄和锥柄等多种类型。圆盘铣刀又有锯片铣刀、整体及镶嵌组合圆盘铣刀。以及各种成型铣刀、专门使用铣刀、非标准车刀、中心钻、麻花钻、德孔钻、饺刀及特别改制的刀具。温州拉丝冷冲模具厂家电话高高精密模具输出冷冲模具配套图纸,方便客户后期模具备件采购替换。
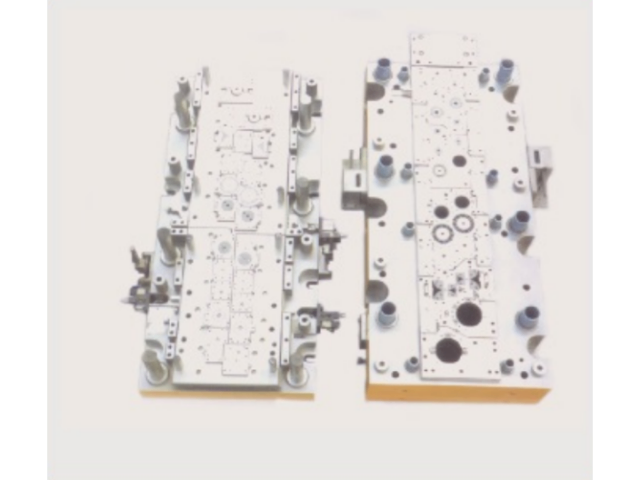
根据冲压产品图纸规划整套成型方案,在结构设计阶段做好排样与冲裁力核算,无锡市高高精密模具有限公司打造的冷冲模具可以整合冲孔、落料工序,满足复合冲压需求。加工过程分步开展粗加工、热处理与研磨作业,管控各配合组件尺寸,装配完成后持续试冲调整间隙,改善工件断面成型状态。这类冷冲模具适配冷轧板、薄铜板等原料加工,适合中小型五金配件生产,试冲阶段会记录样件各项数据,便于后续调试,交付时同步给到模具相关图纸,方便车间开展日常管护,减少冲压过程出现卡料、工件偏移等状况。
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。高高精密模具可改良旧款冷冲模具结构,提升原有设备生产加工效率。

冷冲模具的导料结构影响料带送进的顺畅程度。高高精密模具在冷冲模具设计中,根据料带宽度与厚度配置导料板与侧压板。导料板之间的间距按料带宽度加适当间隙设定,使料带在送进过程中受到约束但不卡滞。侧压板采用弹簧压紧结构,将料带推向基准侧,保证送进步距的稳定性。对于较薄的料带,导料板入口处设置导入斜角,方便料带穿入。导料结构的安装位置与凹模刃口保持对应关系,避免料带在冲裁时发生偏移。公司在模具装配后手动推送料带进行模拟,检查导料结构对料带的约束效果,确认送进顺畅后再进行试冲。高高精密模具专注微米级精度,冷冲模具尺寸误差可控制在极小范围内。苏州五金冷冲模具推荐厂家
高高精密模具通过 ISO9001 认证,严格质控体系管控冷冲模具整套生产流程。镇江合金冷冲模具厂家现货
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。镇江合金冷冲模具厂家现货