商机详情 -
杭州五金冷冲模具报价
目前我国模具年生产总量虽然已位居世界第三,其中,冲压模占模具总量的40%以上,但在整个模具设计制造水平和标准化程度上,与德国、美国、日本等发达国家相比还存在相当大的差距。以大型覆盖件冲模为表示,我国已能生产部分轿车覆盖件模具。轿车覆盖件模具设计和制造难度大,质量和精度要求高,表示覆盖件模具的水平。在设计制造方法、手段上已基本达到了国际水平,模具结构功能方面也接近国际水平,在轿车模具国产化进程中前进了一大步。但在制造质量、精度、制造周期和成本方面,以国外相比还存在一定的差距。高高精密模具生产的冷冲模具,可适配不锈钢、铜材等多种金属板材冲压。杭州五金冷冲模具报价

由于设计人员改进制模工艺,具有自动送料、自动理片和接料装置的复合模具大量问世。靠模铣床引进后,用石膏、木模或实物即可翻制出相同形状的模芯,给制作复合拉深模具提供了方便,确保了精度。70年代以后,使用斜度线切割机加工冷冲模具,其凸模(冲头)和凹模可先淬火处理再切割装配,取代了原来冷冲模具制作:热处理-装配-变形修正的繁琐工艺。模具的光洁度也相应提高一个等级,精度可达到0.01毫米。后来各专业模具厂、模具车间小组已普遍使用线切割机加工制作冷冲模具。连云港五金冷冲模具厂家报价高高精密模具对冷冲模具每道工序检测,保障批量冲压产品尺寸一致性。
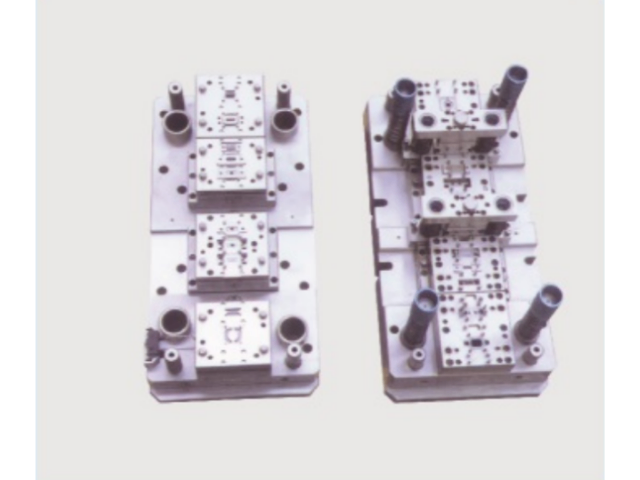
标志冲模技术先进水平的多工位级进模和多功能模具,是我国重点发展的精密模具品种,在制造精度、使用寿命、模具结构和功能上,与国外多工位级进模和多功能模具相比,存在一定差距。基体钢,模具常用的基体钢有6cr4w3mo2nb、7Cr7Mo2V2Si、5cr4mo3imnval等。基体钢普遍应用于厚板的冷挤压、冷冲压、冷镦等模具制造,特别是难变形材料的大型复杂模具制造,也可用作黑色金属的热挤压模具。这是一种冷热两用的模具钢。随着高速多工位自动冷镦机的普遍使用和强钢、高韧性不锈钢冲压件的普遍应用,冷冲压模具的使用条件更加恶劣。电渣重熔复合强化012Al基钢冷冲压模具的使用寿命可明显延长。
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。高高精密模具兼顾性价比与精度,为中小企业提供适配的冷冲模具方案。
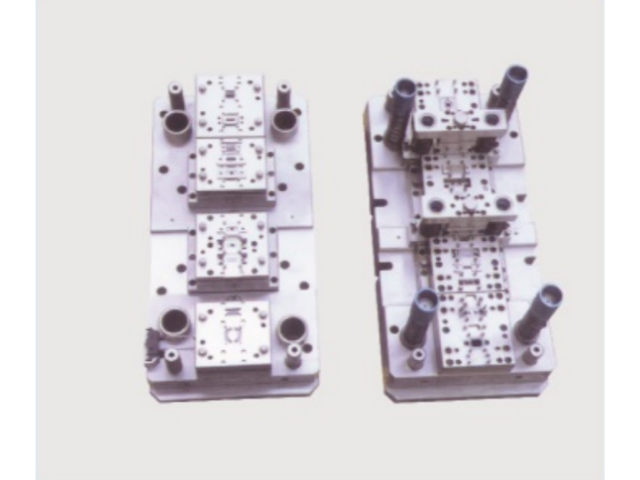
冷冲模具在模具调试阶段的间隙调整需要细致操作。高高精密模具在冷冲模具试冲过程中,若发现冲压件毛刺偏大或断面质量不理想,调试人员会对凸凹模间隙进行检查与调整。调整方法包括修磨凸模或凹模刃口、调整凸模固定位置或更换镶件。间隙调整时使用塞尺测量实际间隙值,与设计值比对后确定修配量。调整后进行试冲验证,观察冲压件质量变化。对于级进模具,各工位的间隙需要分别检查,避免局部工位间隙不当影响整体冲压质量。调试记录随模具档案保存,便于后续维修时参考。细致的间隙调整作业使冷冲模具在交付时达到稳定的冲裁状态。高高精密模具针对薄料冲压场景,定制冷冲模具减少材料撕裂问题。浙江拉伸冷冲模具报价
高高精密模具采用沙迪克线切割设备,提升冷冲模具凸凹模加工表面光洁度。杭州五金冷冲模具报价
铣床。铣床是利用刀具的旋轴和工件各种移动或转动动作的配合来完成加工的。铣床通常分为卧式和立式两大类。卧式铣床。是一台普通的卧式铣床。工件的安装。被加工工件可以直接,也可通过夹具或辅助工具安装固定在工作台上,随工作台、回转台、溜板、升降台等,作纵、横方向移动和升降移动,或倾斜一定角度,来实现吃刀、进给和走刀。工作台的横向、纵向溜板及升降台的运动,都可以分别采用手动、快速和慢速的自动方式来完成,以便适应不同工作状态的需要。如手动用于调整吃刀深度,快速自动用于调整工件加工面与刀具的位置,以便尽快进入加.工状态,或脱离加工状态,方便检查或检测。慢速自动则用于走刀,可以减轻工人劳动强度。杭州五金冷冲模具报价