商机详情 -
杭州拉伸冷冲模具厂家报价
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。高高精密模具的冷冲模具在医疗器械制造中,确保了产品的精密和可靠性。杭州拉伸冷冲模具厂家报价
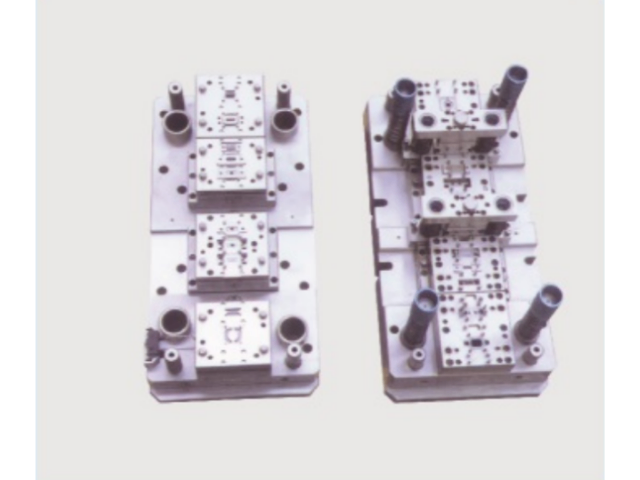
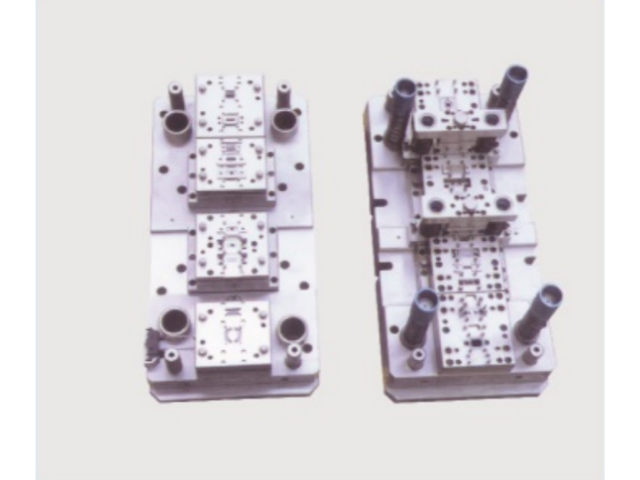
整个冲裁过程材料的变形分为三个阶段。1、弹性变形阶段:由于凸模加压,材料发生弹性压缩与弯曲,并略有挤入凹模洞口。这时材料内应力没有超过弹性极限,若卸压,材料即恢复原状,故称弹性变形阶段。2、塑性变形阶段:凸模续续加压,材料的内应力达到屈服极限,部分金属被挤入凹模洞口,产生塑剪变形,得到光亮的剪切断面。因凸、凹模间存在间隙,故在塑剪变形的同时还伴有材料的弯曲与拉伸。外力继续增加,材料内应力不断增大,在凸、凹模刃口处由于应力集中,内应力首先超过抗剪强度,出现微裂。3、断裂阶段:凸模继续下压,凸、刃口处的微裂不断向材料内部扩展,材料随即被拉断分离,得到光亮的剪切断面。金华五金冷冲模具哪家好无锡市高高精密模具有限公司的冷冲模具在精密模具设计方面,展现了公司的设计团队的专业能力。

模具的发展与现状,模具是工业生产中的基础工艺装备,是一种高附加值的高技术密集型产品,也是高新技术产业的重要领域,其技术水平的高低已成为衡量一个国家制造水平的重要标志。随着国民经济总量和工业产品技术的不断发展,各行各业对模具的需求量越来越大,技术要求也越来越高。目前我国模具工业的发展步伐日益加快,“十一五期间”产品发展重点主要应表现在:(1)汽车覆盖件模;(2)精密冲模;(3)大型及精密塑料模;(4)主要模具标准件;(5)其它高技术含量的模具。
冷冲压工艺可分为下列五类:1、冲裁-沿封闭的或敞开的轮廓将材料的一部分与另一部分分离的工艺。2、弯曲-对平的坯料或弯曲件的半成品,将其一部分相对另一部分转过一定的角度的变形工艺。3、拉伸-将平的坯料变成任一形状的空心件,或将空心件半成品的尺寸和形状作进一步改变的工艺。4、成形-用各种性质的局部变形,来改变零件或毛坯的形状的工艺。5、立体冲压-利用金属材料在压力作用下的塑性流动,按材料体积作重新分配的方法,使毛坯或半成品改变其形状,轮廓或厚度的工艺。无锡市高高精密模具有限公司的冷冲模具在汽车行业中,为汽车零部件的精密制造提供了保障。
平面磨床。就是一台普通的平面磨床。①平面磨床的动作原理。砂轮安装固定在砂轮架上,顺时针旋转进行切削,砂轮架可沿床身导轨升降,实现砂轮接近被加工面和调整吃刀深度,均为手动方式。砂轮架还可以自动和手动方式作纵向往复运动,实现进刀。工作台由液压传动方式作横向往复运动,并可根据磨削面的长短和位置进行调整,减少空程时间。②工件的安装固定。一般平面磨床都有一个平面的磁力工作台,多数零件可直接靠电磁吸力固定在工作台面上直接进行加工。必要时也可借助附磁铁、平口钳、方箱、弯板、V形体、分度头、三爪卡盘及正弦磁力工作台等,来为被加工零件提供定位和安装固定。特殊情况也可选用简易的自制专门使用夹具。③平面磨床上可以完成的工作内容。平面磨床以磨削平面为主,需要时也可以磨削台阶面,借助夹具磨斜面。通常不宜采用靠磨方式磨侧面,既不安全,所能获得的质量也有限。无锡市高高精密模具有限公司的冷冲模具在电子行业中,为精密电子元件的制造提供了强有力的支持。扬州精密冷冲模具服务电话
高高精密模具的冷冲模具在成型打弯和LDE料盒制造中表现出色,提升了产品的加工质量。杭州拉伸冷冲模具厂家报价
立式铣床。立式铣床是铣床中应用较为普遍的一种,其工作台部分的结构及运动和卧式铣床基本相同。主要的不同点在于主轴是垂直方向的,轴向可作适当调整,用于钻孔时还可以手动进给。另外,主轴头还可以沿水平轴顺、逆时针方向转动一定角度,用来铣削斜面或钻斜孔。另外就是立式铣床的加工内容更加普遍,还可以利用多种通用、专门使用夹具或辅助工具完成工件定位安装固定。加工内容包括:平面、侧面、台阶面、斜面、通或不通的沟槽、通或不通的各种型孔,平面孔系加工,钻孔、扩孔、觎孔、镗孔、饺孔等,而且更方便观察和加工过程中的检测。杭州拉伸冷冲模具厂家报价