商机详情 -
台州冷镦冷冲模具定制
介绍各种钣金冲压工艺的原理和计算,常温下利用压力机并依靠模具对金属材料加工使之变形以获得所需形状的加工称为冷冲压。冲裁:冲裁是利用模具使板料产生分离的冲压工序。从板料上冲下为所需的工件(或毛坯)的工序叫落料,在工件上冲出所需形状的孔(冲去的为废料)的工序叫冲孔。下面就冲裁变形过程、冲裁间隙、冲裁刃口尺寸计算等问题进行分析。冲裁的变形过程:由图一所示的冲裁变形过程:凸模与凹模组成上下刃口,材料放在凹模上,凸模逐步下降使材料产生变形,直至全部分离而完成冲裁。无锡市高高精密模具有限公司的冷冲模具在设计和制造过程中严格执行ISO 9001质量管理体系。台州冷镦冷冲模具定制
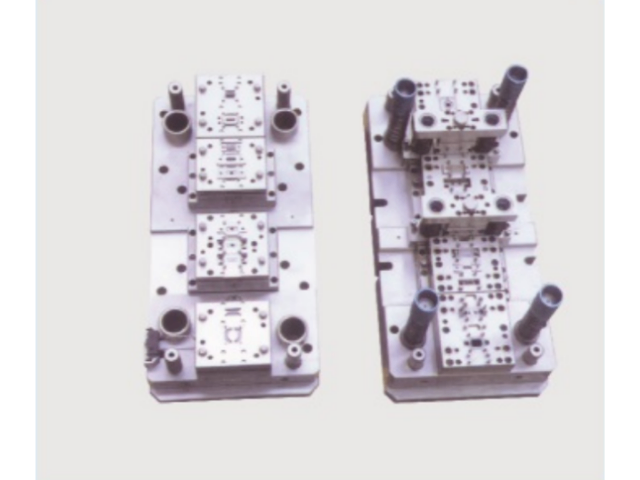
整个冲裁过程材料的变形分为三个阶段。1、弹性变形阶段:由于凸模加压,材料发生弹性压缩与弯曲,并略有挤入凹模洞口。这时材料内应力没有超过弹性极限,若卸压,材料即恢复原状,故称弹性变形阶段。2、塑性变形阶段:凸模续续加压,材料的内应力达到屈服极限,部分金属被挤入凹模洞口,产生塑剪变形,得到光亮的剪切断面。因凸、凹模间存在间隙,故在塑剪变形的同时还伴有材料的弯曲与拉伸。外力继续增加,材料内应力不断增大,在凸、凹模刃口处由于应力集中,内应力首先超过抗剪强度,出现微裂。3、断裂阶段:凸模继续下压,凸、刃口处的微裂不断向材料内部扩展,材料随即被拉断分离,得到光亮的剪切断面。嘉兴五金冷冲模具订做价格无锡市高高精密模具有限公司的冷冲模具在提供一站式解决方案的同时,也注重与客户的沟通和合作。
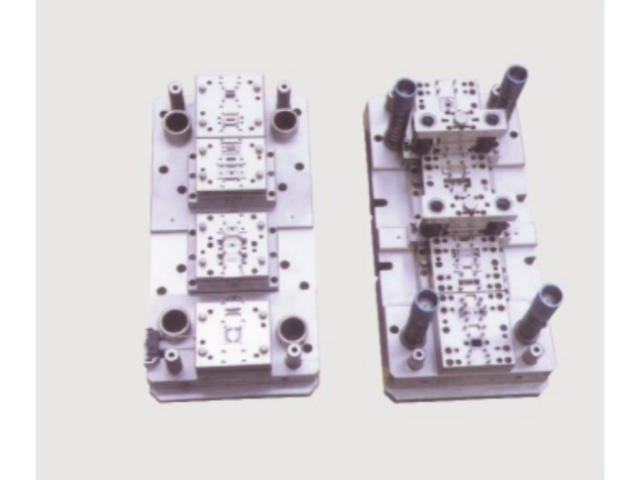
冲压模具的形式很多,一般可按以下几个主要特征分类:根据工艺性质分类:(1)冲裁模沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。(2)弯曲模使板料毛坯或其他坯料沿著直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。(3)拉深模是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。(4)成形模是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身只产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。
冲压模具材料的种类及特性:制造冲压模具的材料有钢材、硬质合金、钢结硬质合金、锌基合金、低熔点合金、铝青铜、高分子材料等等。目前制造冲压模具的材料绝大部分以钢材为主,常用的模具工作部件材料的种类有:碳素工具钢、低合金工具钢、高碳高铬或中铬工具钢、中碳合金钢、高速钢、基体钢以及硬质合金、钢结硬质合金等等。钨基高速钢因碳化物分布均匀、颗粒细小而得到普遍应用,其韧性优于W18Cr4V钢。强韧性、降碳降钒高速钢6W6Mo5Cr4V的抗弯强度、塑性和冲击韧性明显提高,同时保持了硬度和二次硬化能力。无锡市高高精密模具有限公司的冷冲模具在精密加工设备的支持下,保证了模具的制造品质和交付时间。
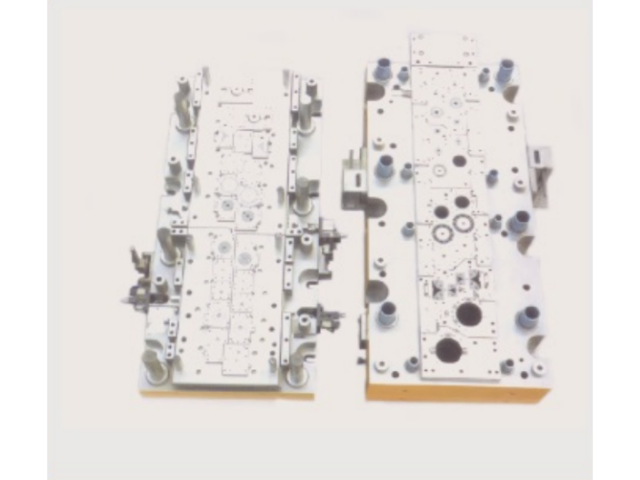
磨床,磨床的种类很多,磨床的切削工具是用不同种类、性质和粒度的砂粒,拌入胶黏剂,经模压成型后烧结而成的砂轮,加工时大多不受被加工材料硬度的限制。而且,经磨削成型后,零件的形状和尺寸精度高,还可以获得比较理想的表面粗糙度。所以是模具制造不可缺少的精加工设备。(1)平面磨床。(2)外圆磨床。(3)内圆磨床。(4)多功能工具磨床。(5)磨削时的经济精度。磨削时的经济精度。磨削加工属精加工,形状及尺寸精度都能控制在0.01~0.02mm,加工表面粗糙度一般都在左右,除多功能工具磨及内圆磨外,达到0.4也是比较容易的。这样的加工精度已能满足大多数冷冲压模具的加工要求。高高精密模具注重创新,不断推出新型冷冲模具,满足市场需求。浙江冲击材料冷冲模具
凭借先进的加工设备和工艺,高高精密模具的冷冲模具深受客户好评。台州冷镦冷冲模具定制
模具CAD/CAE/CAM是改造传统模具生产方式的关键技术,是一项高科技、高效益的系统工程。它以计算机软件的形式,为企业提供一种有效的辅助工具,使工程技术人员借助于计算机对产品性能、模具结构、成形工艺、数控加工及生产管理进行设计和优化。模具CAD/CAE/CAM技术能明显缩短模具设计与制造周期,降低生产成本和提高产品质量已成为模具界的共识。模具CAD/CAE/CAM在近20年中经历了从简单到复杂,从试点到普及的过程。进入本世纪以来,模具CAD/CAE/CAM技术发展速度更快,应用范围更广。台州冷镦冷冲模具定制