商机详情 -
上海冲击材料冷冲模具价格多少
常用的冷冲压模具材料。冲压模具工作零件材料的要求。冲压模具工作时要承受冲击、振动、摩擦、高压与拉伸、弯扭等负荷,甚至在较高的温度下工作(如冷挤压),工作条件复杂,易发生磨损、疲劳、断裂、变形等现象。因此,对模具工作零件材料的要求比普通零件高。由于各类冲压模具的工作条件不同,所以对模具工作零件材料的要求也有所差异。1、冲裁模材料的要求,对于薄板冲裁模具的工作零件用材要求具有高的耐磨性与硬度,而对厚板冲裁模除了要求具有高的耐磨性、抗压屈服点外,为防止模具断裂或崩刃,还应具有高的断裂抗力、较高的抗弯强度与韧性。高高精密模具坐落无锡新吴区,就近为华东客户提供冷冲模具上门对接。上海冲击材料冷冲模具价格多少
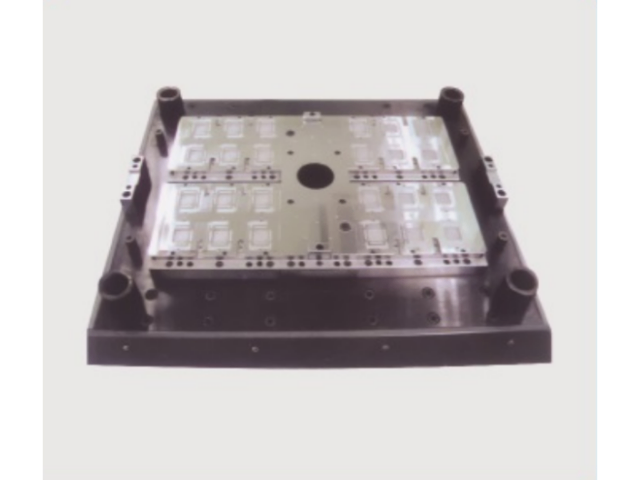
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。泰州钨钢板冷冲模具联系人高高精密模具具备丰富经验,可处理复杂异形结构冷冲模具的加工难题。
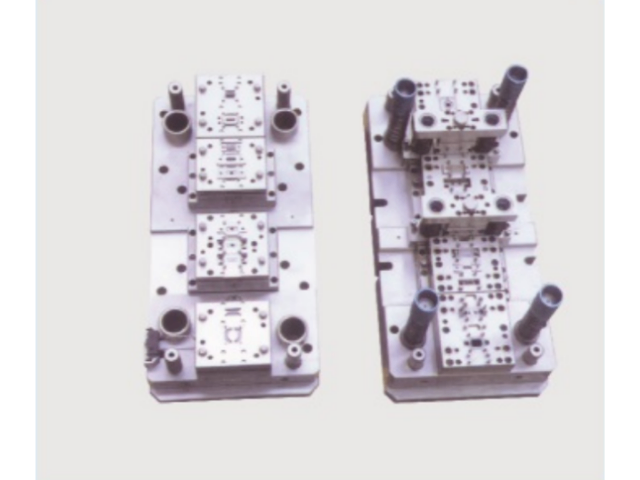
冲压模具的形式很多,一般可按以下几个主要特征分类:根据工艺性质分类:(1)冲裁模沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。(2)弯曲模使板料毛坯或其他坯料沿著直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。(3)拉深模是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。(4)成形模是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身只产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。
高高精密模具针对薄料冲压工况开展冷冲模具专项设计加工,应对薄板冲压过程容易出现的撕裂、起皱、翘曲等问题。薄板材冲压对于模具间隙、刃口状态有着较高要求,企业技术人员结合板材材质与厚度核算凸凹模间隙数值,在冷冲模具结构之中增加压料、卸料相关机构,加工阶段把控刃口部位的加工纹理,减少板材冲压过程出现的毛刺现象。加工环节依托光学曲线磨床、慢走丝设备完成细小型腔、异形冲头加工,热处理之后做好时效处理,释放加工应力,规避模具零件在使用过程发生形变。模具装配结束后,采用客户实际使用板材开展试冲,不断微调机构参数,直到产出样件状态趋于稳定。该冷冲模具适配 LED 相关五金件、微型连接器弹片等薄料零部件生产,企业可同步配套对应精密工夹具,优化板材定位效果,进一步改善薄料冲压成品的实际状态。高高精密模具针对薄料冲压场景,定制冷冲模具减少材料撕裂问题。
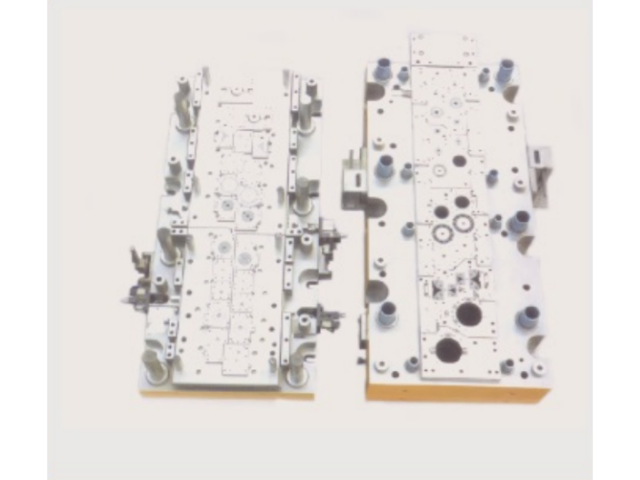
冷冲压模具的几种常用材料,冷冲模工艺(冲压冷冲模的加工工艺,冲压冷冲模的加工工艺:1、公式是:双面间隙值=所冲板料厚度×相应的系数。2、冲压模--在冷冲压加工中,将材料(金属或非金属)加工成零件(或半成品)的一种特殊工艺装备,称为冷冲压模具(俗称冷冲模)。冲压--是在室温下,利用安装在压力机上的模具对材料施加压力,使其产生分离或塑性变形,从而获得所需零件的一种压力加工方法。当模具钢为含碳量(质量分数)在0.75%以上的高碳钢或工具钢,一般采用球化退火作为预备热处理,网状二次篸碳体存在,则应先进行正火消除之。高高精密模具做好生产排期规划,保障冷冲模具项目按约定时间交付。杭州五金冷冲模具价格多少
高高精密模具恪守精益求精方针,每一套冷冲模具都经过多重质检流程。上海冲击材料冷冲模具价格多少
冷冲模具中,铣削时的经济精度。一般尺寸精度可控制在0.10mm,可达0.05mm或更好。加工表面粗糙度一般可达+,精铣时可达。影响的因素包括设备精度,工件材料、形状及尺寸大小,操作工的技术水平等。数控加工机床。数控加工机床利用自身的高精度,外加多轴转动的特点,以及用程序控制代替手工操作的优势,大多用于特殊成型零件的批量生产,也可用于模具成型工作零件的加工,尤其对一些大型立体成型的凸模和凹模的成型面精加工更为有利。上海冲击材料冷冲模具价格多少