商机详情 -
商务车右侧蒙皮配套
铸铁辊压件的材料技术注重耐磨性与成本平衡,适用于承受摩擦、载荷的结构件(如机械底座、滚筒)。常用材质为灰铸铁(HT200、HT250)、球墨铸铁(QT450-10、QT500-7),灰铸铁含碳 2.5%-3.5%、硅 1.0%-2.0%,石墨呈片状,耐磨性好、成本低,但韧性较差;球墨铸铁通过添加球化剂(如镁、稀土)使石墨呈球状,韧性与强度远高于灰铸铁,延伸率≥10%,适合承受冲击载荷的辊压件。铸铁辊压前需进行退火处理(650-700℃保温 4-6 小时),消除铸造应力,降低硬度,改善塑性。辊压温度控制在 200-300℃,提升材料塑性,避免开裂;辊压后可进行时效处理,稳定尺寸。铸铁耐腐蚀性较差,需通过涂漆、镀锌等表面处理增强防护,同时避免在潮湿环境中长时间使用。辊压件的模具调试是关键环节,需通过试轧逐步调整轧辊间隙和导向位置。商务车右侧蒙皮配套
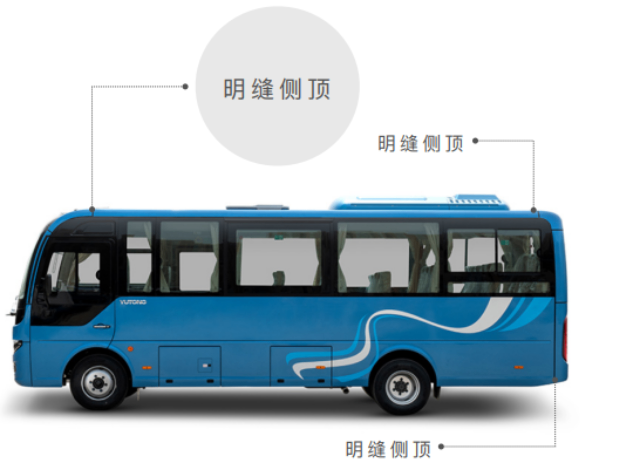
防水密封材料辊压件的材料技术注重提升密封性与耐水性,防止水分渗透,适用于密封、防水部件(如密封圈、防水卷材、管道接口)。常用防水密封材料包括丁腈橡胶(NBR)、氟橡胶(FKM)、硅橡胶、EPDM 橡胶、防水塑料(如 HDPE、PVC)等,丁腈橡胶耐油性好、密封性佳,适用于油水环境密封;氟橡胶耐腐蚀性、耐候性优异,适用于恶劣环境密封;EPDM 橡胶耐候性、耐臭氧性好,适用于户外防水密封;HDPE、PVC 防水塑料耐水性强,适用于管道、防水卷材。防水密封材料辊压前需确保表面清洁,无油污、杂质;辊压工艺需控制压力与温度,确保材料致密,避免产生气孔、缝隙。密封性能需通过水压试验、气密性试验验证,确保在设计压力下无渗漏;耐水性需通过浸泡试验验证,长期浸泡后性能无明显下降。上海中巴车身立柱辊压工艺可高效生产复杂截面的长尺寸零件。
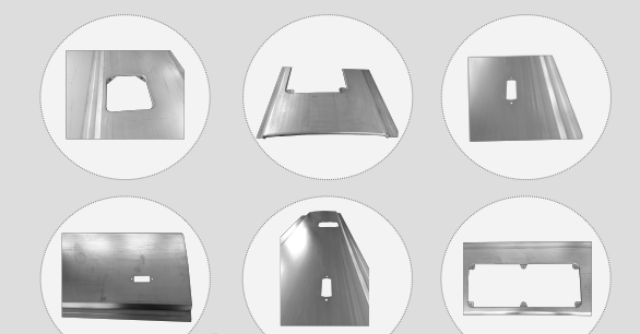
耐低温材料辊压件的材料技术注重低温环境下的韧性与强度,适用于寒冷地区、低温设备(如极地机械、制冷设备)。常用耐低温材料包括低温钢(如 Q345E、Q345F)、低温铝合金(如 5083-H116)、低温塑料(如 HDPE、PPR)等,低温钢通过降低碳含量(≤0.18%)与杂质含量,提升低温韧性,在 - 40℃至 - 60℃环境下冲击功≥34J;低温铝合金 5083-H116 含镁 4.0%-4.9%、锰 0.40%-1.0%,在 - 196℃低温下仍保持良好的塑性与韧性;HDPE、PPR 塑料低温脆性转变温度低(≤-50℃),在低温环境下不易脆裂。耐低温材料辊压前需进行低温预处理,模拟使用环境温度,检验材料塑性;辊压工艺需控制速度与压力,避免产生过大残余应力。辊压后的耐低温性能需通过低温冲击试验、低温拉伸试验验证,确保在设计低温下性能达标。
辊压件的焊接质量检测针对需要焊接成型的辊压件,排查焊缝裂纹、气孔、夹渣等缺陷。外观检测首先观察焊缝表面,焊缝应平整、均匀,无未焊透、咬边、飞溅等明显缺陷,焊缝高度与宽度符合设计要求。无损检测采用 PT 渗透检测、UT 超声波检测或 RT 射线检测,根据焊缝厚度与重要程度选择。PT 渗透检测适用于表面缺陷检测,将渗透剂涂抹在焊缝表面,去除多余渗透剂后施加显像剂,观察是否有缺陷显示,无明显缺陷痕迹为合格;UT 超声波检测适用于内部缺陷检测,探头频率 2-5MHz,扫描焊缝区域,无超标内部裂纹、气孔等缺陷为合格;RT 射线检测则针对厚壁焊缝,通过射线成像观察焊缝内部质量,缺陷尺寸不得超过标准限值。焊接质量检测还需验证焊缝力学性能,截取焊缝试样进行拉伸、弯曲试验,焊缝强度不得低于母材强度的 90%,弯曲试验无裂纹产生。焊接质量不合格的产品需进行补焊处理,补焊后重新检测,直至符合要求,确保焊缝可靠性。辊压件的材料选择需考虑强度、韧性和成形性,常用的有低碳钢、不锈钢和铝型材。
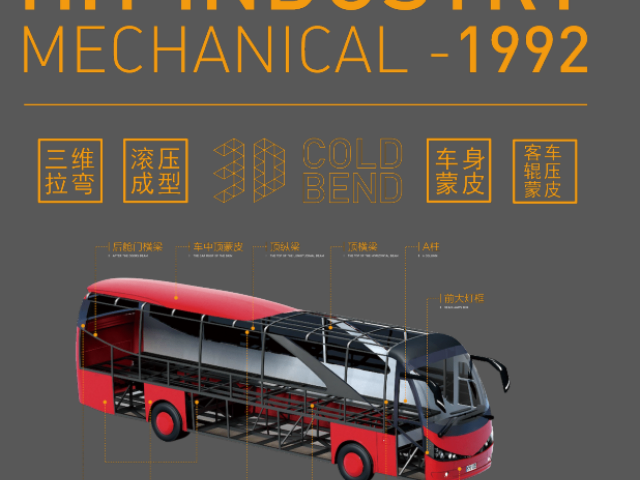
陶瓷辊压件的材料技术聚焦于耐高温、耐磨性与硬度,适用于高温、高磨损环境(如冶金、化工领域)。常用材质包括氧化铝陶瓷(Al₂O₃含量≥95%)、氮化硅陶瓷(Si₃N₄含量≥90%),氧化铝陶瓷硬度高(HRA≥85)、耐高温(使用温度≤1600℃),但韧性较差;氮化硅陶瓷韧性优于氧化铝陶瓷,耐高温性能更佳(使用温度≤1800℃),耐磨性优异。陶瓷辊压件的制造采用粉末冶金工艺,先将陶瓷粉末压制成坯体,经烧结(1500-1800℃)后进行辊压加工,辊压时需控制压力与速度,避免脆性材料开裂。为提升陶瓷与金属的结合性,可在陶瓷表面制备金属化层(如钛、镍层),便于后续装配与连接。陶瓷辊压件的缺点是脆性大,抗冲击性能差,需避免剧烈碰撞。对于高强度钢,我们调整工艺参数以确保成型质量。商务车右侧蒙皮配套
预冲孔工艺需考虑后续成型导致的孔位变形。商务车右侧蒙皮配套
聚苯醚(PPO)辊压件的材料技术关键是耐高温、耐腐蚀性与尺寸稳定性,使用温度范围 - 40℃至 150℃,能抵抗酸碱、有机溶剂等腐蚀介质,适用于高温、腐蚀环境下的结构件。PPO 本身成型性较差,通常与 PS 共混改性,改善成型性,同时保持优异的耐高温性能。PPO 辊压前需进行干燥处理(温度 120-140℃,时间 3-4 小时),去除水分。辊压温度控制在 260-300℃,确保材料充分熔融,均匀变形;辊压后需进行退火处理(100-120℃保温 1-2 小时),消除残余应力。PPO 耐候性较差,需添加抗紫外线剂,避免长期户外使用;PPO 成本较高,适用于对性能要求苛刻的应用场景。商务车右侧蒙皮配套