商机详情 -
校车车身辊压件价格
耐候钢辊压件的材料技术关键是利用合金元素形成保护性氧化膜,无需额外涂装即可适应户外环境。典型材质如 Q355NH,添加铜(0.20%-0.50%)、铬(0.30%-0.70%)、镍(0.20%-0.50%)等元素,这些元素在腐蚀过程中富集于氧化膜表面,形成致密的钝化层,阻碍腐蚀介质渗透。耐候钢的碳含量控制在≤0.16%,避免珠光体组织过多导致韧性下降,同时添加钒(0.02%-0.12%)细化晶粒,提升强度与韧性。辊压前需清理材料表面的氧化皮,避免辊压过程中氧化皮压入表面影响质量;辊压后可通过自然时效促进氧化膜形成,初期使用时表面会形成红褐色锈层,后期逐渐稳定为深褐色致密锈层,实现长期防腐。生产过程中发现异常立即停机并执行问题排查。校车车身辊压件价格
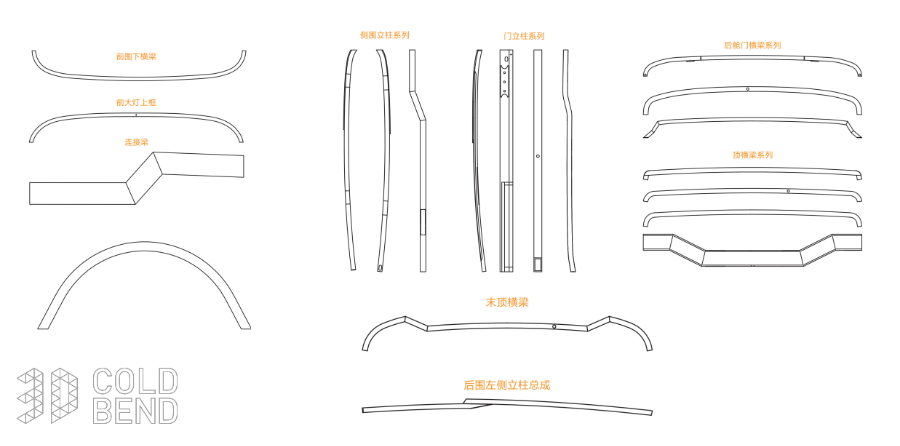
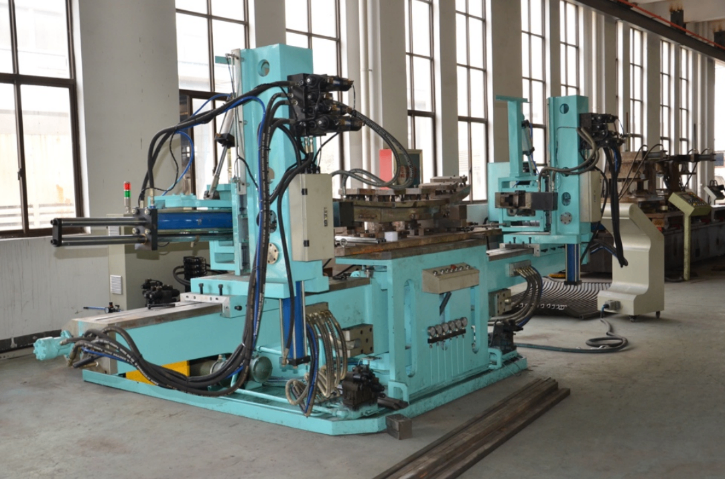
太阳能热水器支架辊压件需适应户外日晒雨淋环境,具备耐候性、强度较高与安装便捷的特点。原材料选用 Q235B 或 Q355B 热轧钢带,厚度 2-3.5mm,进场前进行除锈与校平处理,校平精度≤0.2mm/m,表面无明显划痕。辊压成型采用全自动辊压生产线,由放卷、校平、辊压、冲孔、切断等工序组成,生产效率 12-18m/min。轧辊模具根据支架安装角度与承重需求设计,采用渐进式成型方式,每道次压下量控制在合理范围,成型后支架截面尺寸公差 ±0.3mm,角度误差≤0.3°。辊压过程中通过张力控制系统保持钢带张力稳定(8-12kN),防止支架产生波浪形变形。冲孔采用数控冲床,孔径公差 ±0.15mm,孔位度误差≤0.25mm,便于与太阳能热水器本体连接。表面处理采用热浸镀锌工艺,镀锌层厚度≥80μm,盐雾试验≥1000 小时,防止户外腐蚀。后续进行承重测试与耐候性测试,支架在热水器装满水重量下挠度≤L/250(L 为支架跨度),经高低温循环测试无漆膜脱落、结构变形,满足太阳能热水器户外长期使用要求。深圳辊压件厂家供应自动化辊压生产线可实现开卷、校平、辊压、定径、切断全过程连续运行,提高效率。
集装箱角件辊压件作为集装箱的关键受力部件,需具备较高的强度与耐腐蚀性,其制造工艺严格遵循行业标准。原材料选用 Q355NH 耐候钢,厚度 10-16mm,耐候性符合 GB/T 4171-2008 要求,锈层附着力强,可在户外自然环境下长期使用。辊压成型前对钢板进行开平与校平,校平精度≤0.3mm/m,表面无明显凹凸缺陷。辊压采用大型数控辊压机,配备重型轧辊,轧辊材质为 Cr12MoV,经深冷处理,硬度 HRC63-66,确保承受大吨位压力而不变形。成型工艺为 16-20 道次渐进式辊压,每道次压下量精确计算,避免材料产生裂纹或分层,成型后角件截面尺寸公差 ±0.5mm,角度误差≤0.3°。成型后进行焊接加工,采用埋弧焊,焊缝高度≥8mm,经 UT 超声波探伤与 MT 磁粉探伤,确保无内部裂纹与表面缺陷。表面处理采用抛丸除锈后涂防锈漆,漆膜厚度≥100μm,或采用热浸镀锌工艺,镀锌层厚度≥100μm,盐雾试验≥2000 小时。后续进行拉力测试与冲击测试,确保角件抗拉强度≥500MPa,冲击韧性≥40J/cm²,满足集装箱运输过程中的重载与碰撞需求。
管道支架辊压件用于固定与支撑各类管道,需具备强度较高、安装便捷、耐候性好等特点。原材料选用 Q235B 热轧钢带,厚度 2-5mm,材质均匀,无夹杂、裂纹等缺陷。辊压成型采用 8-14 道次连续辊压,轧辊模具根据管道直径与支架结构设计,成型后支架弧度与管道贴合度误差≤0.3mm,支撑面平面度≤0.2mm/m。辊压设备选用半自动或全自动生产线,生产效率 5-10 件 / 分钟,适合批量生产。成型后进行冲孔加工,孔径公差 ±0.2mm,孔位与支架边缘距离公差 ±0.3mm,确保安装时螺栓连接符合要求。表面处理采用热浸镀锌或喷塑工艺,热浸镀锌层厚度≥70μm,喷塑层厚度≥60μm,盐雾试验≥500 小时,适应室内外不同环境。后续进行载荷测试,支架能承受管道重量的 1.5 倍以上,无明显变形,安装孔强度达标,满足管道安装与长期使用的稳定性要求。辊压件的批量生产中,需定期对设备进行保养,包括换油、紧固和精度校准。
辊压件的耐腐蚀性检测针对户外使用或接触腐蚀介质的辊压件,评估其抵抗腐蚀的能力。检测方法根据使用环境选择盐雾试验、湿热试验或浸泡试验。盐雾试验采用中性盐雾试验箱,盐水浓度 5% NaCl,温度 35℃,试验时间根据产品要求设定(通常 48-1000 小时),试验后观察辊压件表面腐蚀情况,无明显锈蚀、涂层脱落为合格。湿热试验在温度 40℃、湿度 90% RH 的环境试验箱中进行,持续时间 72 小时,试验后检测表面状态与力学性能,无腐蚀、性能下降≤5% 为合格。对于接触酸碱介质的辊压件,采用浸泡试验,将样品浸泡在对应浓度的酸碱溶液中(如 5% H₂SO₄溶液、10% NaOH 溶液),浸泡时间 24-72 小时,观察表面是否有腐蚀、溶解现象,重量变化率≤1% 为合格。耐腐蚀性检测合格的产品方可用于相应腐蚀环境,不合格产品需改进表面处理工艺(如增加涂层厚度、更换耐腐蚀材料),重新检测直至达标。我们实时监控设备运行数据,以优化生产效率。铝合金辊轧生产设备厂家
切断后的辊压件需进行端面处理,去除毛刺和锐角,避免装配时划伤相关部件。校车车身辊压件价格
生物可降解材料辊压件的材料技术聚焦于环保性,使用后可在自然环境中降解,减少环境污染,适用于一次性用品、包装材料等。常用生物可降解材料包括聚乳酸(聚乳酸)、聚己二酸丁二醇酯(PBS)、淀粉基复合材料等,聚乳酸 由玉米、秸秆等可再生资源制成,降解后生成二氧化碳与水,力学性能接近 PP,但脆性较大、耐热性差;PBS 韧性好、耐热性优于 聚乳酸,降解性能优异;淀粉基复合材料成本低、降解性好,但强度较低,需与 聚乳酸、PBS 共混改性。生物可降解材料辊压前需进行干燥处理,去除水分;辊压温度根据材料调整,聚乳酸 控制在 160-190℃,PBS 控制在 140-170℃。辊压件的降解性能需符合 GB/T 20197-2006 标准,在自然环境中 1-2 年内可完全降解。生物可降解材料成本较高,适用于对环保要求高的场景。校车车身辊压件价格