商机详情 -
广西辊压件制造
形状记忆合金(SMA)辊压件的材料技术利用其形状记忆效应与超弹性,适用于自适应、减震、密封部件(如智能阀门、医疗支架)。常用形状记忆合金为镍钛合金(Ni-Ti),镍含量 49%-51%,具有优异的形状记忆效应(单程、双程、全程记忆)与超弹性,拉伸变形量可达 8%-10%,卸载后可完全恢复原状。镍钛合金辊压需在奥氏体温度区间(≥50℃)进行,此时材料塑性良好,便于成型;辊压后需进行形状记忆处理(固溶处理 + 淬火 + 定型),设定记忆形状。使用时,当温度降至马氏体转变温度(通常 - 50℃至 10℃),材料可发生塑性变形,升温至奥氏体转变温度后,恢复记忆形状。镍钛合金成本较高,加工难度大,辊压时需控制道次变形量与温度,避免产生裂纹;耐腐蚀性优异,无需额外表面处理。操作员需定时抽检产品关键尺寸并记录。广西辊压件制造
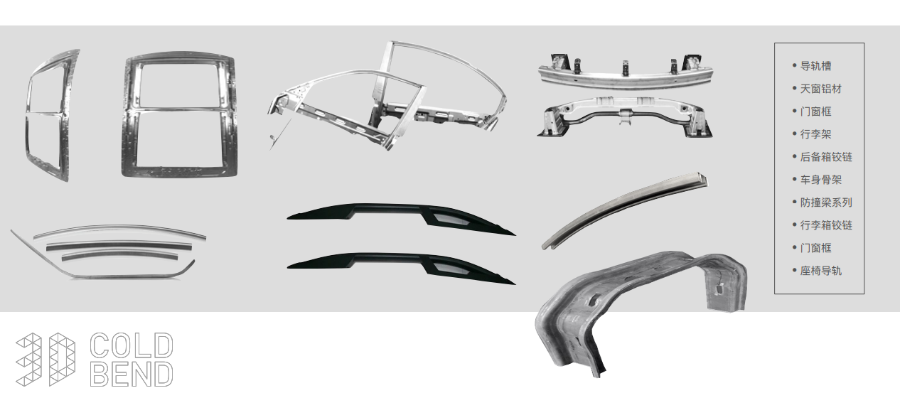
辊压件的气密性检测针对气体输送用辊压件(如管道、阀门部件),确保气体无泄漏,保障使用安全。检测采用压差法或流量法,压差法通过测量封闭腔体内压力变化来判断气密性,在规定压力(通常 0.2-1MPa)下保压 30-60 分钟,压力降≤0.01MPa 为合格;流量法通过测量泄漏气体的流量来评估,泄漏量≤5ml/min 为合格。对于高精度气密性要求的产品,采用氦质谱检漏仪,检测灵敏度≤1×10⁻⁸Pa・m³/s,确保微小泄漏也能被检测到。气密性检测前需对辊压件进行干燥处理,去除内部水分与杂质,避免影响检测准确性。检测过程中需注意密封部位的密封效果,防止因密封不良导致检测结果误判。气密性不合格的产品,需排查泄漏点,进行修复(如焊接补漏、更换密封件)后重新检测。整体式蒙皮辊轧成型机厂家对用于汽车零部件的辊压件,需满足更高的尺寸精度和表面质量要求。
辊压件的螺纹质量检测针对带螺纹的辊压件(如螺纹连接柱、螺母),确保螺纹连接的可靠性与互换性。螺纹质量检测包括螺纹尺寸、螺纹精度、螺纹表面质量等项目。螺纹尺寸采用螺纹千分尺、螺纹量规(通规、止规)检测,螺纹大径、中径、小径公差符合设计要求(如 M10×1.5-6H/6g),通规能顺利旋入,止规旋入深度≤3 圈为合格。螺纹精度采用螺纹轮廓仪检测,螺纹牙型角、螺距、导程误差≤规定限值(如螺距误差≤±0.02mm)。螺纹表面质量采用目视与放大镜观察,无毛刺、牙型残缺、乱扣、锈蚀等缺陷,螺纹表面粗糙度 Ra≤1.6μm。螺纹质量不合格的产品,需进行攻丝修复或报废处理,确保螺纹连接牢固,避免使用过程中出现滑丝、松动等问题。
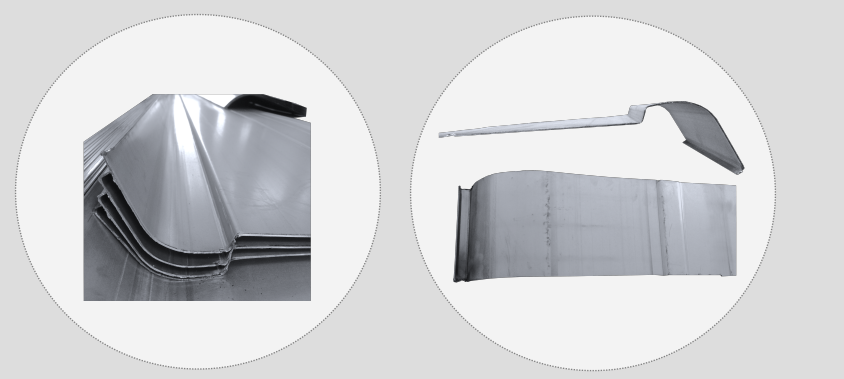
铸铁辊压件的材料技术注重耐磨性与成本平衡,适用于承受摩擦、载荷的结构件(如机械底座、滚筒)。常用材质为灰铸铁(HT200、HT250)、球墨铸铁(QT450-10、QT500-7),灰铸铁含碳 2.5%-3.5%、硅 1.0%-2.0%,石墨呈片状,耐磨性好、成本低,但韧性较差;球墨铸铁通过添加球化剂(如镁、稀土)使石墨呈球状,韧性与强度远高于灰铸铁,延伸率≥10%,适合承受冲击载荷的辊压件。铸铁辊压前需进行退火处理(650-700℃保温 4-6 小时),消除铸造应力,降低硬度,改善塑性。辊压温度控制在 200-300℃,提升材料塑性,避免开裂;辊压后可进行时效处理,稳定尺寸。铸铁耐腐蚀性较差,需通过涂漆、镀锌等表面处理增强防护,同时避免在潮湿环境中长时间使用。辊压成型通过多道次轧辊连续弯曲金属带材。
导电材料辊压件的材料技术注重提升导电性能,同时兼顾强度与成型性,适用于电气连接、导电导轨等部件。常用导电材料包括紫铜(T1、T2)、黄铜(H62、H68)、铝(1060、1070)、导电银合金等,紫铜导电率≥98% IACS,导电性能极好,但强度较低;黄铜导电率 30%-40% IACS,强度高于紫铜,成型性好;铝导电率 60%-65% IACS,重量轻,适用于大跨度导电部件;导电银合金导电率≥95% IACS,耐腐蚀性好,但成本高。导电材料辊压前需进行退火处理,降低硬度,改善塑性;辊压过程中需控制变形量,避免加工硬化影响导电性能,冷加工后的导电材料可进行再结晶退火(铜 400-500℃,铝 300-350℃),恢复导电性能。导电性能需通过直流电阻测试验证,确保电阻值符合设计要求;同时需检测接触电阻,避免连接部位发热。高速辊压时需加强冷却措施,通过风冷或水冷降低轧辊和材料温度,提高稳定性。钢材质右侧蒙皮定制
在线冲孔、压花可在成型过程中同步完成。广西辊压件制造
辊压件的导电性检测针对导电用途的辊压件(如电气连接部件、导电导轨),确保电流传输的顺畅性。检测采用直流电阻测试仪或双臂电桥,测量范围 0.01mΩ-100Ω,测量精度 ±0.5%,测量辊压件两端的电阻值,电阻值需≤设计限值(如≤0.1Ω/m),确保导电性能良好。对于大面积导电辊压件,需测量表面电阻率,采用四探针测试仪,表面电阻率≤10⁻⁴Ω・cm 为合格。导电性检测过程中,需确保测试探头与辊压件接触良好,避免接触电阻影响检测结果。导电性不合格的产品,需排查材料纯度、表面氧化情况、连接部位接触电阻等因素,采取打磨表面氧化层、优化连接结构等措施,提升导电性能,满足电气使用要求。广西辊压件制造