商机详情 -
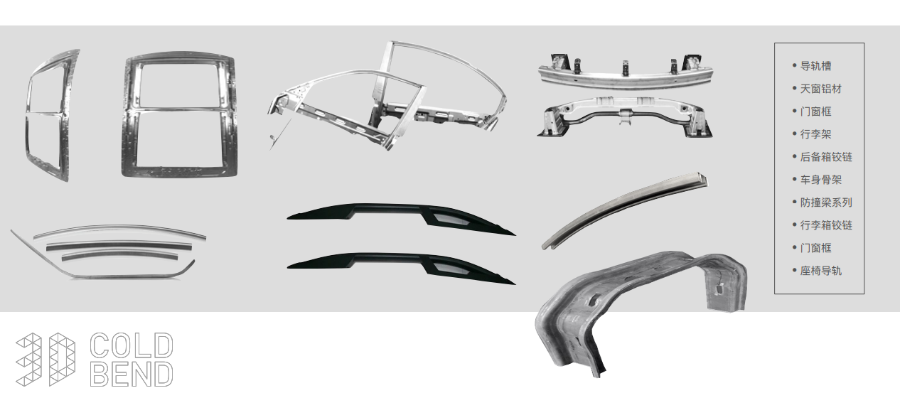
大巴车身冷湾件模具
辊压件的弯曲强度检测针对承受弯曲载荷的辊压件(如支架、横梁),评估其抵抗弯曲变形与断裂的能力。检测采用三点弯曲试验或四点弯曲试验,根据产品结构选择合适的支撑跨度与加载方式。试验设备选用电子万能试验机,加载速度控制在 1-3mm/min,记录载荷 - 位移曲线,计算弯曲强度与弯曲弹性模量,弯曲强度需≥设计要求的强度值(如≥300MPa),弯曲变形在弹性范围内,卸载后无永远变形。对于需要承受冲击弯曲的辊压件,还需进行冲击弯曲试验,在规定的冲击能量下,样品无断裂、裂纹为合格。弯曲强度检测过程中,需确保样品安装牢固,加载点对准试验位置,避免产生附加应力影响检测结果。弯曲强度不合格的产品,需增加材料厚度、优化截面结构或改进辊压工艺,提升弯曲承载能力。辊压件的材料选择需考虑强度、韧性和成形性,常用的有低碳钢、不锈钢和铝型材。大巴车身冷湾件模具
通风管道辊压件(如矩形风管、圆形风管)需具备密封性好、气流阻力小、安装便捷等特点。原材料选用镀锌钢板或不锈钢板,厚度 0.5-2.0mm,镀锌钢板镀锌层厚度≥80g/m²,表面无锌层脱落、划伤等缺陷。辊压成型采用针对性风管辊压机,根据风管形状(矩形或圆形)选择对应的轧辊模具,矩形风管截面尺寸公差 ±0.3mm,圆形风管直径公差 ±0.2mm,圆度误差≤0.15mm/m。辊压速度控制在 5-12m/min,对于圆形风管,采用螺旋咬口辊压工艺,咬口严密,密封性好,无漏风现象。成型后进行切断与咬口连接,切断长度公差 ±1mm,咬口深度均匀,连接强度达标。对于需要拼接的长风管,采用法兰连接或焊接,法兰连接螺栓孔位度误差≤0.3mm,焊接焊缝经气密性检测合格。表面处理根据原材料特性,镀锌钢板风管需去除毛刺,不锈钢风管可进行钝化处理,提高耐腐蚀性。后续气密性测试,风管在 0.05MPa 压力下,漏风率≤3%,满足通风系统气流输送要求。江苏双辊左右围冲压蒙皮对需要焊接的辊压件,生产时需预留焊接坡口或搭接长度,方便后续加工。

不锈钢辊压件的材料技术关键在于平衡耐腐蚀性与成型性,通过调整合金成分与加工工艺实现性能优化。奥氏体不锈钢(如 304)添加 18%-20% 铬与 8%-12% 镍,形成稳定的奥氏体组织,耐腐蚀性优异,但冷加工硬化速率较快,辊压时需控制变形量,避免开裂。为提升成型性,可选用低碳型不锈钢(如 304L),碳含量≤0.03%,降低晶间腐蚀风险,同时提升焊接性能。对于强腐蚀环境下的辊压件,选用 316L 不锈钢,添加 2%-3% 钼元素,增强对氯离子的抵抗能力。不锈钢辊压前需进行固溶处理(1050-1100℃保温后快速冷却),消除加工硬化,恢复塑性,确保辊压过程中材料均匀变形。
硅橡胶辊压件的材料技术聚焦于耐高温、耐候性与弹性,使用温度范围 - 60℃至 200℃,能适应高低温循环环境,适用于密封、绝缘、减震部件。硅橡胶分为甲基硅橡胶、乙烯基硅橡胶、氟硅橡胶,甲基硅橡胶耐候性、绝缘性优异,乙烯基硅橡胶弹性、成型性更好,氟硅橡胶耐油性、耐腐蚀性更佳。硅橡胶辊压件的制造采用混炼 - 硫化工艺,先将硅橡胶生胶与补强剂、硫化剂等混合均匀,经辊压成型后进行硫化(150-180℃保温 10-30 分钟),形成稳定的弹性体结构。辊压过程中需控制混炼温度(50-80℃),避免过早硫化;硫化后需进行二次硫化(200-220℃保温 2-4 小时),去除残余挥发物,提升性能稳定性。硅橡胶强度较低,需通过添加白炭黑等补强剂提升强度,同时避免与尖锐物体接触导致划伤。模具设计需精确计算每道次的变形量和回弹。
辊压件的磁性检测针对无磁要求的辊压件(如电子设备配件、医疗器械部件),评估其磁性强弱,避免影响周边磁性敏感元件。检测采用磁通计或高斯计,测量范围 0-200mT,测量精度 ±1mT,在辊压件表面均匀选取测点,剩余磁感应强度≤5mT 为合格,对于高精度无磁要求的产品,剩余磁感应强度需≤1mT。磁性检测需在无外部磁场干扰的环境中进行,避免环境磁场影响检测结果。对于有磁性要求的辊压件(如磁性支架),需检测其磁通量与磁场分布,磁通量需符合设计要求,磁场分布均匀,确保磁性功能达标。磁性检测不合格的无磁辊压件,需更换无磁材料或进行消磁处理,消磁后重新检测,直至符合无磁要求。伺服电机驱动确保送料与切割的同步精度。集成式带流水槽侧顶蒙皮行价
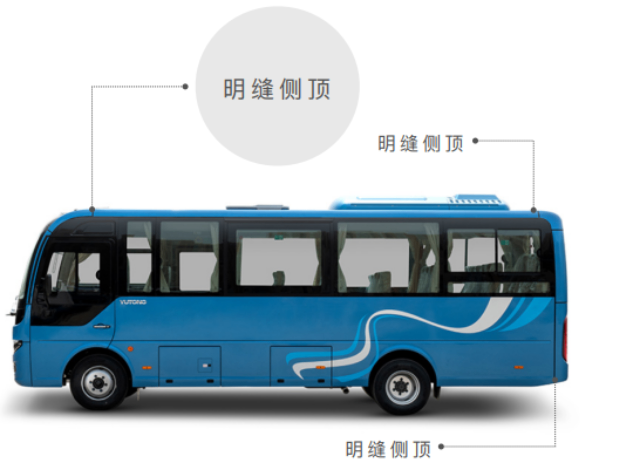
辊压成型通过多道次轧辊连续弯曲金属带材。大巴车身冷湾件模具
耐低温材料辊压件的材料技术注重低温环境下的韧性与强度,适用于寒冷地区、低温设备(如极地机械、制冷设备)。常用耐低温材料包括低温钢(如 Q345E、Q345F)、低温铝合金(如 5083-H116)、低温塑料(如 HDPE、PPR)等,低温钢通过降低碳含量(≤0.18%)与杂质含量,提升低温韧性,在 - 40℃至 - 60℃环境下冲击功≥34J;低温铝合金 5083-H116 含镁 4.0%-4.9%、锰 0.40%-1.0%,在 - 196℃低温下仍保持良好的塑性与韧性;HDPE、PPR 塑料低温脆性转变温度低(≤-50℃),在低温环境下不易脆裂。耐低温材料辊压前需进行低温预处理,模拟使用环境温度,检验材料塑性;辊压工艺需控制速度与压力,避免产生过大残余应力。辊压后的耐低温性能需通过低温冲击试验、低温拉伸试验验证,确保在设计低温下性能达标。大巴车身冷湾件模具