商机详情 -
江苏中巴辊压件
辊压件的表面平整度检测针对平板类或大面积辊压件,确保表面无凸起、凹陷等缺陷,保障装配贴合度。检测采用激光平整度测量仪或精密平尺,测量范围 0-2m,测量精度 ±0.01mm/m,将辊压件放置在水平检测平台上,沿表面均匀选取测点,测量各测点与基准面的偏差,平整度误差≤0.1mm/m 为合格。对于宽幅辊压件,需横向、纵向均进行检测,确保整个表面的平整度达标。表面平整度超差的产品,可采用校平机进行矫正处理,矫正后重新检测,直至符合要求。表面平整度直接影响产品的装配效果,如与其他部件的贴合紧密性、密封性能等,因此需严格控制检测标准,确保产品质量。辊压件的成形模拟软件可预测缺陷和回弹,有助于优化孔型和工艺参数。江苏中巴辊压件
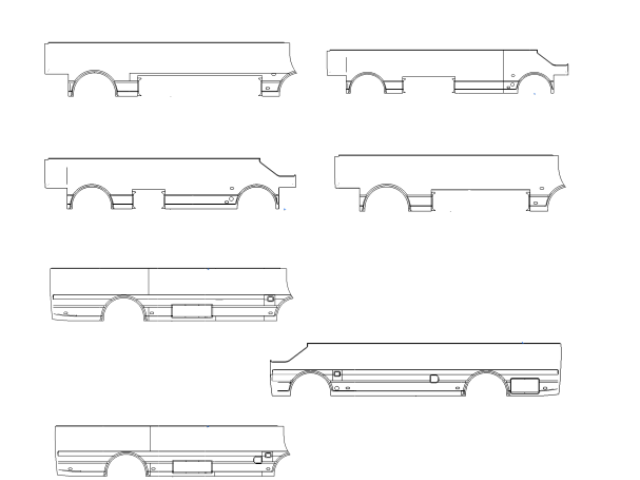
辊压件的直线度与平面度检测是保障产品装配精度的重要项目,尤其适用于长尺寸或平板类辊压件。直线度检测采用激光干涉仪或精密导轨式直线度测量仪,测量范围 0-6m,测量精度 ±0.01mm/m,将辊压件固定在检测平台上,沿长度方向均匀选取测点,记录各测点的偏差值,绘制直线度误差曲线,极限偏差值≤0.2mm/m 为合格。平面度检测针对平板类辊压件,采用平晶干涉法或电子水平仪,检测平台平面度误差≤0.005mm/m,将辊压件放置在平台上,均匀布置至少 9 个测点,测量各测点与平台的间隙,平面度误差≤0.15mm/m 为合格。对于弧形辊压件,需检测弧度精度,采用样板对比法或三坐标测量仪,弧度误差≤0.3mm/m,确保与配套部件贴合紧密。直线度与平面度超差的产品,需进行校直或矫正处理,处理后重新检测,直至符合要求,避免因形状误差影响装配精度与使用性能。浙江商务车辊压件厂家直销生产过程中操作工需定时巡检并记录设备运行状态。
纳米改性辊压件的材料技术通过添加纳米粒子(如纳米碳酸钙、纳米二氧化硅、纳米黏土)改善基体材料的性能,实现性能升级。纳米粒子尺寸小(1-100nm),比表面积大,与基体材料结合紧密,能明显提升强度、硬度、耐磨性等性能。例如,在塑料辊压件中添加 1%-5% 纳米碳酸钙,可提升拉伸强度 10%-20%、硬度 5%-10%,同时改善成型性;在金属辊压件中添加纳米氧化铝,可提升耐磨性 30%-50%、高温稳定性。纳米改性材料的关键技术是确保纳米粒子均匀分散,避免团聚,通常采用超声分散、偶联剂处理等方法。辊压工艺需根据改性材料的性能调整,如纳米改性塑料需适当降低加工温度,避免纳米粒子团聚;纳米改性金属需控制加热温度,确保纳米粒子与基体结合牢固。
辊压件的温度适应性检测针对高温或低温环境下使用的辊压件,验证其在极端温度下的性能稳定性。检测采用高低温环境试验箱,低温测试温度根据使用环境设定(通常 - 40℃至 - 10℃),高温测试温度(通常 60℃至 150℃),每个温度点保温 4 小时,期间检测辊压件的尺寸变化、力学性能与密封性能。低温环境下,需确保辊压件无脆裂、尺寸收缩率≤0.1%,力学性能下降≤10%;高温环境下,无变形、软化现象,密封性能无泄漏,涂层无脱落。对于温度循环变化环境下使用的辊压件,进行高低温循环测试,循环次数 10-20 次(如 - 20℃×2 小时→室温 ×1 小时→80℃×2 小时→室温 ×1 小时为一个循环),测试后产品各项性能指标仍需符合要求。温度适应性检测不合格的产品,需更换耐温性能更好的材料或改进结构设计,确保在实际使用温度范围内稳定工作。我们使用激光测距仪实时监控成型截面高度。

碳纤维增强复合材料(CFRP)辊压件的材料技术结合了碳纤维的强度与树脂的韧性,比强度与比模量远超金属材料,适用于航空、航天装备等领域。碳纤维含量通常控制在 50%-70%,通过单向排布、织物编织等方式增强,树脂基体包括环氧树脂、酚醛树脂等,环氧树脂粘接性好、成型性优异,酚醛树脂耐高温性能更佳。CFRP 辊压件的制造采用预浸料辊压成型工艺,将碳纤维预浸料铺层后,在辊压机中加热加压(温度 120-180℃,压力 0.5-1.5MPa),使树脂固化,形成致密的复合材料结构。辊压过程中需控制铺层方向与张力,确保纤维均匀分布,避免褶皱、气泡等缺陷。CFRP 辊压件耐腐蚀性强、重量轻,但成本较高,耐冲击性能较差,需避免尖锐物体划伤。成型过程中需控制金属的加工硬化效应。中巴辊压件现货直发
复杂截面辊压件往往需要多道次成形,每道次变形量需合理分配,避免局部应力过大。江苏中巴辊压件
电梯轿架辊压件作为电梯承载关键部件,需具备较高的强度与运行稳定性,制造工艺严格遵循电梯行业安全标准。原材料选用 Q345B 或 Q355B 强度较高钢带,厚度 6-10mm,抗拉强度≥470MPa,屈服强度≥345MPa,材质均匀无夹层、气孔等缺陷。辊压成型采用 18-22 道次较高精度连续辊压工艺,轧辊模具经三维建模与有限元分析优化,经五轴加工中心精加工,辊面精度≤0.008mm。辊压设备配备光栅尺与力传感器,实时监测成型尺寸与轧制力,尺寸误差超过 ±0.03mm 或轧制力异常时自动停机调整。成型过程中控制轧制速度 4-6m/min,保证金属组织致密,避免产生残余应力。成型后进行定尺切断,长度公差 ±0.5mm,切口经磨削加工,垂直度误差≤0.08mm/m。后续进行热处理,采用调质处理,硬度 HB220-250,提高部件韧性与耐磨性。表面处理采用电泳涂装工艺,漆膜厚度≥30μm,盐雾试验≥800 小时。后续进行承载测试与运行稳定性测试,轿架在电梯额定载荷 1.25 倍下无明显变形,运行时振动加速度≤0.1m/s²,满足电梯安全运行标准。江苏中巴辊压件