商机详情 -
双辊车身冷湾件厂家
轻量化复合泡沫材料辊压件的材料技术结合了泡沫材料的轻量化与复合增强的强度,适用于航空、汽车、建筑等对重量与强度有要求的场景(如轻量化结构件、减震缓冲部件)。常用轻量化复合泡沫材料包括聚氨酯泡沫复合材料、聚氯乙烯泡沫复合材料、铝泡沫复合材料等,聚氨酯泡沫密度低(0.03-0.1g/cm³),弹性好,通过复合纤维或金属薄板增强,强度可提升 3-5 倍;铝泡沫复合材料密度 0.4-0.8g/cm³,兼具金属的强度与泡沫的轻量化、减震性。复合泡沫材料辊压件的制造采用复合成型工艺,先制备泡沫芯材,再与增强层(纤维布、金属板)通过辊压复合,控制压力与温度,确保界面结合紧密。轻量化性能需通过密度测试验证,强度性能需通过拉伸、压缩试验验证,确保在轻量化的同时满足结构强度要求。喷涂前需对辊压件进行脱脂和磷化处理,提高涂层附着力,减少脱落和锈蚀风险。双辊车身冷湾件厂家
辊压件的色差检测针对有外观颜色要求的辊压件(如装饰性部件、彩色涂层件),保障批量产品颜色的一致性。检测采用色差仪,测量范围涵盖 CIE Lab 颜色空间,测量精度 ΔE≤0.1,以标准色板为参考,测量产品表面的 L*、a*、b * 值,计算色差 ΔE,ΔE≤2.0 为合格,确保产品颜色与标准色板一致,无明显色差。色差检测需在标准光源下进行(如 D65 光源),避免光照条件影响检测结果。对于批量生产的产品,需定期抽取样品进行色差检测,监控颜色稳定性,若出现色差超差,需调整表面处理工艺参数(如喷涂涂料配比、烘烤温度),确保颜色一致。色差不合格的产品,需进行返工处理或降级使用,避免影响产品外观一致性。汽车整体蒙皮厂家试轧样品需进行尺寸测量和力学性能检测,确认符合要求后再进入批量生产。
矿山机械辊压件(如矿山输送带托辊、破碎机衬板框架)需承受重载、冲击与磨损,具备强度较高、高耐磨性与耐腐蚀性。原材料选用 Q355B 强度较高钢或 NM450 耐磨钢,NM450 耐磨钢硬度≥450HB,冲击韧性≥12J/cm²,耐磨性优异。辊压成型采用重型数控辊压机,配备耐磨轧辊,轧辊经等离子喷涂 WC 涂层,厚度 5-8mm,硬度 HRC70 以上,确保承受矿山机械配件的重载成型。成型工艺为 16-20 道次渐进式辊压,每道次压下量根据材料硬度调整,避免产生裂纹,成型后配件截面尺寸公差 ±0.3mm,直线度误差≤0.25mm/m。成型后进行焊接加固,采用强度较高焊丝,焊接电流 150-200A,焊缝高度≥6mm,经 MT 磁粉探伤无表面缺陷。后续进行热处理,采用调质 + 表面淬火工艺,表面硬度 HRC55-60,提高耐磨性,芯部硬度 HB280-320,保证韧性。表面处理采用喷塑或耐磨涂层,耐磨涂层厚度≥100μm,提高耐磨性能。后续进行载荷测试与磨损测试,配件能承受矿山机械的重载与冲击,磨损量≤0.1mm/1000 小时,满足矿山恶劣工况的使用要求。
聚氯乙烯(PVC)改性辊压件的材料技术通过添加助剂改善基础 PVC 的性能缺陷,拓展应用范围。基础 PVC 脆性大、热稳定性差,需添加增塑剂(如邻苯二甲酸酯类、环保型柠檬酸酯类)改善塑性,增塑剂含量 10%-40%,含量越高塑性越好,但强度下降;添加热稳定剂(如钙锌稳定剂、有机锡稳定剂)提升热稳定性,避免加工过程中分解;添加抗冲击改性剂(如 ACR、MBS)提升韧性,抗冲击强度可提升 2-3 倍。PVC 改性辊压件可分为软质与硬质,软质 PVC(增塑剂含量≥20%)适用于密封、软管类辊压件,硬质 PVC(增塑剂含量≤5%)适用于结构、装饰类辊压件。辊压温度控制在 140-180℃,确保材料软化均匀;辊压后需进行冷却定型,提升尺寸稳定性。PVC 耐候性较差,需添加抗紫外线剂,户外使用时表面可涂覆耐候涂层。良好的冷却系统保证轧辊在恒温下稳定工作。
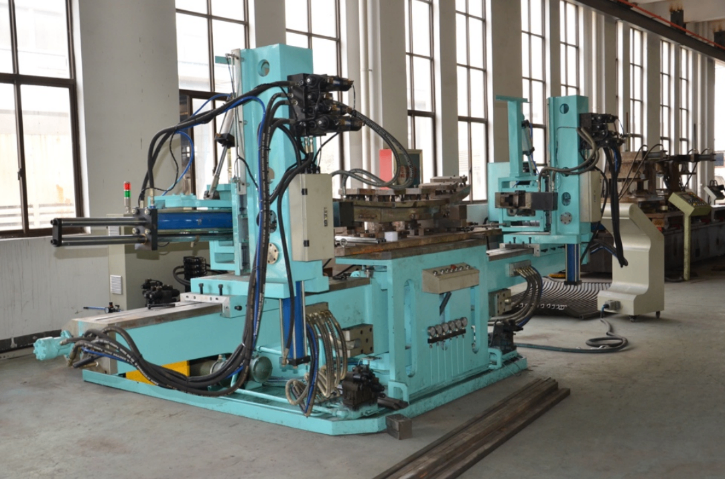
辊压件的重量偏差检测用于控制产品批量生产的一致性,避免因重量偏差过大影响装配平衡或使用性能。检测前需将辊压件表面的油污、杂质清理干净,确保测量准确性。重量检测采用电子天平,测量范围 0-50kg,测量精度 ±0.1g,对于重量较大的辊压件,选用电子地磅,测量精度 ±0.1kg。每个批次随机抽取至少 10 件产品进行称重,计算平均重量与重量偏差,单个产品重量偏差≤±3% 为合格,批量产品重量标准差≤1%,确保产品重量的一致性。重量偏差过大的产品,需排查原材料厚度、辊压工艺参数、切断长度等影响因素,调整生产过程,使产品重量控制在设计范围内。重量检测数据需记录存档,作为批量生产质量控制的参考依据。侧滚轮用于在成型过程中稳定立边防止歪扭。浙江铝合金辊压件市价
我们擅长制造带有内卷边结构的加强型辊压件。双辊车身冷湾件厂家
辊压件的螺纹质量检测针对带螺纹的辊压件(如螺纹连接柱、螺母),确保螺纹连接的可靠性与互换性。螺纹质量检测包括螺纹尺寸、螺纹精度、螺纹表面质量等项目。螺纹尺寸采用螺纹千分尺、螺纹量规(通规、止规)检测,螺纹大径、中径、小径公差符合设计要求(如 M10×1.5-6H/6g),通规能顺利旋入,止规旋入深度≤3 圈为合格。螺纹精度采用螺纹轮廓仪检测,螺纹牙型角、螺距、导程误差≤规定限值(如螺距误差≤±0.02mm)。螺纹表面质量采用目视与放大镜观察,无毛刺、牙型残缺、乱扣、锈蚀等缺陷,螺纹表面粗糙度 Ra≤1.6μm。螺纹质量不合格的产品,需进行攻丝修复或报废处理,确保螺纹连接牢固,避免使用过程中出现滑丝、松动等问题。双辊车身冷湾件厂家