商机详情 -
北京一体成型辊压件
辊压件的抗变形能力检测用于评估辊压件在承受外力后恢复原状的能力,避免使用过程中产生变形。检测采用载荷加载 - 卸载试验,根据产品实际受力情况施加规定的载荷(如拉伸载荷、弯曲载荷、压缩载荷),保持载荷 10 分钟后卸载,测量产品卸载后的变形量,变形量≤0.1% 为合格。对于弹性要求较高的辊压件,需进行多次加载 - 卸载循环试验(通常 10-50 次),每次循环后变形量无明显增加,弹性恢复率≥98% 为合格。抗变形能力检测过程中,需控制加载速度与载荷稳定性,避免冲击载荷影响检测结果。抗变形能力不足的产品,需选用弹性模量更高的材料、优化结构设计或增加强化工艺(如热处理),提升产品的弹性恢复能力。自动化辊压生产线可实现开卷、校平、辊压、定径、切断全过程连续运行,提高效率。北京一体成型辊压件
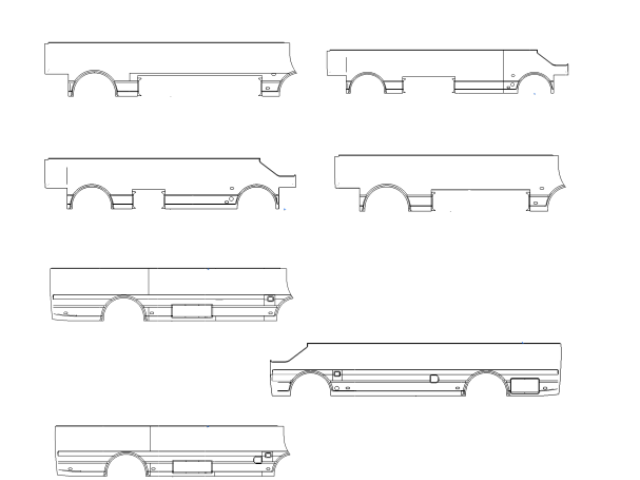
辊压件的尺寸精度检测是质量把控的基础环节,需覆盖截面尺寸、长度、直线度等关键参数。检测前需将辊压件放置在 20±5℃的标准环境中恒温 2 小时,消除温度对测量结果的影响。截面尺寸检测采用高精度激光测径仪,测量范围 0-500mm,测量误差≤±0.01mm,针对复杂截面需选取至少 8 个关键测点,每个测点重复测量 3 次,取平均值作为结果,确保截面各部位尺寸符合设计公差要求(通常控制在 ±0.03-±0.5mm,根据产品用途调整)。长度检测选用数显式长度测量仪,测量精度 ±0.02mm,对于长尺寸辊压件(长度>3m),需分段测量并累计误差,总长度误差不得超过设计限值。直线度检测采用平尺与百分表组合装置,将辊压件放置在精密平台上,每隔 500mm 测量一个数据点,直线度误差≤0.2mm/m 为合格。所有尺寸检测数据需实时记录,建立质量档案,对于超差产品,需分析辊压模具、设备参数等影响因素,及时调整生产工艺。商务车车身冷湾件模具辊压件的表面处理方式包括镀锌、喷涂、电泳等,可提升耐腐蚀性和外观质量。
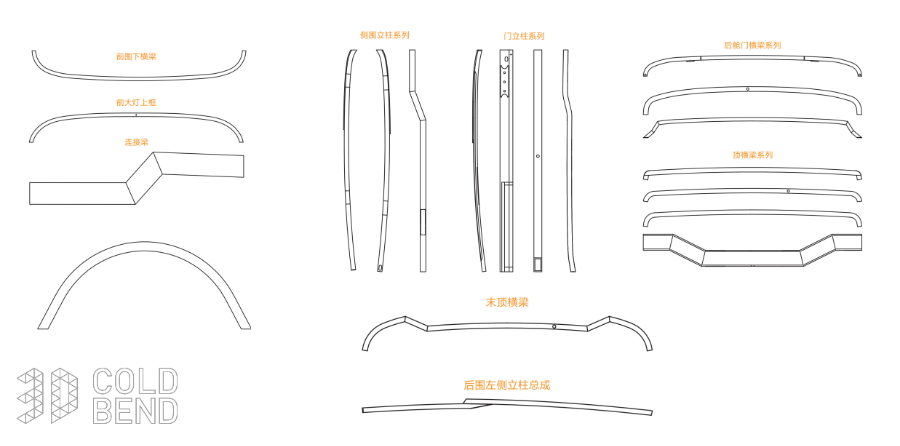
生物可降解材料辊压件的材料技术聚焦于环保性,使用后可在自然环境中降解,减少环境污染,适用于一次性用品、包装材料等。常用生物可降解材料包括聚乳酸(聚乳酸)、聚己二酸丁二醇酯(PBS)、淀粉基复合材料等,聚乳酸 由玉米、秸秆等可再生资源制成,降解后生成二氧化碳与水,力学性能接近 PP,但脆性较大、耐热性差;PBS 韧性好、耐热性优于 聚乳酸,降解性能优异;淀粉基复合材料成本低、降解性好,但强度较低,需与 聚乳酸、PBS 共混改性。生物可降解材料辊压前需进行干燥处理,去除水分;辊压温度根据材料调整,聚乳酸 控制在 160-190℃,PBS 控制在 140-170℃。辊压件的降解性能需符合 GB/T 20197-2006 标准,在自然环境中 1-2 年内可完全降解。生物可降解材料成本较高,适用于对环保要求高的场景。
农机配件辊压件(如农机车架横梁、播种机导轨)需适应田间恶劣工况,具备强度较高、抗冲击与耐锈蚀特性。原材料选用 Q355B 强度较高钢带,厚度 3-6mm,抗拉强度≥470MPa,屈服强度≥355MPa,材料冲击韧性≥34J/cm²(-20℃)。辊压成型前对钢带进行预处理,采用抛丸除锈,表面粗糙度 Ra3.2-6.3μm,去除氧化皮与杂质,增强后续涂层附着力。辊压采用重型数控辊压机,配备强度较高轧辊,轧辊材质为 9Cr2Mo,经淬火 + 低温回火处理,硬度 HRC62-65,确保承受重载而不变形。成型工艺为 12-16 道次渐进式辊压,每道次压下量根据材料力学性能计算,避免产生裂纹,成型后截面尺寸公差 ±0.3mm,直线度误差≤0.25mm/m。成型后进行焊接加固,采用 CO₂气体保护焊,焊接电流 120-180A,焊缝高度≥5mm,经 UT 超声波探伤无内部缺陷。表面处理采用喷塑 + 底漆工艺,漆膜总厚度≥80μm,盐雾试验≥500 小时,防止田间潮湿环境锈蚀。后续进行载荷测试,确保配件能承受农机作业时的振动与载荷,无明显变形或损坏。辊压件的材料选择需考虑强度、韧性和成形性,常用的有低碳钢、不锈钢和铝型材。

太阳能热水器支架辊压件需适应户外日晒雨淋环境,具备耐候性、强度较高与安装便捷的特点。原材料选用 Q235B 或 Q355B 热轧钢带,厚度 2-3.5mm,进场前进行除锈与校平处理,校平精度≤0.2mm/m,表面无明显划痕。辊压成型采用全自动辊压生产线,由放卷、校平、辊压、冲孔、切断等工序组成,生产效率 12-18m/min。轧辊模具根据支架安装角度与承重需求设计,采用渐进式成型方式,每道次压下量控制在合理范围,成型后支架截面尺寸公差 ±0.3mm,角度误差≤0.3°。辊压过程中通过张力控制系统保持钢带张力稳定(8-12kN),防止支架产生波浪形变形。冲孔采用数控冲床,孔径公差 ±0.15mm,孔位度误差≤0.25mm,便于与太阳能热水器本体连接。表面处理采用热浸镀锌工艺,镀锌层厚度≥80μm,盐雾试验≥1000 小时,防止户外腐蚀。后续进行承重测试与耐候性测试,支架在热水器装满水重量下挠度≤L/250(L 为支架跨度),经高低温循环测试无漆膜脱落、结构变形,满足太阳能热水器户外长期使用要求。保持工作区域整洁有序,落实5S管理要求。商务车车身辊压件市价
操作工对产品端面毛刺进行去除,保证切口光滑。北京一体成型辊压件
汽车排气系统辊压件(如排气管套管、消声器外壳)需耐高温、耐腐蚀,同时具备良好的密封性。原材料选用铁素体不锈钢带(如 409L),厚度 1.2-2.0mm,耐高温≥800℃,耐腐蚀性符合排气系统工况要求。辊压成型前对不锈钢带进行脱脂处理,去除表面油污,避免辊压时产生氧化皮。辊压采用精密数控辊压机,配备耐高温轧辊,轧辊材质为 Si3N4 陶瓷,硬度 HRC80 以上,确保在高温环境下稳定工作。成型工艺为 8-12 道次连续辊压,截面尺寸公差 ±0.2mm,圆度误差≤0.15mm,确保与其他部件装配密封。辊压过程中采用氩气保护,防止不锈钢高温氧化,成型后进行焊接封口,采用激光焊接,焊缝宽度≤2mm,焊接强度≥母材强度的 90%,经气密性检测,泄漏量≤5ml/min(0.3MPa 压力下)。后续进行高温回火处理,消除焊接应力,温度 600-700℃,保温 1 小时。后续进行外观检查与尺寸复核,外壳无变形、裂纹,满足汽车排气系统的高温、振动工作环境。北京一体成型辊压件