商机详情 -
一体成型辊压件批发
耐候钢辊压件的材料技术关键是利用合金元素形成保护性氧化膜,无需额外涂装即可适应户外环境。典型材质如 Q355NH,添加铜(0.20%-0.50%)、铬(0.30%-0.70%)、镍(0.20%-0.50%)等元素,这些元素在腐蚀过程中富集于氧化膜表面,形成致密的钝化层,阻碍腐蚀介质渗透。耐候钢的碳含量控制在≤0.16%,避免珠光体组织过多导致韧性下降,同时添加钒(0.02%-0.12%)细化晶粒,提升强度与韧性。辊压前需清理材料表面的氧化皮,避免辊压过程中氧化皮压入表面影响质量;辊压后可通过自然时效促进氧化膜形成,初期使用时表面会形成红褐色锈层,后期逐渐稳定为深褐色致密锈层,实现长期防腐。我们实时监控设备运行数据,以优化生产效率。一体成型辊压件批发
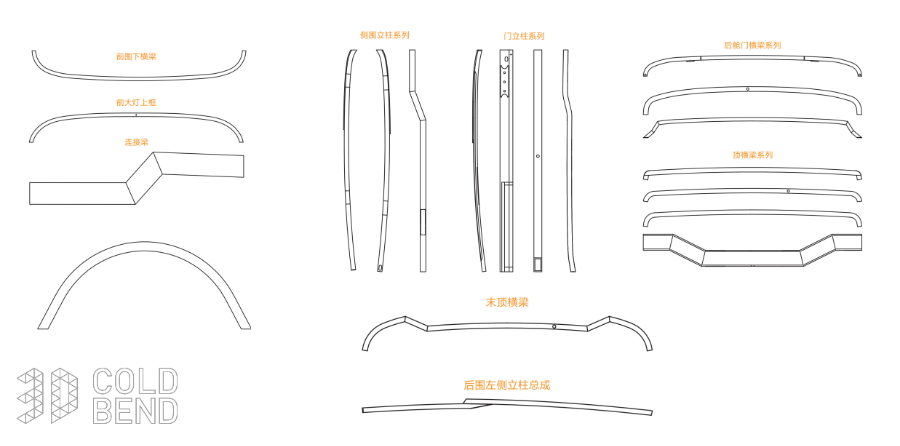
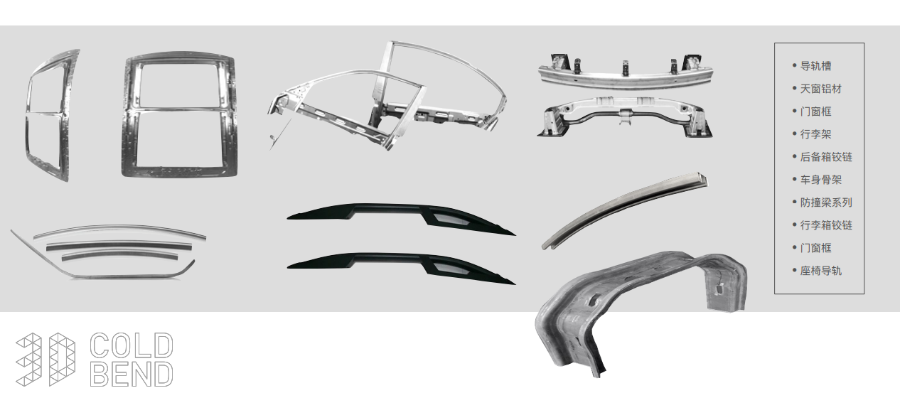
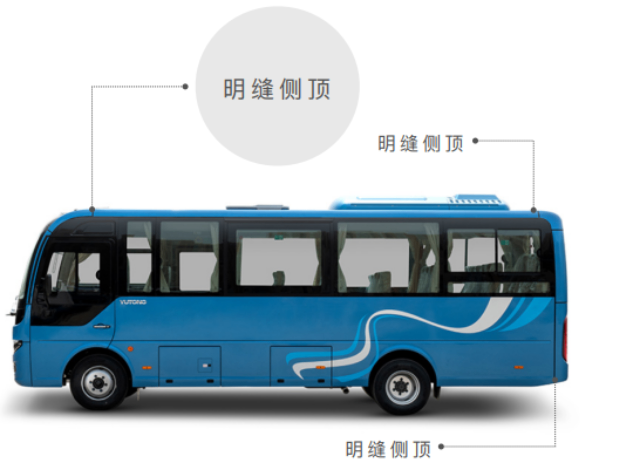
医疗器械输液架辊压件(如伸缩套管、底座框架)需具备轻便、耐腐蚀、无锐角的特点,符合医疗使用的安全与卫生要求。原材料选用 304 或 316L 不锈钢管,管壁厚 1-2mm,316L 不锈钢含钼量≥2.0%,耐腐蚀性更强,适合医疗环境消毒。辊压成型采用伸缩套管针对性辊压工艺,通过多道次轧辊将不锈钢管加工成阶梯式伸缩结构,各节套管直径公差 ±0.1mm,配合间隙≤0.15mm,确保伸缩顺畅无卡顿。底座框架采用异形截面辊压,截面尺寸公差 ±0.15mm,直线度误差≤0.1mm/m,框架无扭曲变形。辊压设备配备无尘车间作业,采用医用级润滑油,避免污染。成型后进行去毛刺处理,所有边缘倒角≥2mm,无锐角、毛刺,防止划伤医护人员与患者。焊接加工采用氩弧焊,焊缝光滑平整,经抛光处理后无凸起,焊接后进行钝化处理,钝化膜厚度≥10μm。后续进行伸缩寿命测试与耐腐蚀测试,套管反复伸缩≥10000 次无卡滞,经医疗消毒试剂浸泡后无腐蚀,满足医疗器械使用要求。客车立柱冷弯价格部分辊压件需要进行弯曲或冲孔等二次加工,以满足特定安装和结构需求。
聚甲醛(POM)辊压件的材料技术注重耐磨性、自润滑性与尺寸稳定性,俗称 “赛钢”,适用于机械传动、滑动部件(如齿轮、轴套)。POM 分为均聚甲醛与共聚 甲醛,均聚甲醛强度、硬度较高,共聚甲醛韧性、成型性更好。POM 摩擦系数低(0.10-0.15),耐磨性优异,无需额外润滑,能在干摩擦条件下长期工作。POM 辊压前需进行干燥处理(温度 80-100℃,时间 2-3 小时),去除水分。辊压温度控制在 170-200℃,确保材料软化后均匀变形;辊压后需进行退火处理(100-120℃保温 1 小时),稳定尺寸。POM 耐候性较差,长期户外使用需添加抗紫外线剂;POM 耐腐蚀性一般,避免与强酸、强碱接触。
医疗器械辊压件(如轮椅框架、康复设备支架)需具备较高精度、低噪声与耐腐蚀特性,制造过程注重洁净度与安全性。原材料选用 304 或 316L 不锈钢带,厚度 1.5-3mm,316L 不锈钢含钼量≥2.0%,耐腐蚀性更强,适合医疗环境。辊压成型采用精密数控辊压机,配备无尘车间作业,避免粉尘污染。轧辊模具经抛光处理,辊面粗糙度 Ra0.1μm,防止划伤不锈钢表面。成型工艺为 10-14 道次连续辊压,截面尺寸公差 ±0.1mm,直线度误差≤0.1mm/m,确保装配精度。辊压过程中采用医用级润滑油,避免油污残留,成型后进行超声波清洗,去除表面杂质与油污,清洁度达到 ISO 16232 Class 5 标准。后续进行焊接加工,采用氩弧焊,焊缝光滑,经 PT 渗透检测无缺陷,焊接后进行钝化处理,钝化膜厚度≥10μm,提高耐腐蚀性。后续进行外观检查与性能测试,支架无毛刺、锐角,承重测试达标,运行时噪声≤55dB (A),满足医疗器械使用要求。操作员需定时抽检产品关键尺寸并记录。
再生材料辊压件的材料技术注重资源回收利用与性能平衡,适用于对性能要求不苛刻的场景,降低生产成本。常用再生材料包括再生钢铁、再生铝、再生塑料等,再生钢铁需去除杂质(如铁锈、油污),通过重熔精炼调整成分,确保碳、硫、磷含量符合要求,性能接近原生钢铁,适用于结构类辊压件;再生铝需去除夹杂与气体,通过合金化调整成分,强度可达原生铝的 80%-90%,适用于轻量化结构件;再生塑料需分类回收、粉碎、清洗,去除杂质与老化部分,添加相容剂、抗氧剂等助剂,改善加工性能与力学性能,适用于装饰、非承重类辊压件。再生材料辊压前需进行严格的质量检测,确保成分、性能稳定;辊压工艺需根据材料性能调整,如再生塑料需适当提高加工温度,补偿性能损失。轧辊材质一般选用合金钢并经过热处理,以获得较高的硬度和耐磨性,保证尺寸稳定。浙江集成式辊压件现货直发
精密开卷设备确保带材平稳进入生产线。一体成型辊压件批发
聚氯乙烯(PVC)改性辊压件的材料技术通过添加助剂改善基础 PVC 的性能缺陷,拓展应用范围。基础 PVC 脆性大、热稳定性差,需添加增塑剂(如邻苯二甲酸酯类、环保型柠檬酸酯类)改善塑性,增塑剂含量 10%-40%,含量越高塑性越好,但强度下降;添加热稳定剂(如钙锌稳定剂、有机锡稳定剂)提升热稳定性,避免加工过程中分解;添加抗冲击改性剂(如 ACR、MBS)提升韧性,抗冲击强度可提升 2-3 倍。PVC 改性辊压件可分为软质与硬质,软质 PVC(增塑剂含量≥20%)适用于密封、软管类辊压件,硬质 PVC(增塑剂含量≤5%)适用于结构、装饰类辊压件。辊压温度控制在 140-180℃,确保材料软化均匀;辊压后需进行冷却定型,提升尺寸稳定性。PVC 耐候性较差,需添加抗紫外线剂,户外使用时表面可涂覆耐候涂层。一体成型辊压件批发