商机详情 -
北京双辊辊压件
防水密封材料辊压件的材料技术注重提升密封性与耐水性,防止水分渗透,适用于密封、防水部件(如密封圈、防水卷材、管道接口)。常用防水密封材料包括丁腈橡胶(NBR)、氟橡胶(FKM)、硅橡胶、EPDM 橡胶、防水塑料(如 HDPE、PVC)等,丁腈橡胶耐油性好、密封性佳,适用于油水环境密封;氟橡胶耐腐蚀性、耐候性优异,适用于恶劣环境密封;EPDM 橡胶耐候性、耐臭氧性好,适用于户外防水密封;HDPE、PVC 防水塑料耐水性强,适用于管道、防水卷材。防水密封材料辊压前需确保表面清洁,无油污、杂质;辊压工艺需控制压力与温度,确保材料致密,避免产生气孔、缝隙。密封性能需通过水压试验、气密性试验验证,确保在设计压力下无渗漏;耐水性需通过浸泡试验验证,长期浸泡后性能无明显下降。根据产品规格,从仓库领取指定材质与规格的钢卷。北京双辊辊压件
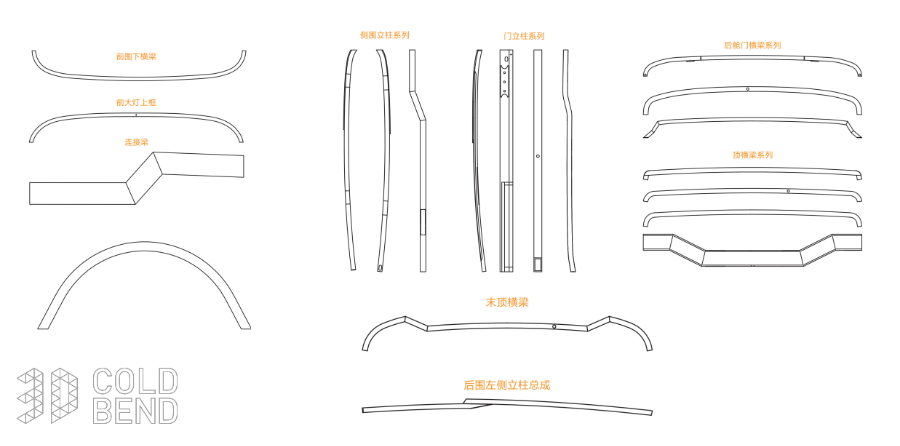
铜及铜合金辊压件的材料技术聚焦于导电、导热性能与成型性的结合,适用于电气、换热类部件。纯铜(T2)导电率≥98% IACS,导热性能优异,但强度较低,辊压后可通过冷加工强化提升强度,同时保持良好的导电性。黄铜(H62)含铜 60%-63%、锌 37%-40%,强度高于纯铜,塑性良好,适合复杂形状的辊压成型,但其耐腐蚀性略逊于纯铜,适用于干燥环境。青铜(如 QSn6.5-0.1)添加锡(6%-7%)与磷(0.1%-0.25%),耐磨性能优异,适合制造承受摩擦的辊压件。铜及铜合金辊压时需控制加工温度,纯铜与黄铜可在室温下辊压,青铜硬度较高,可适当加热至 150-200℃,降低变形抗力,避免开裂。安徽新能源车身冷湾件我们可为客户定制开发特殊的辊压截面形状。
辊压件的色差检测针对有外观颜色要求的辊压件(如装饰性部件、彩色涂层件),保障批量产品颜色的一致性。检测采用色差仪,测量范围涵盖 CIE Lab 颜色空间,测量精度 ΔE≤0.1,以标准色板为参考,测量产品表面的 L*、a*、b * 值,计算色差 ΔE,ΔE≤2.0 为合格,确保产品颜色与标准色板一致,无明显色差。色差检测需在标准光源下进行(如 D65 光源),避免光照条件影响检测结果。对于批量生产的产品,需定期抽取样品进行色差检测,监控颜色稳定性,若出现色差超差,需调整表面处理工艺参数(如喷涂涂料配比、烘烤温度),确保颜色一致。色差不合格的产品,需进行返工处理或降级使用,避免影响产品外观一致性。
铸铁辊压件的材料技术注重耐磨性与成本平衡,适用于承受摩擦、载荷的结构件(如机械底座、滚筒)。常用材质为灰铸铁(HT200、HT250)、球墨铸铁(QT450-10、QT500-7),灰铸铁含碳 2.5%-3.5%、硅 1.0%-2.0%,石墨呈片状,耐磨性好、成本低,但韧性较差;球墨铸铁通过添加球化剂(如镁、稀土)使石墨呈球状,韧性与强度远高于灰铸铁,延伸率≥10%,适合承受冲击载荷的辊压件。铸铁辊压前需进行退火处理(650-700℃保温 4-6 小时),消除铸造应力,降低硬度,改善塑性。辊压温度控制在 200-300℃,提升材料塑性,避免开裂;辊压后可进行时效处理,稳定尺寸。铸铁耐腐蚀性较差,需通过涂漆、镀锌等表面处理增强防护,同时避免在潮湿环境中长时间使用。侧滚轮用于在成型过程中稳定立边防止歪扭。

辊压件的耐油性检测针对接触润滑油、液压油等介质的辊压件(如机械传动部件、液压系统配件),评估其抵抗油液腐蚀的能力。检测采用浸泡试验,将辊压件浸泡在对应型号的油液中,浸泡温度 60-80℃,浸泡时间 24-72 小时,试验后观察辊压件表面状态,无腐蚀、变色、变形、开裂等现象为合格。同时测量辊压件的重量变化率与尺寸变化率,重量变化率≤±1%,尺寸变化率≤±0.1% 为合格。对于表面有涂层的辊压件,需检测涂层在油液中的稳定性,无涂层脱落、起皱现象。耐油性不合格的产品,需更换耐油材料(如耐油橡胶、不锈钢)或改进表面防护工艺,确保在油液环境下稳定工作。我们使用高精度张力控制系统保证成型稳定性。中巴车顶侧蒙皮配套
生产班长负责协调线内资源,确保任务达成。北京双辊辊压件
辊压机设计过程中注重维护便利性,采用多项设计措施,降低设备维护难度与成本。设备结构设计简洁合理,零部件布局紧凑,便于操作人员接近维护部位。设置检修门、观察窗等,便于设备的检查与维修。关键零部件如轴承、密封件、耐磨衬板等采用标准化、模块化设计,便于更换。液压系统、润滑系统设置放油口、过滤器等,便于油液的更换与过滤。电气控制系统设置故障诊断功能,能够快速定位故障部位,便于维修。通过维护便利性设计,设备的维护周期缩短,维护成本降低,提高了设备的运行效率。北京双辊辊压件