商机详情 -
车身辊压件价格
梯度材料辊压件的材料技术通过设计材料成分或结构的梯度分布,实现不同部位的性能适配,适用于复杂工况需求。例如,金属 - 陶瓷梯度辊压件,表面为陶瓷层(耐高温、耐磨),内部为金属层(较好强度、韧性),中间通过过渡层实现梯度过渡,避免界面剥离;塑料 - 金属梯度辊压件,表面为塑料层(绝缘、密封),内部为金属层(强度、导电),满足多功能需求。梯度材料的制备可采用复合辊压、涂层沉积等工艺,复合辊压时需控制不同材料的喂料速度与辊压压力,确保界面结合紧密;涂层沉积后需进行二次辊压,提升涂层与基体的结合强度。梯度材料辊压件的检测需关注界面性能,如剥离强度、剪切强度,确保不同材料协同工作,避免使用过程中出现界面失效。辊压件的成形过程中可能产生回弹,需在孔型设计时进行补偿,保证尺寸准确。车身辊压件价格
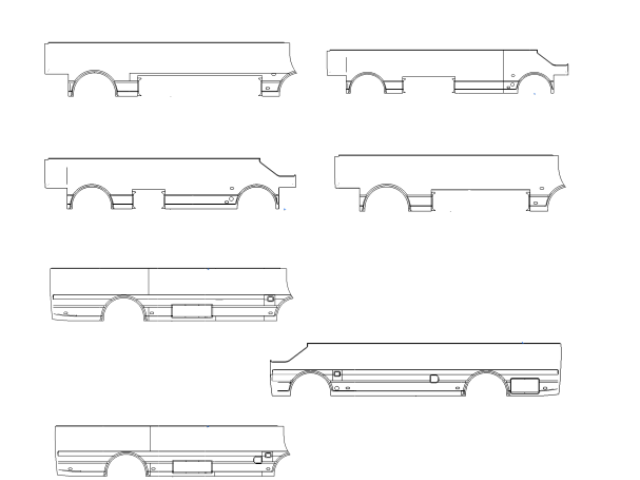
空调冷凝管辊压件(如翅片管、连接套管)需具备良好的导热性与密封性,适应空调制冷系统的高压工况,制造工艺围绕导热效率与密封性能展开。原材料选用紫铜管或铝管,紫铜管导热系数≥380W/(m・K),壁厚 1-2mm,表面无氧化皮、划痕;铝管导热系数≥200W/(m・K),确保导热效果。辊压成型采用翅片管针对性辊压工艺,通过轧辊在管表面轧制出散热翅片,翅片高度公差 ±0.1mm,翅片间距公差 ±0.2mm,翅片与管壁结合紧密无脱落。连接套管采用扩口辊压工艺,将管端扩口,扩口直径公差 ±0.15mm,扩口处壁厚均匀无裂纹,确保与其他管道密封连接。辊压设备选用精密数控辊压机,轧辊转速控制在 3-6m/min,低速成型保证翅片成型质量与套管扩口精度。成型后进行脱脂处理,去除表面油污,避免影响制冷系统纯度。表面处理采用钝化处理,钝化膜厚度≥5μm,防止氧化。后续气密性测试与导热性能测试,在规定压力下无泄漏,导热系数达标,满足空调冷凝系统制冷要求。集成式车顶侧蒙皮定制对需要焊接的辊压件,生产时需预留焊接坡口或搭接长度,方便后续加工。
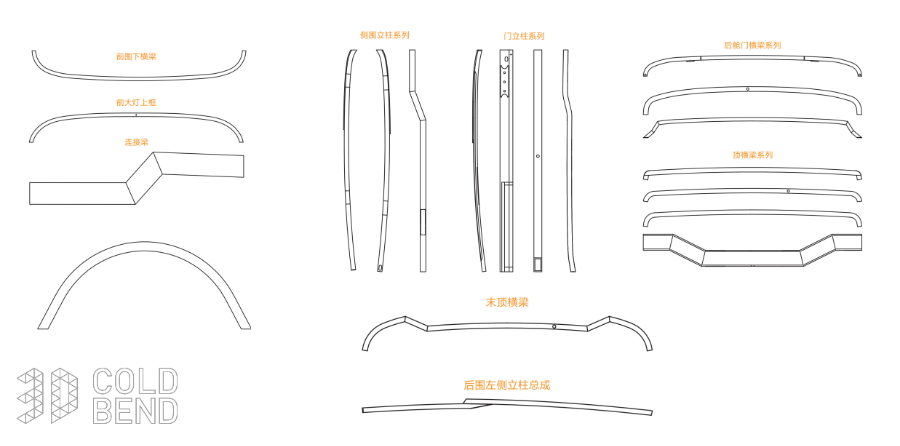
辊压件的尺寸一致性检测用于评估批量生产的辊压件尺寸差异,确保产品的互换性与装配稳定性。检测从同一批次生产的辊压件中随机抽取 30-50 件样品,测量关键尺寸参数(如截面尺寸、长度、孔径等),计算尺寸的平均值、标准差与变异系数,变异系数≤1% 为合格,确保批量产品尺寸波动在允许范围内。尺寸一致性检测需使用高精度测量设备,确保测量数据的准确性与可靠性。对于尺寸一致性超差的批次,需排查生产设备(如轧辊磨损、设备精度下降)、原材料波动、工艺参数不稳定等因素,及时调整生产过程,提升批量生产的尺寸一致性,保障产品的装配互换性。
耐磨合金辊压件的材料技术聚焦于提升表面耐磨性,适用于承受剧烈摩擦的部件(如矿山机械、冶金设备辊轴)。常用耐磨合金包括高铬铸铁(Cr15-20%)、合金工具钢(如 Cr12MoV)、钨钢(WC-Co)等,高铬铸铁含铬量 15%-20%,形成大量 Cr₇C₃硬质相,耐磨性优异,但韧性较差;合金工具钢通过热处理获得马氏体组织,硬度高(HRC58-62),耐磨性好,同时具备一定韧性;钨钢含 WC 80%-95%、Co 5%-20%,硬度较高(HRA≥90),耐磨性极强,但脆性大、成本高。耐磨合金辊压件的制造可采用复合成型工艺,以普通钢为基体,表面复合耐磨合金层,兼顾强度与耐磨性。辊压温度根据材料调整,高铬铸铁需加热至 800-900℃,合金工具钢加热至 850-950℃;辊压后需进行热处理(淬火 + 回火),提升硬度与耐磨性。使用时需避免剧烈冲击,防止耐磨层脱落或开裂。辊压件的表面处理方式包括镀锌、喷涂、电泳等,可提升耐腐蚀性和外观质量。
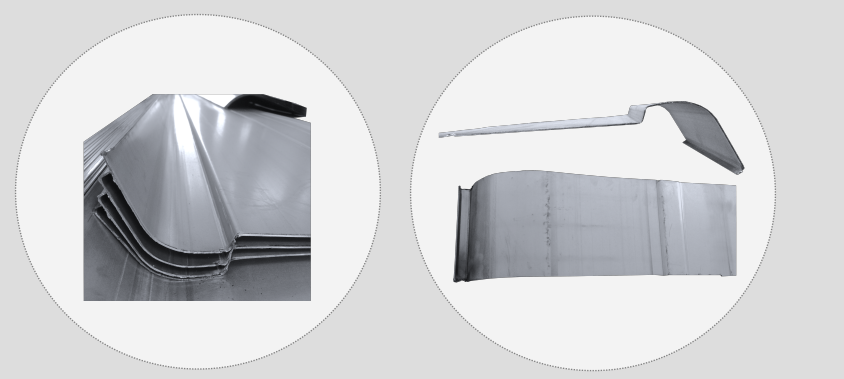
辊压件的密封性检测针对气路、水路用辊压件或需要密封的结构件,防止使用过程中出现泄漏。检测前需清洁辊压件密封面,去除油污、杂质,确保密封贴合紧密。密封性检测采用气压法或液压法,根据产品工作压力确定测试压力,通常为工作压力的 1.5 倍。气压检测时,将辊压件密封后通入干燥压缩空气,压力稳定后保压 30 分钟,采用皂液涂抹密封部位,无气泡产生或压力降≤0.02MPa 为合格;液压检测则通入清水或专门检测液,保压 60 分钟,观察是否有渗漏现象,同时记录压力变化。对于复杂结构的辊压件,需进行分段密封性检测,确保每个密封部位都能覆盖。密封性检测合格后,需将辊压件内残留液体吹干或擦干,防止内部腐蚀。对于密封要求较高的产品(如航空、医疗用),还需进行氦质谱检漏,漏率≤1×10⁻⁷Pa・m³/s,确保密封性能达到使用标准。检测不合格的产品需拆解检查密封件、连接结构等,修复后重新检测。辊压机组的传动系统需保持良好同步性,确保上下轧辊转速一致,避免材料打滑。陕西辊压件
每对成型辊都逐步使金属产生塑性变形。车身辊压件价格
轻量化复合泡沫材料辊压件的材料技术结合了泡沫材料的轻量化与复合增强的强度,适用于航空、汽车、建筑等对重量与强度有要求的场景(如轻量化结构件、减震缓冲部件)。常用轻量化复合泡沫材料包括聚氨酯泡沫复合材料、聚氯乙烯泡沫复合材料、铝泡沫复合材料等,聚氨酯泡沫密度低(0.03-0.1g/cm³),弹性好,通过复合纤维或金属薄板增强,强度可提升 3-5 倍;铝泡沫复合材料密度 0.4-0.8g/cm³,兼具金属的强度与泡沫的轻量化、减震性。复合泡沫材料辊压件的制造采用复合成型工艺,先制备泡沫芯材,再与增强层(纤维布、金属板)通过辊压复合,控制压力与温度,确保界面结合紧密。轻量化性能需通过密度测试验证,强度性能需通过拉伸、压缩试验验证,确保在轻量化的同时满足结构强度要求。车身辊压件价格